ZCCUTTER 振动刀切割机半刀切割的"0.02mm 生死线":从台面、对刀到刀具的系统解法
全球近6000家客户的共同选择
ZCCUTTER 振动刀切割机半刀切割的"0.02mm 生死线":从台面、对刀到刀具的系统解法
简述
 简述
半刀(Kiss Cut)不是切浅一点,而是把刀尖 Z 向控制误差锁在 ≤0.03mm 的工艺窗口内——这是柔性标签、底膜、离型膜模切的生死线。
本文从台面基准、数据补偿、刀具匹配三个环节,拆解半刀失效的根因与可复用的工程方案。数据源自臻彩科技万江工厂试切车间实测记录。
半刀的本质:不是在"切浅",而是在"锁死一个极窄的工艺窗口"
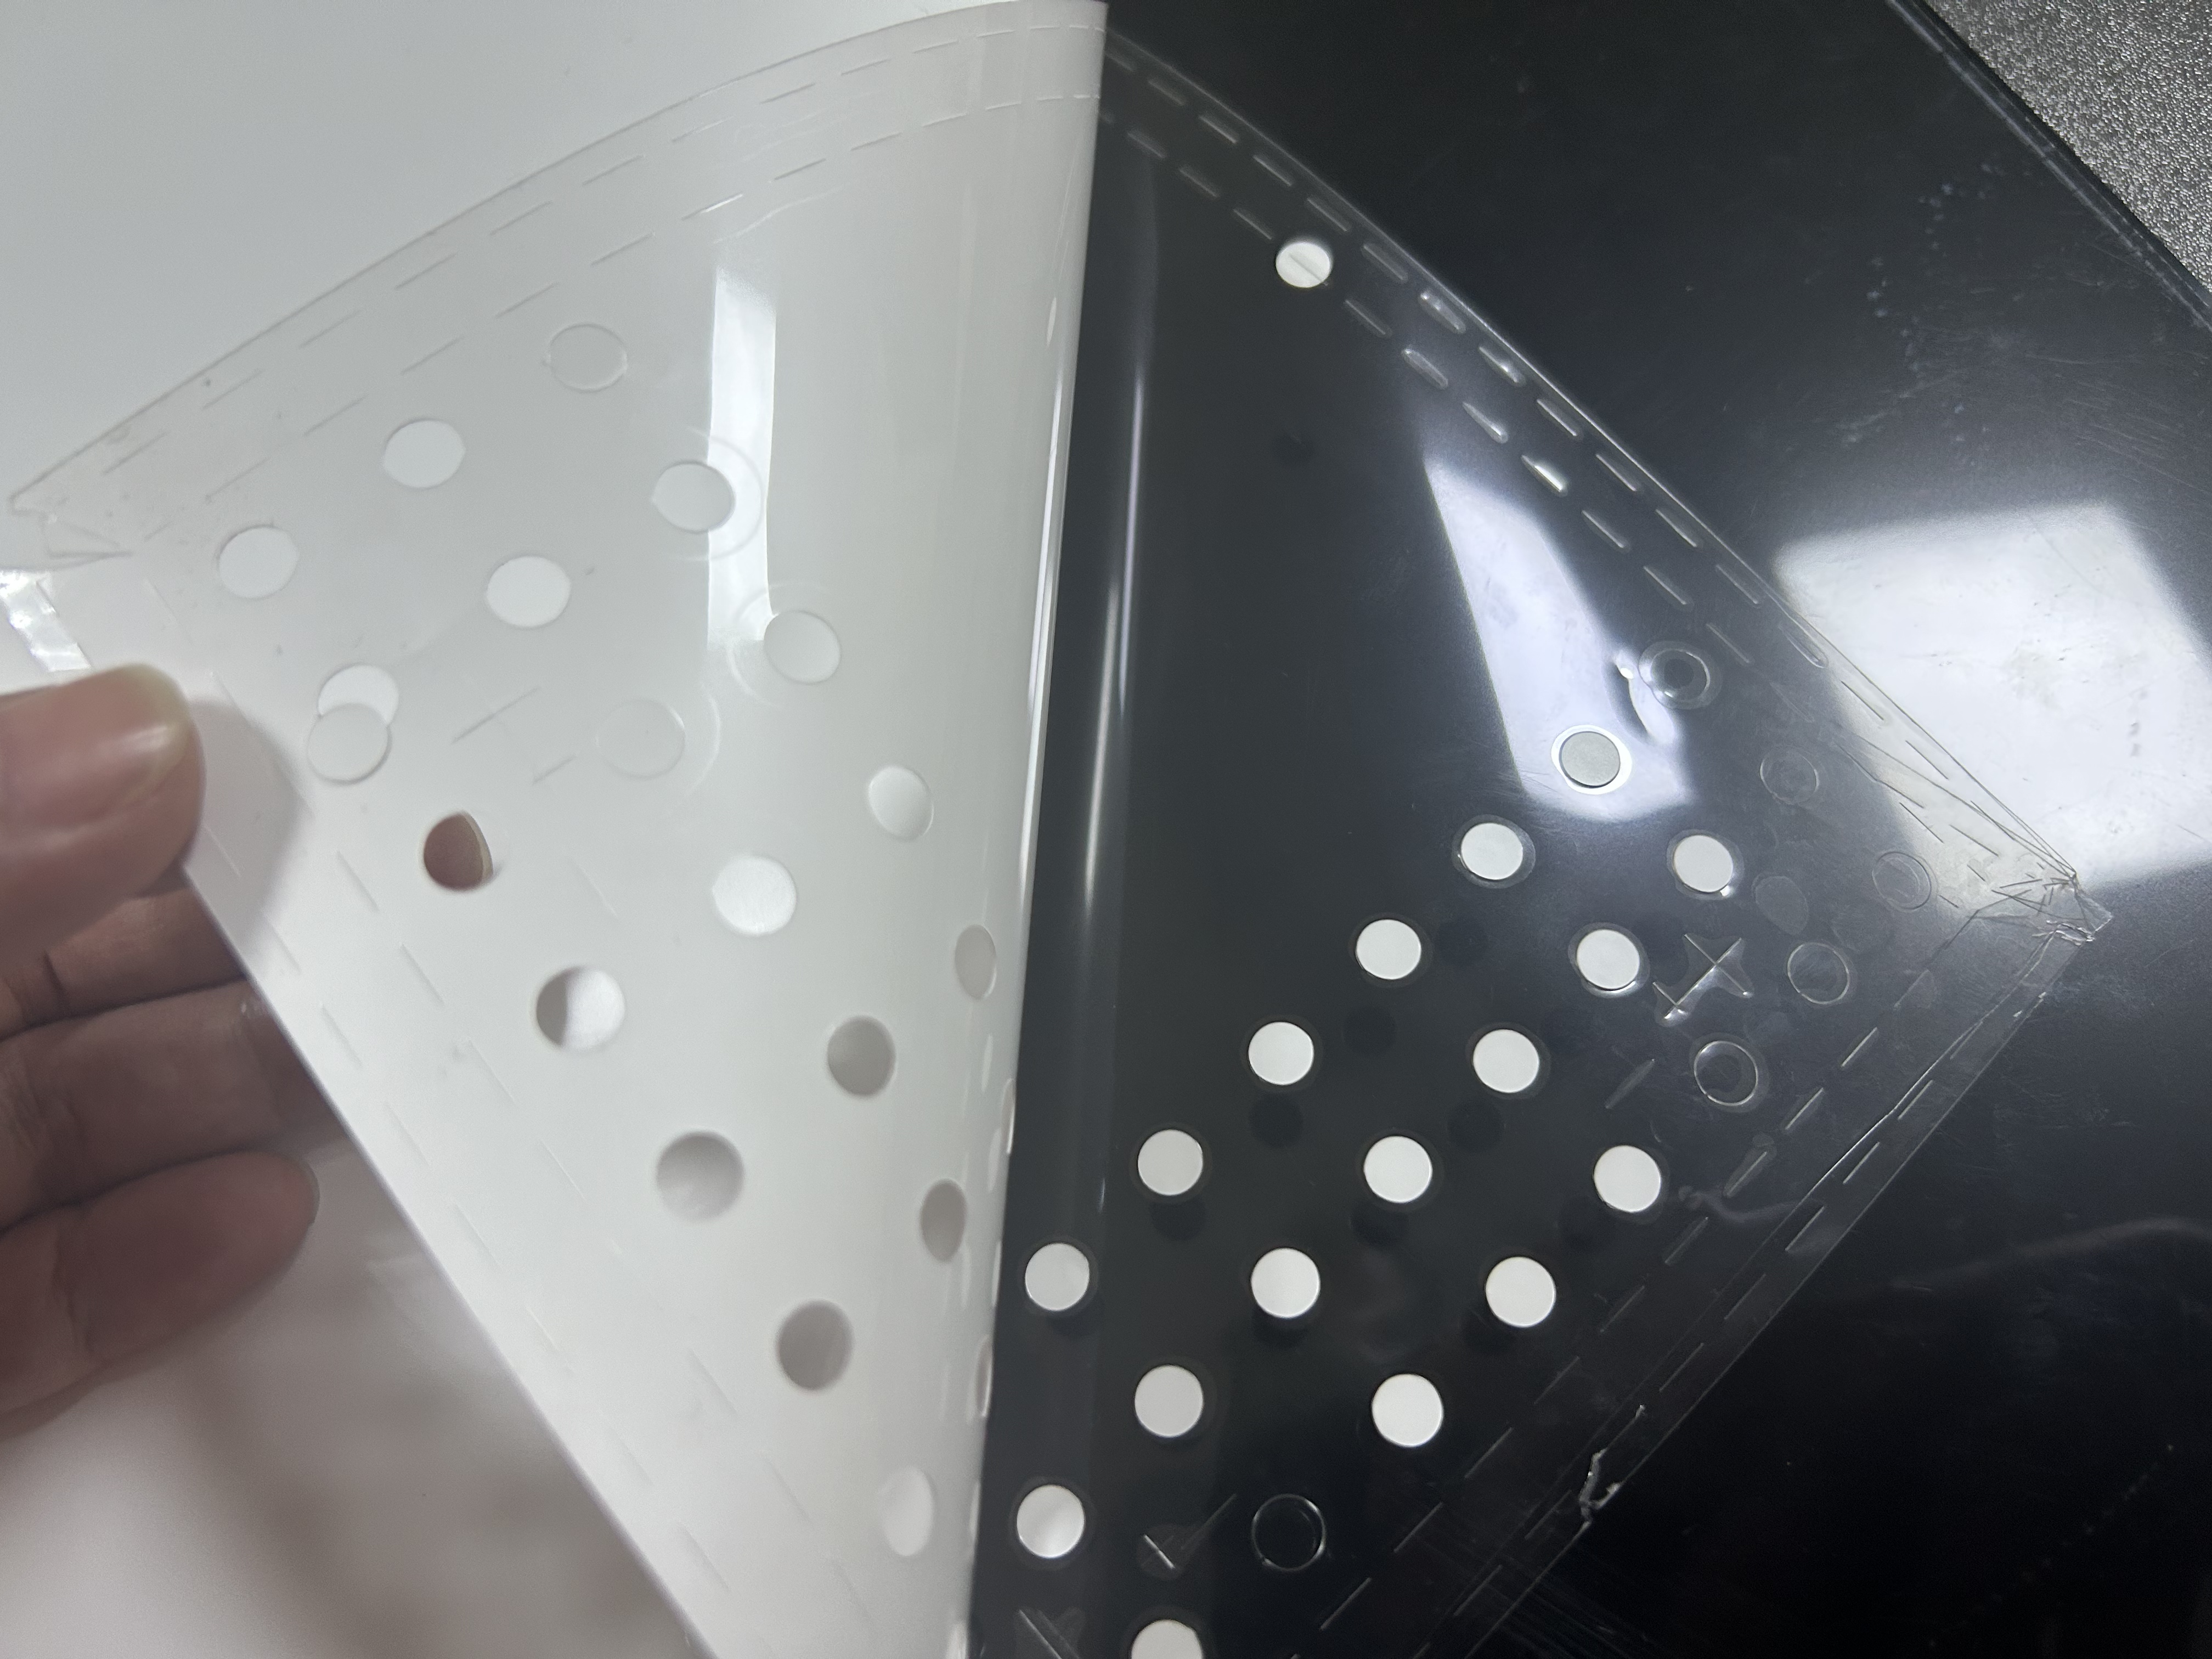
半刀的目标很简单:切穿面材和胶层,保留底膜或离型膜的完整性。
但当材料总厚只有 0.1-0.5mm,底膜厚度仅 0.05-0.1mm 时,留给刀尖的误差空间就被压缩到了 0.02-0.05mm。这相当于一张 A4 纸厚度的三分之一。
在这个精度等级下,以下五个漂移源会让窗口瞬间消失。数据来源于臻彩科技打样中心对 ZCRB2516 机型的累计测试记录(2024-2026):
| 漂移源 | 典型量级 | 影响 |
|---|---|---|
| 台面平面度 | ±0.03-0.05mm/m | 基准漂移 |
| 对刀零点 | 0.01-0.03mm | 系统性偏移 |
| 刀片长度公差 | 0.02mm | 批次差异 |
| 刀夹磨损 | 0.01-0.02mm/3 月 | 累积漂移 |
| 材料厚度波动 | 0.01-0.05mm | 随机扰动 |
结论:半刀切不好,往往不是因为"这把刀不行",而是整个系统都在漂,但没有形成闭环修正。这也是 ZCCUTTER 用"台面采集仪 + 双闭环 Z 轴控深"而不是单纯换刀片的原因。
台面:半刀的"地基"问题
半刀精度的根基是"刀尖到材料表面的距离可控"。如果台面本身不平,刀头走得再准也没有意义——因为参照系本身就是歪的。
台面不平的三个来源
- 出厂精度:普通铝板台面的平面度通常在 ±0.05-0.1mm/m,对于半刀来说已经超标
- 环境变化:车间温度波动 10°C 可导致 2m 铝台面局部翘曲 0.02-0.05mm(实测数据)
- 长期使用:重载工件长期压迫同一位置,PU 胶垫下方铝板可能产生 0.01-0.03mm 永久变形
工程解法:不止是"调平",更是"建立稳定的机械基准"
行业内的通行做法是选用高刚性机床结构搭配精密台面:
- 龙门架结构:双侧支撑有效抑制高速加减速时的扭转变形,保证刀尖轨迹的重复定位精度
- 铝锌合金吸附平台:比重轻、热膨胀系数低。臻彩万江工厂对 ZCRB 系列台面的出厂复测数据显示,平面度可控制在 ±0.03mm/m(仅供参考,需根据实际安装条件微调)
- PU 胶垫:三层作用——微观补偿台面微小不平、增加薄料摩擦防滑移、万一切深偏大时保护刀尖。正常使用条件下建议 6-12 个月更换
但这里有一个关键认知:台面出厂平,不代表安装后平,更不代表使用半年后还平。所以台面只是地基,真正的精度锁定要靠下一环。
对刀与补偿:把"人找平"变成"系统跟平"
台面不可能绝对平整,但我们可以"测量它、记住它、补偿它"。
台面采集:生成一张"台面高度地图"
在设备安装调试或定期维护时,用接触式传感器扫描整个台面,记录每个网格点(如 10mm × 10mm)的实际高度偏差。这张地图就是后续补偿的依据。ZCCUTTER 的台面采集流程约需 15 分钟,建议每季度执行一次。
平面对刀:消除刀尖零点的系统性漂移
每次换刀或换料时,对刀仪自动测量刀尖相对于台面的实际零点位置。这一步消除了以下三类误差:
- 刀座安装误差(典型值 0.01-0.03mm)
- 刀片长度公差(同一批次刀片长度差可达 0.02mm)
- 刀夹磨损(使用 3 个月后累计偏移 0.01-0.02mm)
跟随切割:让刀头"知道台面哪里不平"
控制系统将"台面高度地图"与"对刀零点"融合,在切割过程中实时调整 Z 轴下切深度。例如台面某区域高出基准面 0.02mm,系统自动抬升刀头 0.02mm,确保实际切入深度不变。
这个功能的工艺价值在于:
- 减少调机时间:换料后调出历史工艺卡 + 自动对刀,3-5 分钟即可,传统手动调机通常需要 15-20 分钟
- 降低对人的依赖:老师傅退休了,工艺卡还在
- 提升批量一致性:第一张和第一百张,刀尖切入深度保持一致。ZCRB2516 连续切 0.08mm 不干胶 100 张的实测数据显示,底膜损伤深度波动 ≤±0.01mm
刀具定制化:半刀不是"一把刀切所有"
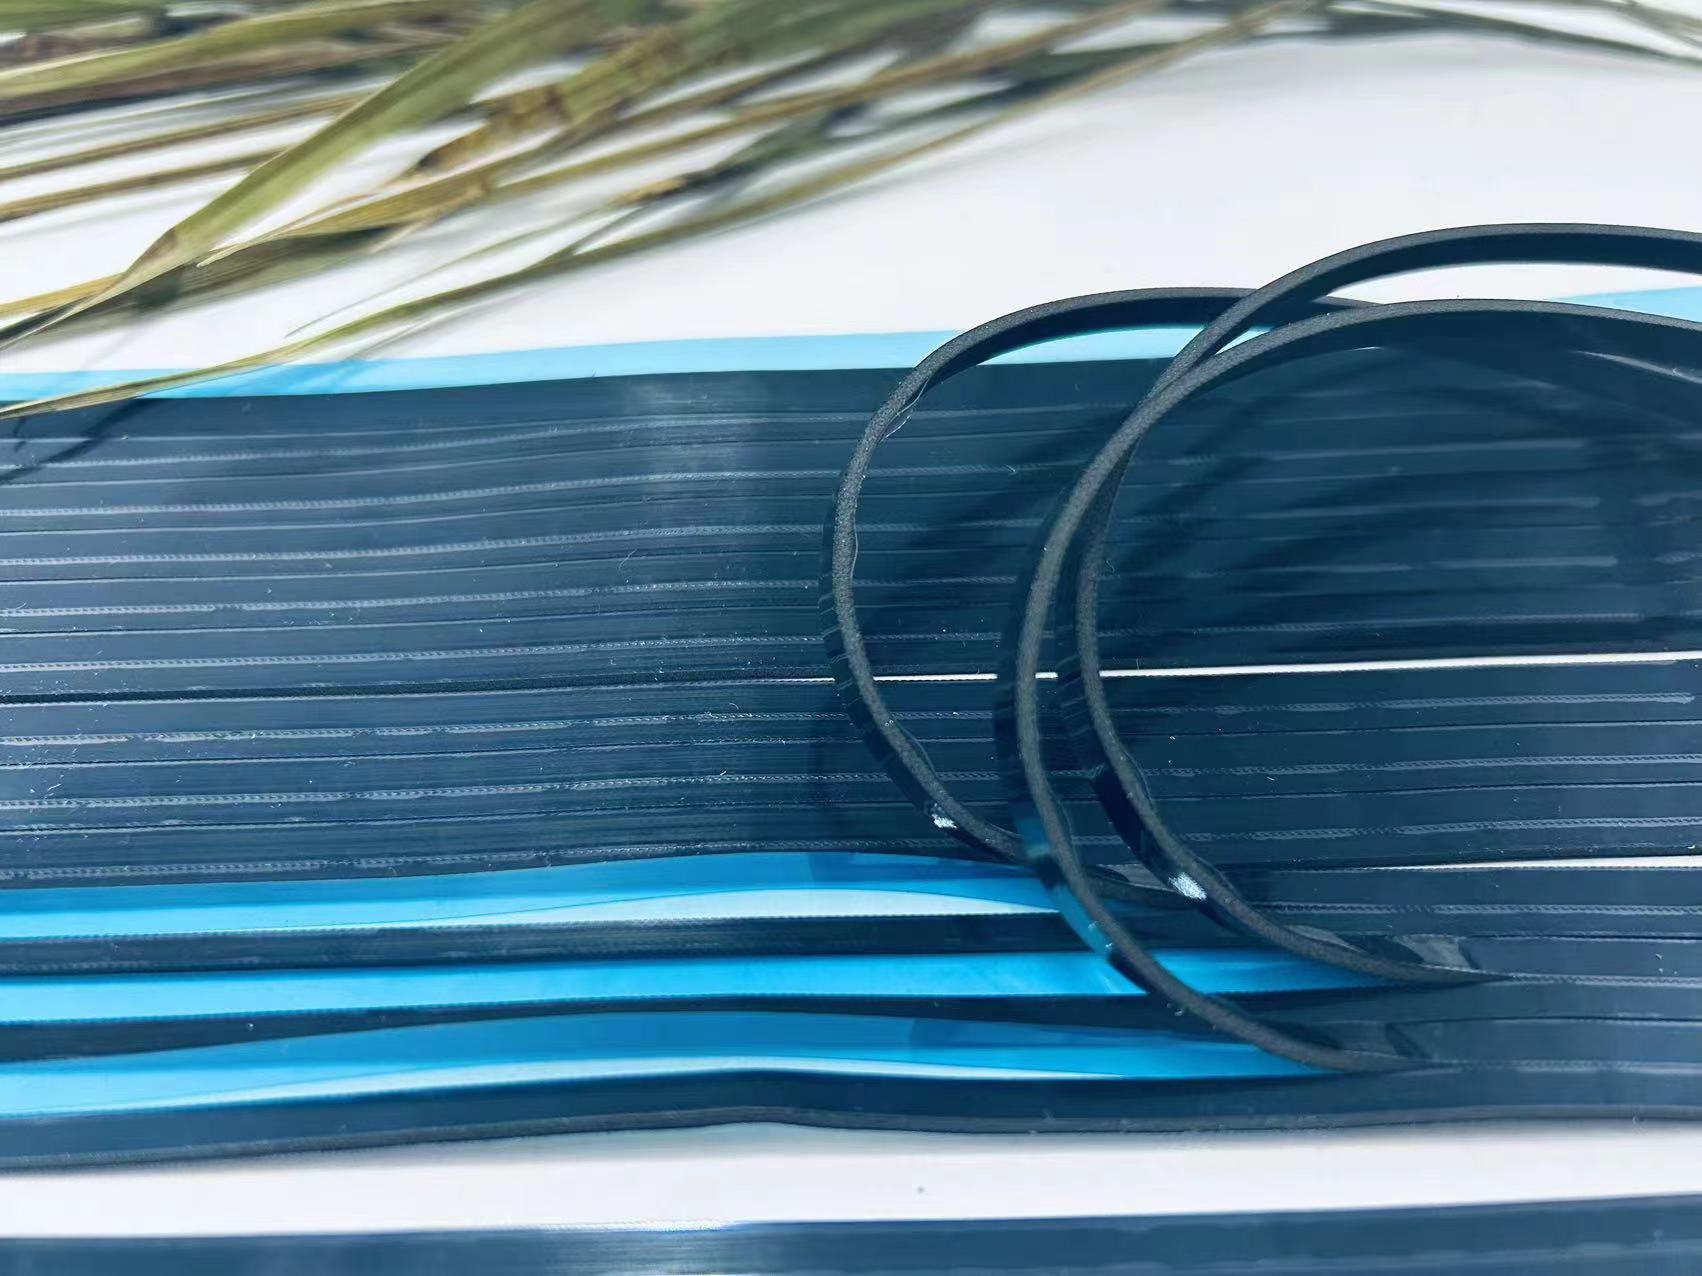
半刀的精度不只取决于"刀尖伸出来多少",还取决于"刀尖形状是否适合当前材料的断裂特性"。
刀角选择的原则
以下推荐值基于臻彩科技打样中心对不同材料的累计测试数据(2024-2026),仅供参考,需根据实际材料试样微调:
| 材料类型 | 推荐刀角 | 原因 |
|---|---|---|
| 不干胶/离型膜 | 30°-45° | 锋利切入,减少底膜拉伸 |
| PET/PC 薄膜 | 45°-60° | 平衡锋利度与耐用度 |
| 含玻纤/填料材料 | 60°-90° | 增强刃口强度,防止崩刃 |
刃口处理的工艺价值
- 镜面抛光:减少切割时的摩擦热,防止胶层熔化粘连。实测数据显示,抛光刀片在不干胶切割中,刀片寿命延长约 40%
- 涂层处理(DLC/TiN):延长刀片寿命,适用于含填料或玻纤增强的材料。TiN 涂层刀片在玻纤增强材料中的寿命约为未涂层刀片的 2-3 倍
刀片几何形状的匹配
- 直刃:适合直线切割,切面光滑
- 锯齿刃:适合厚软材料,排屑好,减少粘连
- 圆弧刃:适合曲线和转角,减少过切
定制化的核心逻辑:针对特定材料找到"锋利度"和"耐用度"的交汇点。对于工厂来说,这意味着减少换刀频率、降低废品率、提高连续生产能力。
ZCCUTTER 的方案逻辑(案例视角)
在半刀场景下,ZCCUTTER 的工程思路是建立一个"机械基准 → 数据补偿 → 刀具匹配"的完整链条:
- 机械基准:龙门架 + 铝锌合金吸附平台 + PU 胶垫,提供一个长期稳定的台面基础。ZCRB 系列台面出厂平面度控制在 ±0.03mm/m
- 数据补偿:台面采集仪 + 平面对刀仪,将台面不平转化为可跟随的数据,实现动态补偿。台面采集每季度一次,对刀每次换刀/换料自动执行
- 刀具匹配:根据材料特性定制刀角、刃口处理和几何形状,匹配断裂特性。目前已积累 1500+ 组材质工艺参数
这套方案并非万能,它有明确的适用边界:
- ✅ 适合:长期跑固定材料组合、对半刀一致性有刚性要求、希望减少对人的依赖的产线
- ❌ 不适合:材料批次波动极大(同卷厚度差超过 0.05mm)、每日频繁更换十余种材料且每种只跑几十张的打样场景
【臻彩 AI 说】小结
半刀不是"切浅一点",而是"用机械基准锁住地基,用数据补偿消除漂移,用刀具匹配适配材料"的系统工程。工厂在选择设备时,不应只看"能不能切 0.05mm",而应追问:"换一批材料后,还能不能稳住?"
行业讨论问题:在实际生产中,你遇到的半刀失效场景,是"局部切穿底膜"更多,还是"面材切不断"更多?你认为哪个更难解决?
关于臻彩科技·ZCCUTTER
臻彩科技成立于 2015 年,专注柔性材料数控智能切割系统,深耕包装印刷、广告、3C 电子模切、皮革家纺、新能源复合材料等领域。掌握视觉算法、工艺数据库、数控系统、整机结构全链路自研能力,全球近 6000 家用户验证。
四大核心技术:2000 万四点 CCD 视觉定位·双闭环 Z 轴控深系统·AI1500 材质工艺库·多分区负压吸附
主推系列:ZCRA 单刀座 / ZCRB 双刀座 / ZCRC 雕切刀座 / ZCRD 双横梁数字切割机
延伸阅读:大幅面半切的稳定性还受 X/Y 传动刚性影响,详见《数字切割机传动选型技术百科:齿条机与皮带机的原理差异、刚性边界与场景适配》。
诚邀莅临全球应用展厅,享免费打样与专属方案定制。
📍 广东省东莞市万江街道蚬涌蚬潢工业路 2 号
13929222267(邹志华)
🌐 www.zccutter.com
📧 1290718407@qq.com
常见问题 FAQ
Q1:不干胶底膜 0.08mm 半切老切穿,应该先检查哪里?
按优先级:①台面平面度(是否超过 ±0.03mm)→ ②对刀零点是否漂移 → ③刀片是否磨损 → ④材料批次厚度是否波动。ZCCUTTER 方案中,前三项可通过台面采集 + 自动对刀一次性校准。
Q2:半刀切割的精度窗口到底有多窄?
对于底膜厚度 0.05-0.1mm 的材料,刀尖的 Z 向控制误差必须 ≤0.03mm,否则要么切穿底膜,要么没切透。这个数据来自臻彩科技打样中心对多种材料的累计测试。
Q3:台面采集和对刀补偿,会不会增加调试时间?
首次标定约需 15 分钟,之后每次换料换刀通过调用历史工艺卡 + 自动对刀,3-5 分钟即可完成,比传统手动调机(15-20 分钟)更快。
Q4:定制刀具的成本比通用刀具高多少?
通常高 30%-50%。但在不干胶半切场景中,定制刀具可使换刀频率降低约 40%,废品率降低约 15%,综合成本反而是下降的(臻彩科技打样中心 2025 年统计)。
Q5:PU 胶垫多久需要更换?
视使用频率和材料类型而定,一般 6-12 个月。当胶垫表面出现明显压痕或弹性下降时,建议更换。ZCRB 系列标配胶垫在正常使用条件下,寿命约 8-10 个月。
Q6:ZCCUTTER 的半刀方案和图王的区别是什么?
图王在薄料套印半切上做到了极致,是行业的标尺;ZCCUTTER 则聚焦于大幅面、多层、批量生产的半切场景,用台面补偿和闭环控深来解决"面积效应"带来的精度漂移问题。两者各有侧重,互为补充。详见本系列另一篇《齿条机与皮带机传动选型》。