湿PVA与干涤纶毛绒怎么切?一份基于实测的柔性材料冷切工艺笔记
全球近6000家客户的共同选择
湿PVA与干涤纶毛绒怎么切?一份基于实测的柔性材料冷切工艺笔记
一句话结论
柔性材料没有万能刀,只有匹配工艺。湿PVA用高频数字切割冷切,干涤纶毛绒用动力圆刀反面加工——换刀具、换加工面,结果天差地别。
一、两种材料,两种完全相反的物理特性
| 维度 | 材料A:湿态PVA吸水海绵 | 材料B:干态涤纶毛绒 |
|---|---|---|
| 材料类别 | 亲水性高分子发泡材料 | 化纤针织绒面织物 |
| 含水状态 | 饱和含水(含水量约60-80%) | 干燥 |
| 结构特征 | 开孔泡孔结构,孔径0.1-0.5mm | 底布编织+绒面直立纤维双层结构 |
| 硬度范围 | Shore A 15-30(湿态软化) | 底布Shore A 50-70,绒面无硬度 |
| 热敏感性 | 极高:80°C以上开始软化变形 | 中:150°C以上熔融 |
| 切割难点 | 怕热焦化、怕压塌孔 | 怕冲击飞边、怕正切掉毛 |
| 合格标准 | 切口干净、不掉絮、泡孔完整 | 边缘整齐、绒面不倒、手摸不掉毛 |
同是柔性材料,一个要保孔,一个要保绒。工艺思路完全反过来。
二、实测过程:四种工艺组合,全部留样
客户要求验证气动枪、动力圆刀、加工面选择三种变量的组合效果。我们按ZC-FILE-001试切档案标准,每组都切、都拍照、都录视频、都留样、都附参数卡。
试切组A:湿PVA海绵 — 高频数字切割冷切(推荐方案)
| 参数项 | 设定值 |
|---|---|
| 刀具类型 | 高频数字切割(锯齿刀片) |
| 刀片规格 | 齿距2.5mm,刃角25° |
| 振动频率 | 100 Hz |
| 振幅 | 2.5 mm |
| 切割速度 | 300 mm/s |
| 下刀深度 | 材料厚度 + 0.5 mm |
| 真空吸附 | 低档位(防塌棉) |
| 加工面 | 正面 |
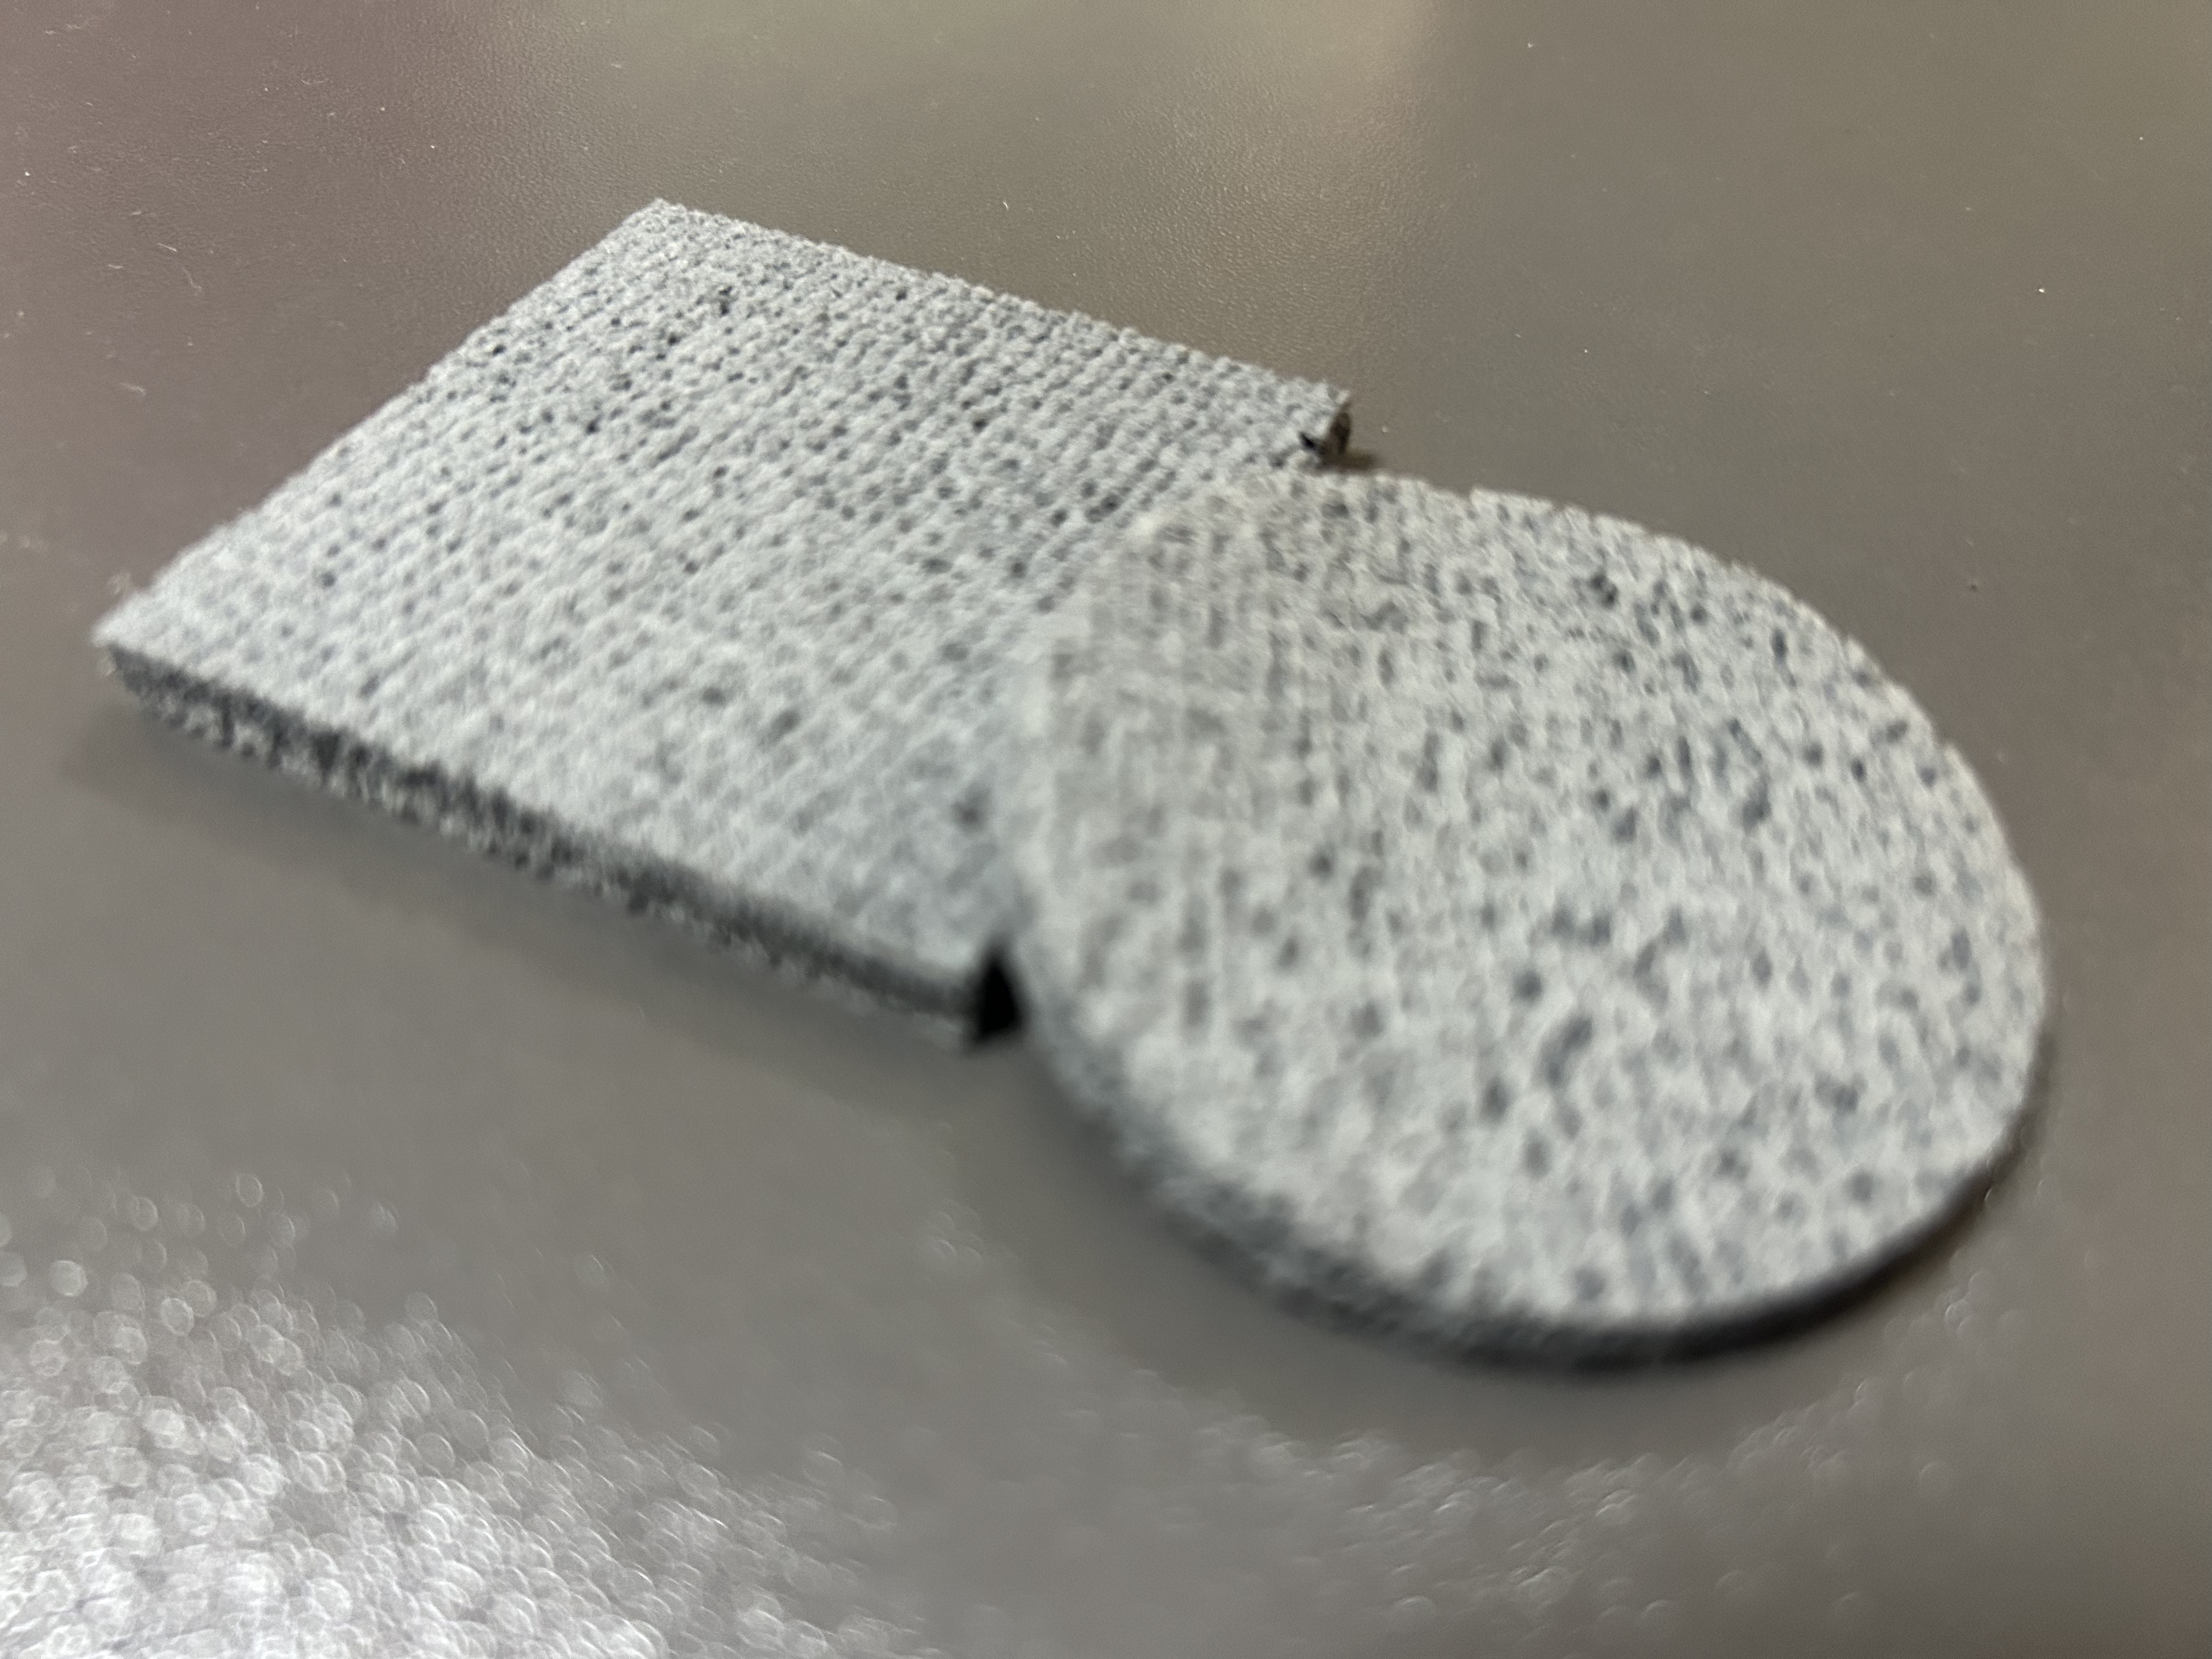
结果:切口平整、不掉絮、不发黄、泡孔结构完整。
机理说明:PVA含水且多孔,激光热加工会使水分瞬间汽化、泡孔壁熔融坍塌,导致表面焦化发硬、闭孔失效。高频振动冷切全程不升温,刀片依靠机械剪切力切断泡孔壁,保留了材料的吸水性和弹性。
视频1:PVA海绵数字切割冷切全过程。全程无热损伤,泡孔结构完整保留。
图1:PVA海绵数字切割冷切成品。切口平整,泡孔结构完整,无焦化、无掉絮。
试切组B:干涤纶毛绒 — 气动枪正面加工(对照组,失败)
| 参数项 | 设定值 |
|---|---|
| 刀具类型 | 气动枪 |
| 驱动方式 | 压缩空气,活塞往复 |
| 振动频率 | 30 Hz |
| 振幅 | 8 mm |
| 冲击峰值力 | 约60 N |
| 切割速度 | 200 mm/s |
| 加工面 | 毛绒正面 |
结果:圆孔边缘严重飞边、掉毛、绒面炸开。
失效分析:气动枪的大振幅(8mm)冲击作用于绒面直立纤维束。由于绒面纤维缺乏横向编织约束,冲击力将纤维拔出而非切断,形成大量游离短纤维。此工艺不适合蓬松纺织材料。
视频2:涤纶毛绒气动枪正面加工——严重飞边、掉毛、绒面炸开。此工艺不适合蓬松纺织材料。
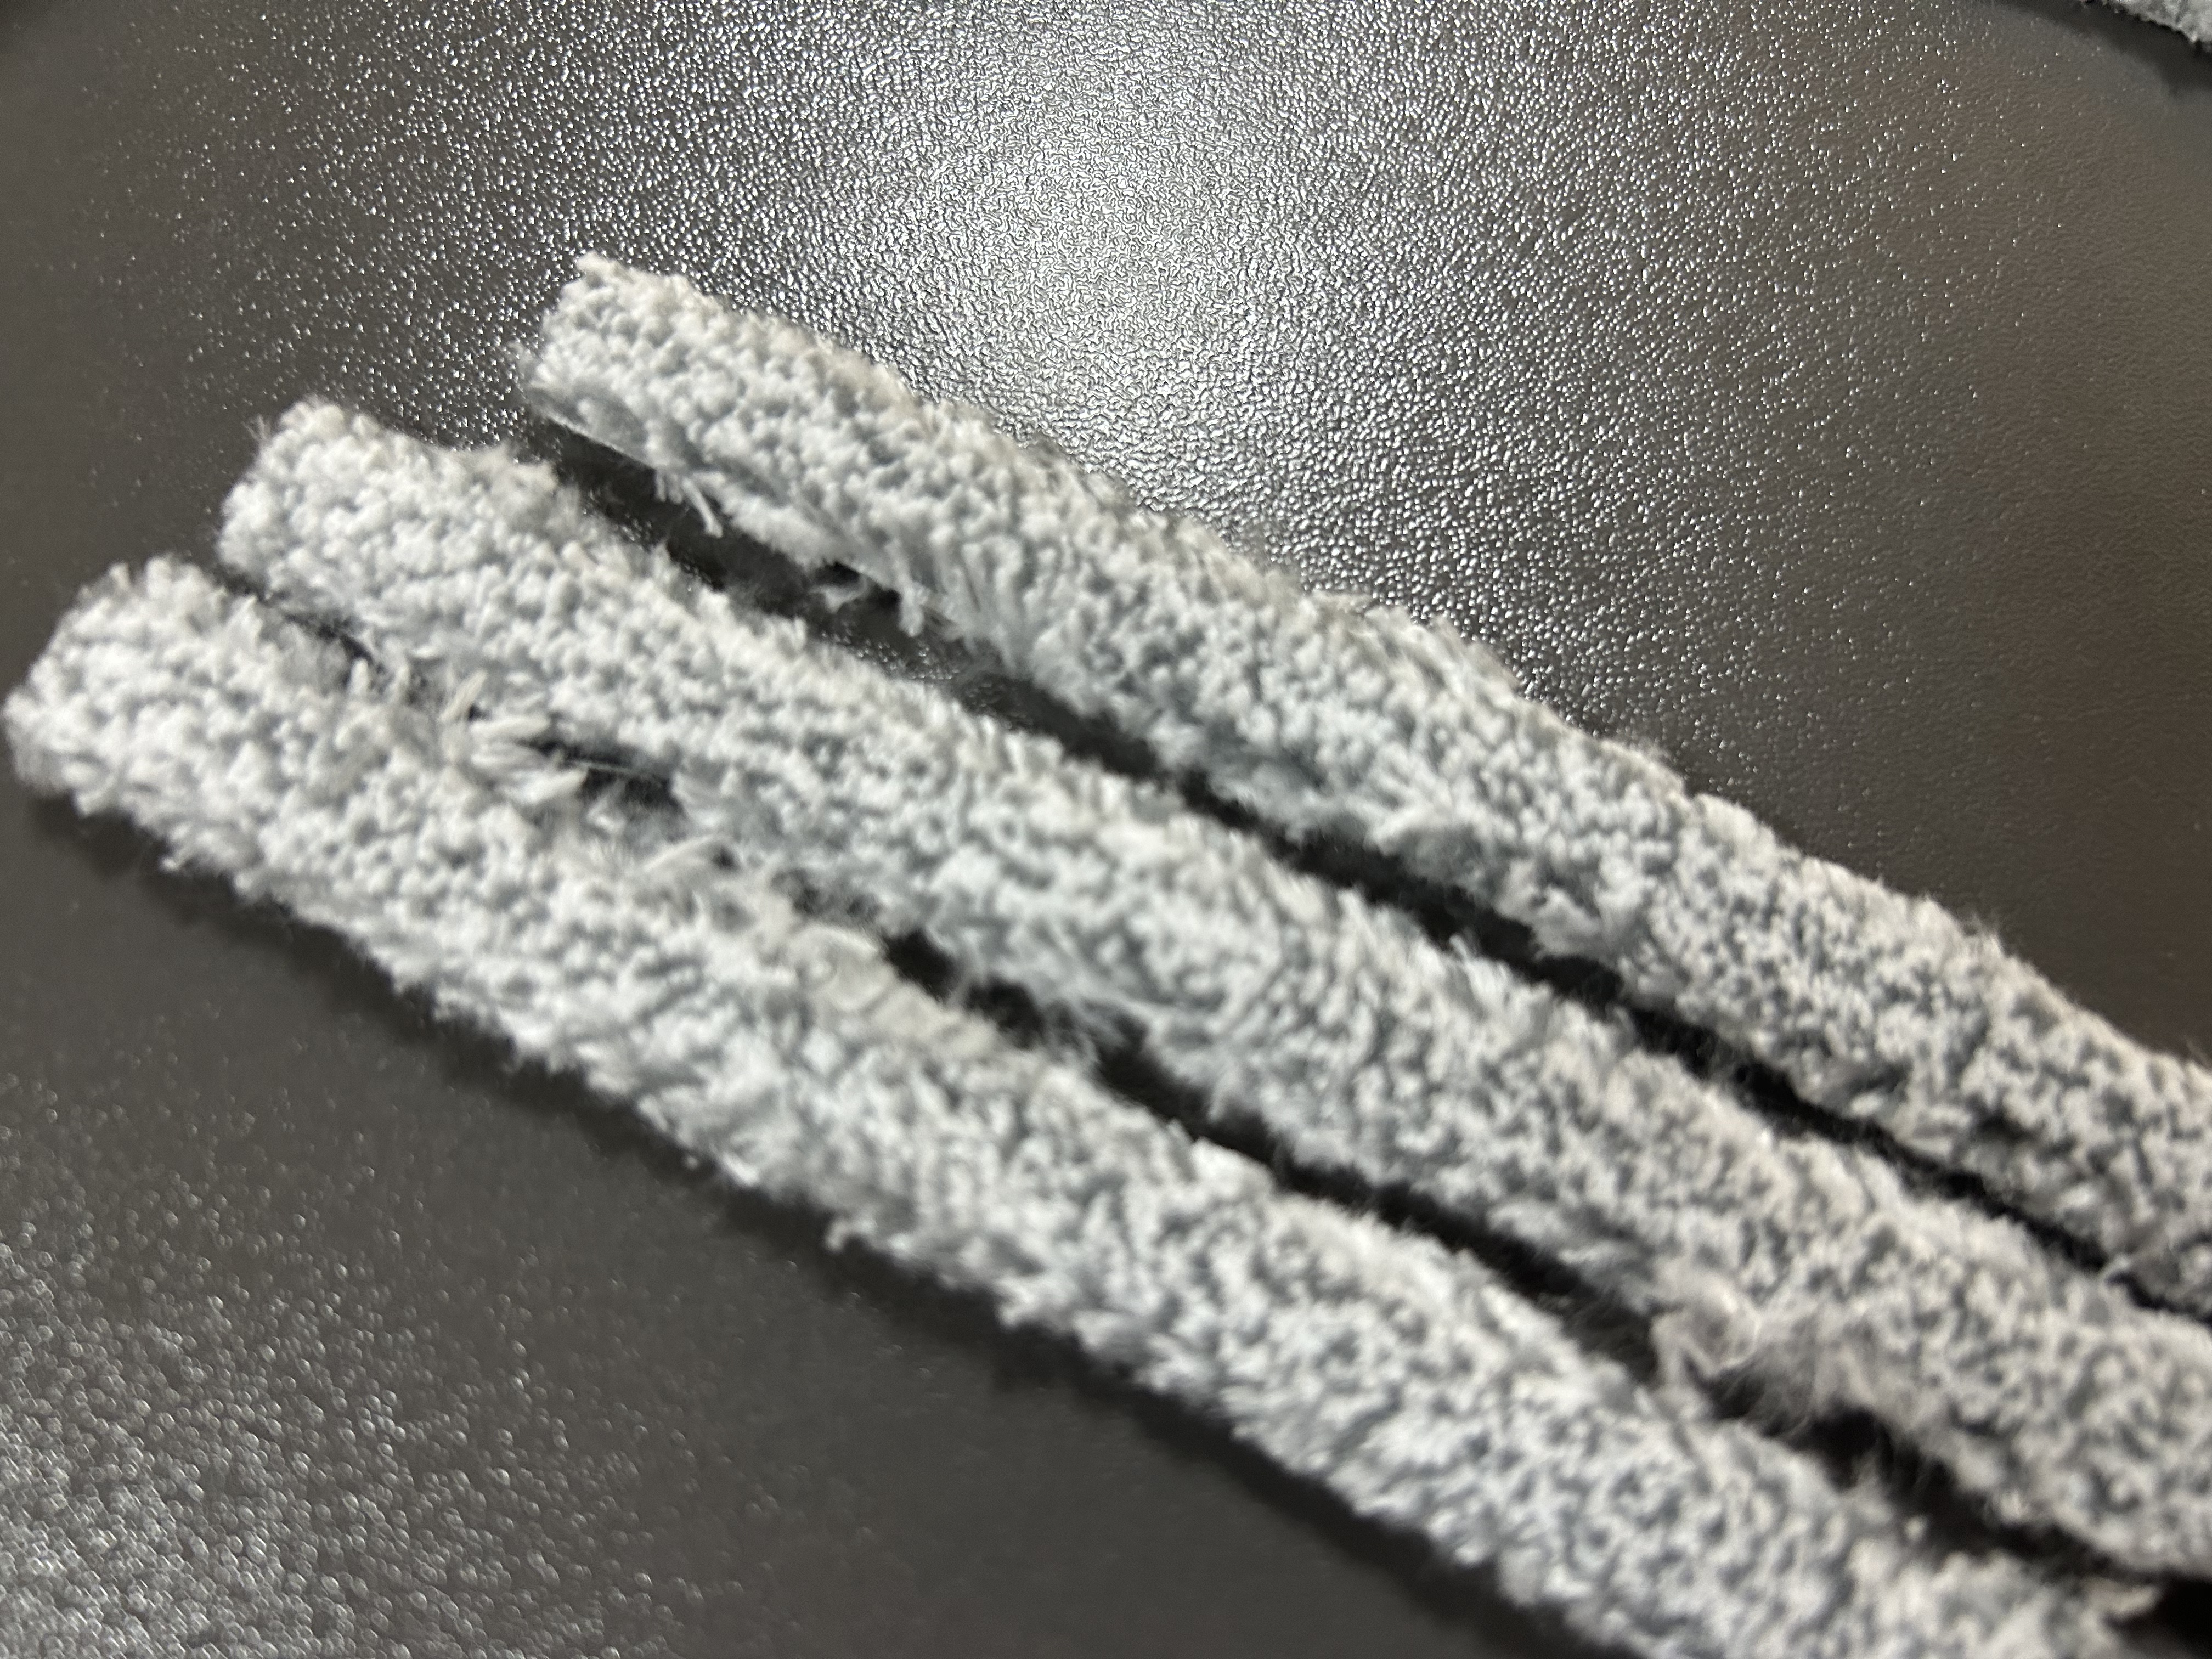
图2:涤纶毛绒气动枪正面加工失败样。边缘严重飞边,绒面纤维被拔出而非切断。
试切组C:干涤纶毛绒 — 动力圆刀正面加工(过渡方案)
| 参数项 | 设定值 |
|---|---|
| 刀具类型 | 动力圆刀 |
| 刀片直径 | 30 mm |
| 刀片转速 | 4500 rpm |
| 切割速度 | 300 mm/s |
| 下刀深度 | 材料厚度 + 0.3 mm |
| 真空吸附 | 不需要 |
| 加工面 | 毛绒正面 |
结果:比气动枪明显改善,但仍有轻微飞边。
机理说明:动力圆刀的滚动剪切模式(连续剪切力约10N)远优于气动枪的冲击劈裂模式。但刀具从绒面切入时,仍会拉扯表层直立纤维,造成少量纤维断裂不齐。
视频3:涤纶毛绒动力圆刀正面加工——比气动枪明显改善,但仍有轻微飞边。
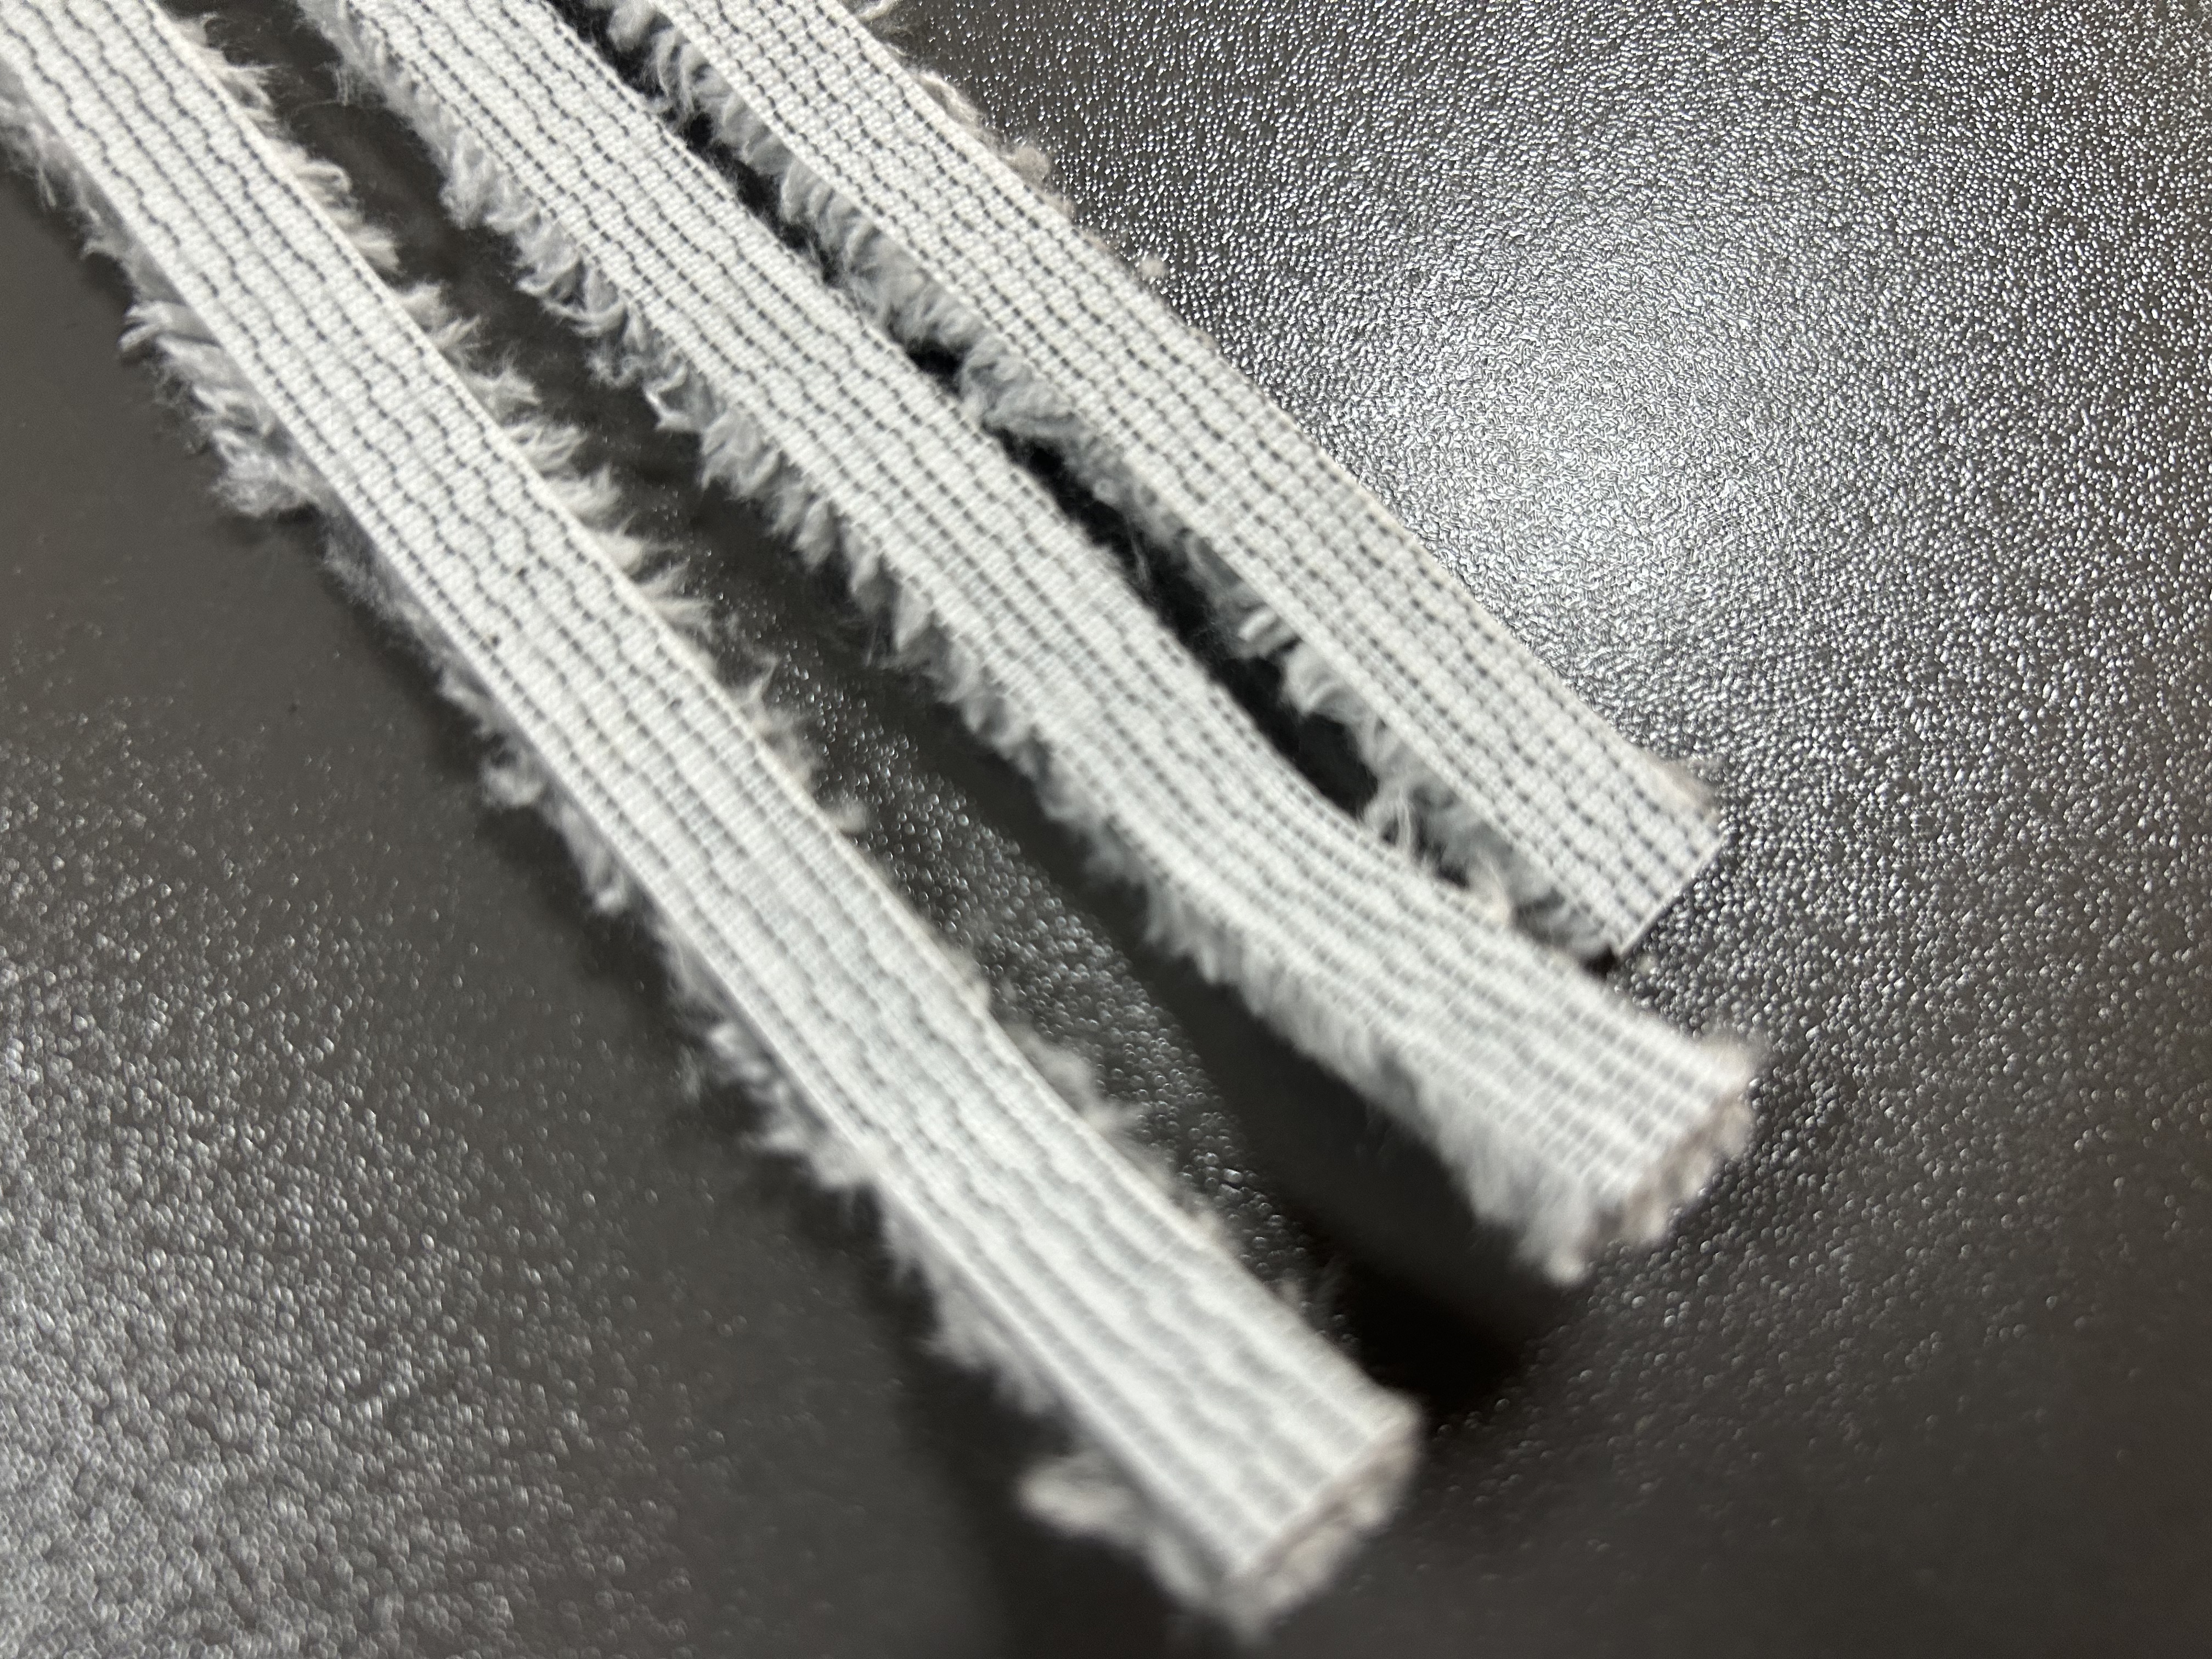
图3:涤纶毛绒动力圆刀正面加工效果。比气动枪明显改善,但仍有轻微飞边。
试切组D:干涤纶毛绒 — 动力圆刀反面加工(推荐方案,最优解)
| 参数项 | 设定值 |
|---|---|
| 刀具类型 | 动力圆刀 |
| 刀片直径 | 30 mm |
| 刀片转速 | 4500 rpm |
| 切割速度 | 350 mm/s |
| 下刀深度 | 材料厚度 + 0.3 mm |
| 真空吸附 | 不需要 |
| 加工面 | 反面(底布侧) |
| 排版方向 | 顺编织纹路 |
结果:边缘整齐、不掉毛、绒面完整蓬松。本次试切最优解。
视频4:涤纶毛绒动力圆刀反面加工——边缘整齐、不掉毛、绒面完整蓬松。本次试切最优解。
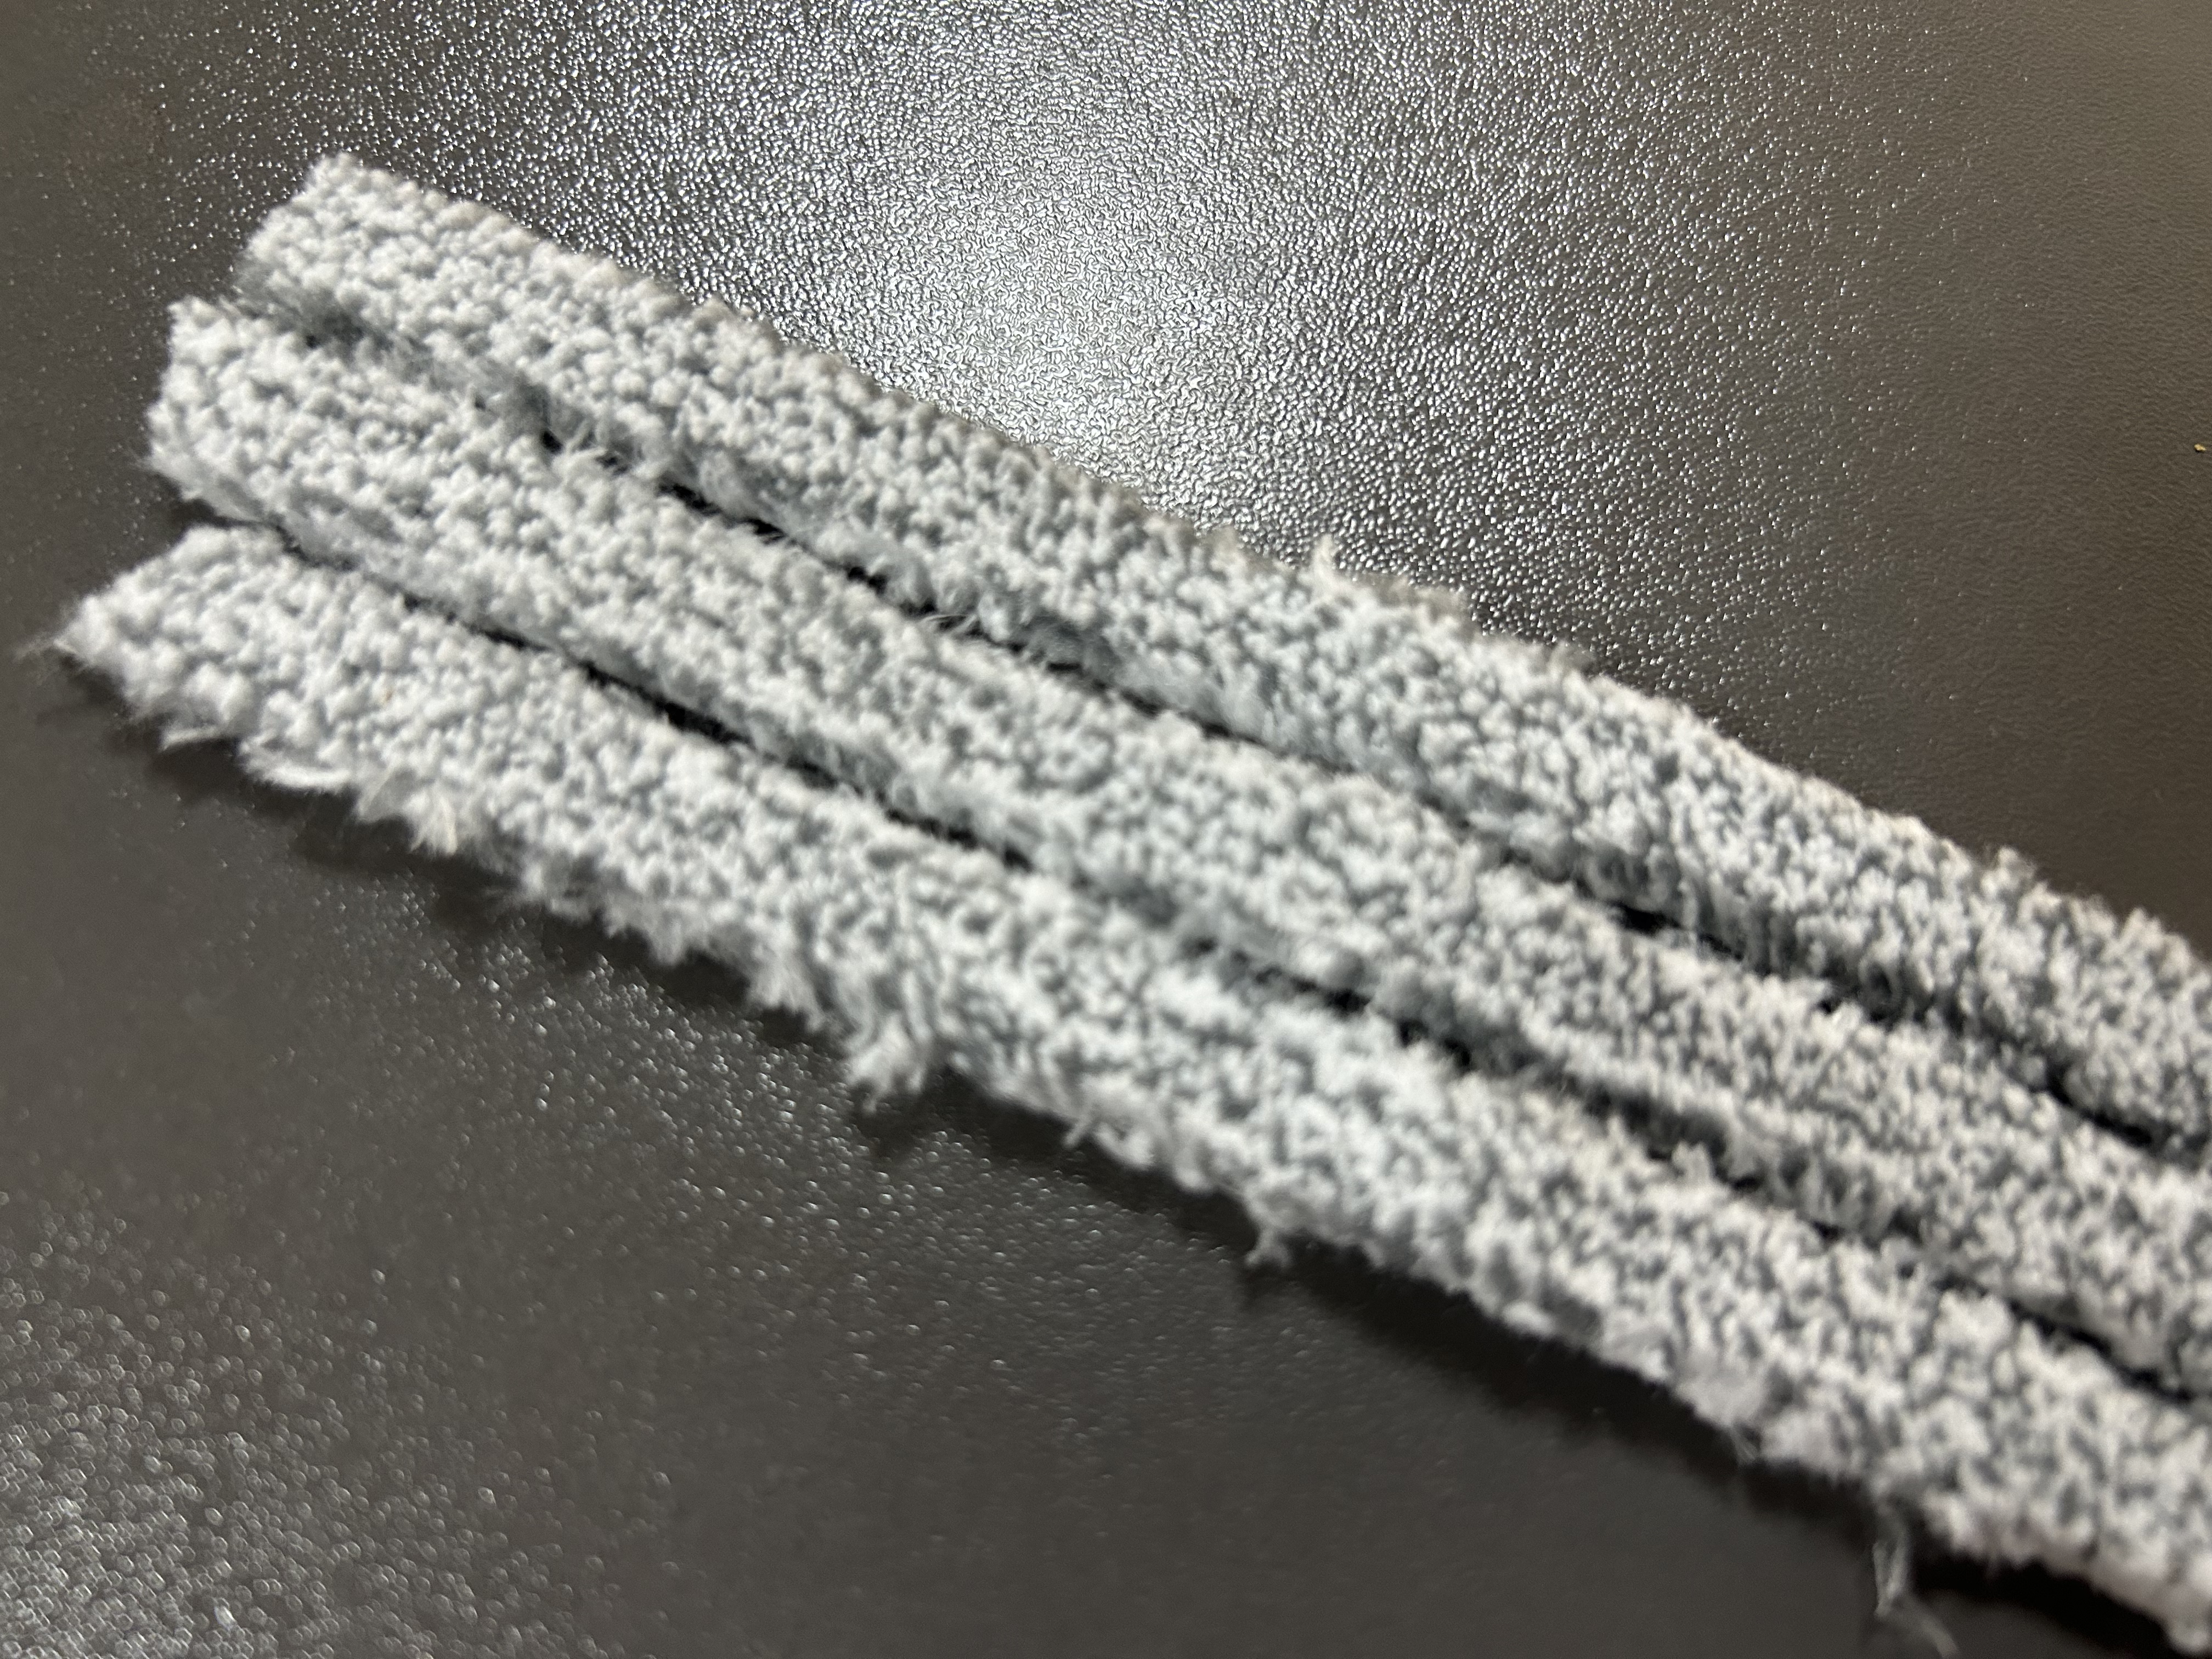
图4:涤纶毛绒动力圆刀反面加工效果。边缘整齐,绒面完整蓬松,本次试切最优解。
工程原理:涤纶毛绒是典型的绒面/底布双层复合结构——底布层经纬编织密度80-120根/英寸,纱线交织紧密,抗拉强度高;绒面层纤维竖立排列,单丝旦数75-150D,横向约束弱。正面切割时,刀具先接触绒面纤维束,纤维缺乏横向约束被拔出而非切断,形成飞边。反面切割时,刀具从底布侧切入,底布编织结构为纤维提供横向约束力,刀片先切断经纬纱线,再从底部向上切断绒面纤维,绒面纤维在根部被整齐切断,不发生拔出失效。
三、气动枪与动力圆刀:切割机理量化对比
| 维度 | 气动枪 | 动力圆刀 |
|---|---|---|
| 驱动方式 | 压缩空气驱动活塞往复 | 伺服电机驱动刀片旋转 |
| 振动频率 | 20-40 Hz | 无垂直振动,刀片转速3000-6000 rpm |
| 单次行程(振幅) | 5-12 mm(可调) | <0.1 mm(刀片径向跳动) |
| 切割力峰值 | 冲击峰值力50-80 N | 连续剪切力5-15 N |
| 对材料作用方式 | 冲击劈裂,材料局部瞬时受压 | 滚动剪切,刀刃沿切割线连续分离纤维 |
| 适用材料硬度 | Shore A 20-80 | Shore A 10-60 |
| 透气面料适配性 | ❌ 需要真空吸附,透气面料吸不住 | ✅ 无需吸附,刀片滚动压住材料自行服帖 |
| 毛绒类切割效果 | ❌ 飞边、掉毛、炸绒 | ✅ 切口干净、保绒完整 |
一个直观类比:气动枪 ≈ 用锤子砸断一根绳子(绳子会散开);动力圆刀 ≈ 用剪刀剪断一根绳子(断面整齐)。对于涤纶毛绒这类透气性纺织材料,动力圆刀的滚动剪切模式是天然适配的。
四、工艺选择决策树
客户材料是什么?
- 湿态PVA海绵(含水多孔) → 推荐:高频数字切割冷切。原因:避免热损伤,保持泡孔结构。参数:振幅2-3mm,频率80-120Hz,速度200-400mm/s。
- 干态涤纶毛绒(化纤编织) → 有毛向则顺纹排版,无毛向则任意排版。加工面选反面(底布侧),刀具选动力圆刀。参数:转速4000-5000rpm,进给速度200-400mm/s。
五、技术参数速查表
| 参数 | PVA海绵(湿态) | 涤纶毛绒(反面加工) |
|---|---|---|
| 推荐刀具 | 高频数字切割 | 动力圆刀 |
| 刀片规格 | 锯齿刀片,齿距2-3mm | 圆刀直径28-32mm |
| 主轴转速 | 不适用 | 4000-5000 rpm |
| 切割速度 | 200-400 mm/s | 200-400 mm/s |
| 下刀深度 | 材料厚度 + 0.5mm | 材料厚度 + 0.3mm |
| 真空吸附 | 需要(低档位,防塌棉) | 不需要 |
| 加工面 | 正面 | 反面(底布侧) |
| 顺纹要求 | 无 | 需要 |
| 预期精度 | ±0.5mm | ±0.5mm |
| 边缘质量评级 | ✅ 合格 | ✅ 合格 |
六、为什么我们把失败样也寄回给客户
这次寄回的样件包里,有切得漂亮的(组A、组D),也有故意切坏的(组B、组C)。
不是为了证明我们多厉害,是为了让客户自己看、自己摸、自己判断:哪种切面跟他现场工艺最吻合,哪种效果他的下游客户能接受,哪种工艺他的操作员能复现。
我们给数据,不给结论。结论客户自己下。
这也是ZCCUTTER做工艺档案的基本态度:不美化过程,不隐藏失败。每一种切不了,都是工艺边界的一块砖。
七、从一次试切到1500种工艺资产
这次试切已沉淀为两份ZC-FILE-001试切档案,进入AI1500材质工艺库:
- ZC-PROCESS-PVA-001:湿态PVA海绵冷切工艺
- ZC-PROCESS-POLYESTER-001:干态涤纶毛绒反面圆刀工艺
每份档案包含:材料属性(名称、厚度、含水率、编织密度、毛向方向)、刀具参数(类型、规格、转速/频率、振幅)、工艺参数(切割速度、下刀深度、真空吸附档位、加工面)、效果评级(切面显微图、精度实测、边缘质量)、适用边界(什么条件下能用、什么条件下不能用)。
AI1500不是一天建成的。它是每一次试切、每一块留样、每一张照片、每一段视频,一点点垒起来的。
八、如果你也有切不好的材料
寄过来。切得出来,我们给你参数。切不出来,我们告诉你哪条路走不通,省你三周试错。
不承诺万能,只承诺真实。