激光还是振动刀怎么选:精度/速度/环保三维对比与模切选型指南
全球近6000家客户的共同选择
激光还是振动刀怎么选:精度/速度/环保三维对比与模切选型指南
"振动刀和激光切割机,哪个更好?"
这是模切行业被问得最多的一个问题。答案永远只有一个:"不是哪个更好,是哪个更适合你。"
激光不"打败"振动刀,振动刀也不"替代"激光。它们是两条不同的技术路线,共同回答一个更根本的问题:"你这块材料,怎么切?"
客户切金属薄板,应该选激光——因为它快、准、自动化程度高。客户切皮革或碳纤维预浸料,应该选振动刀——因为它无热损伤、边缘干净、不留痕迹。这不是偏好问题,是材料逻辑决定的。
这一篇,我们从精度、速度、环保三个核心维度,帮你看清两种技术的真实差异。
精度之争——小孔见真章
模切行业里,最难的不是切大形状,是切小孔。
激光的优势:
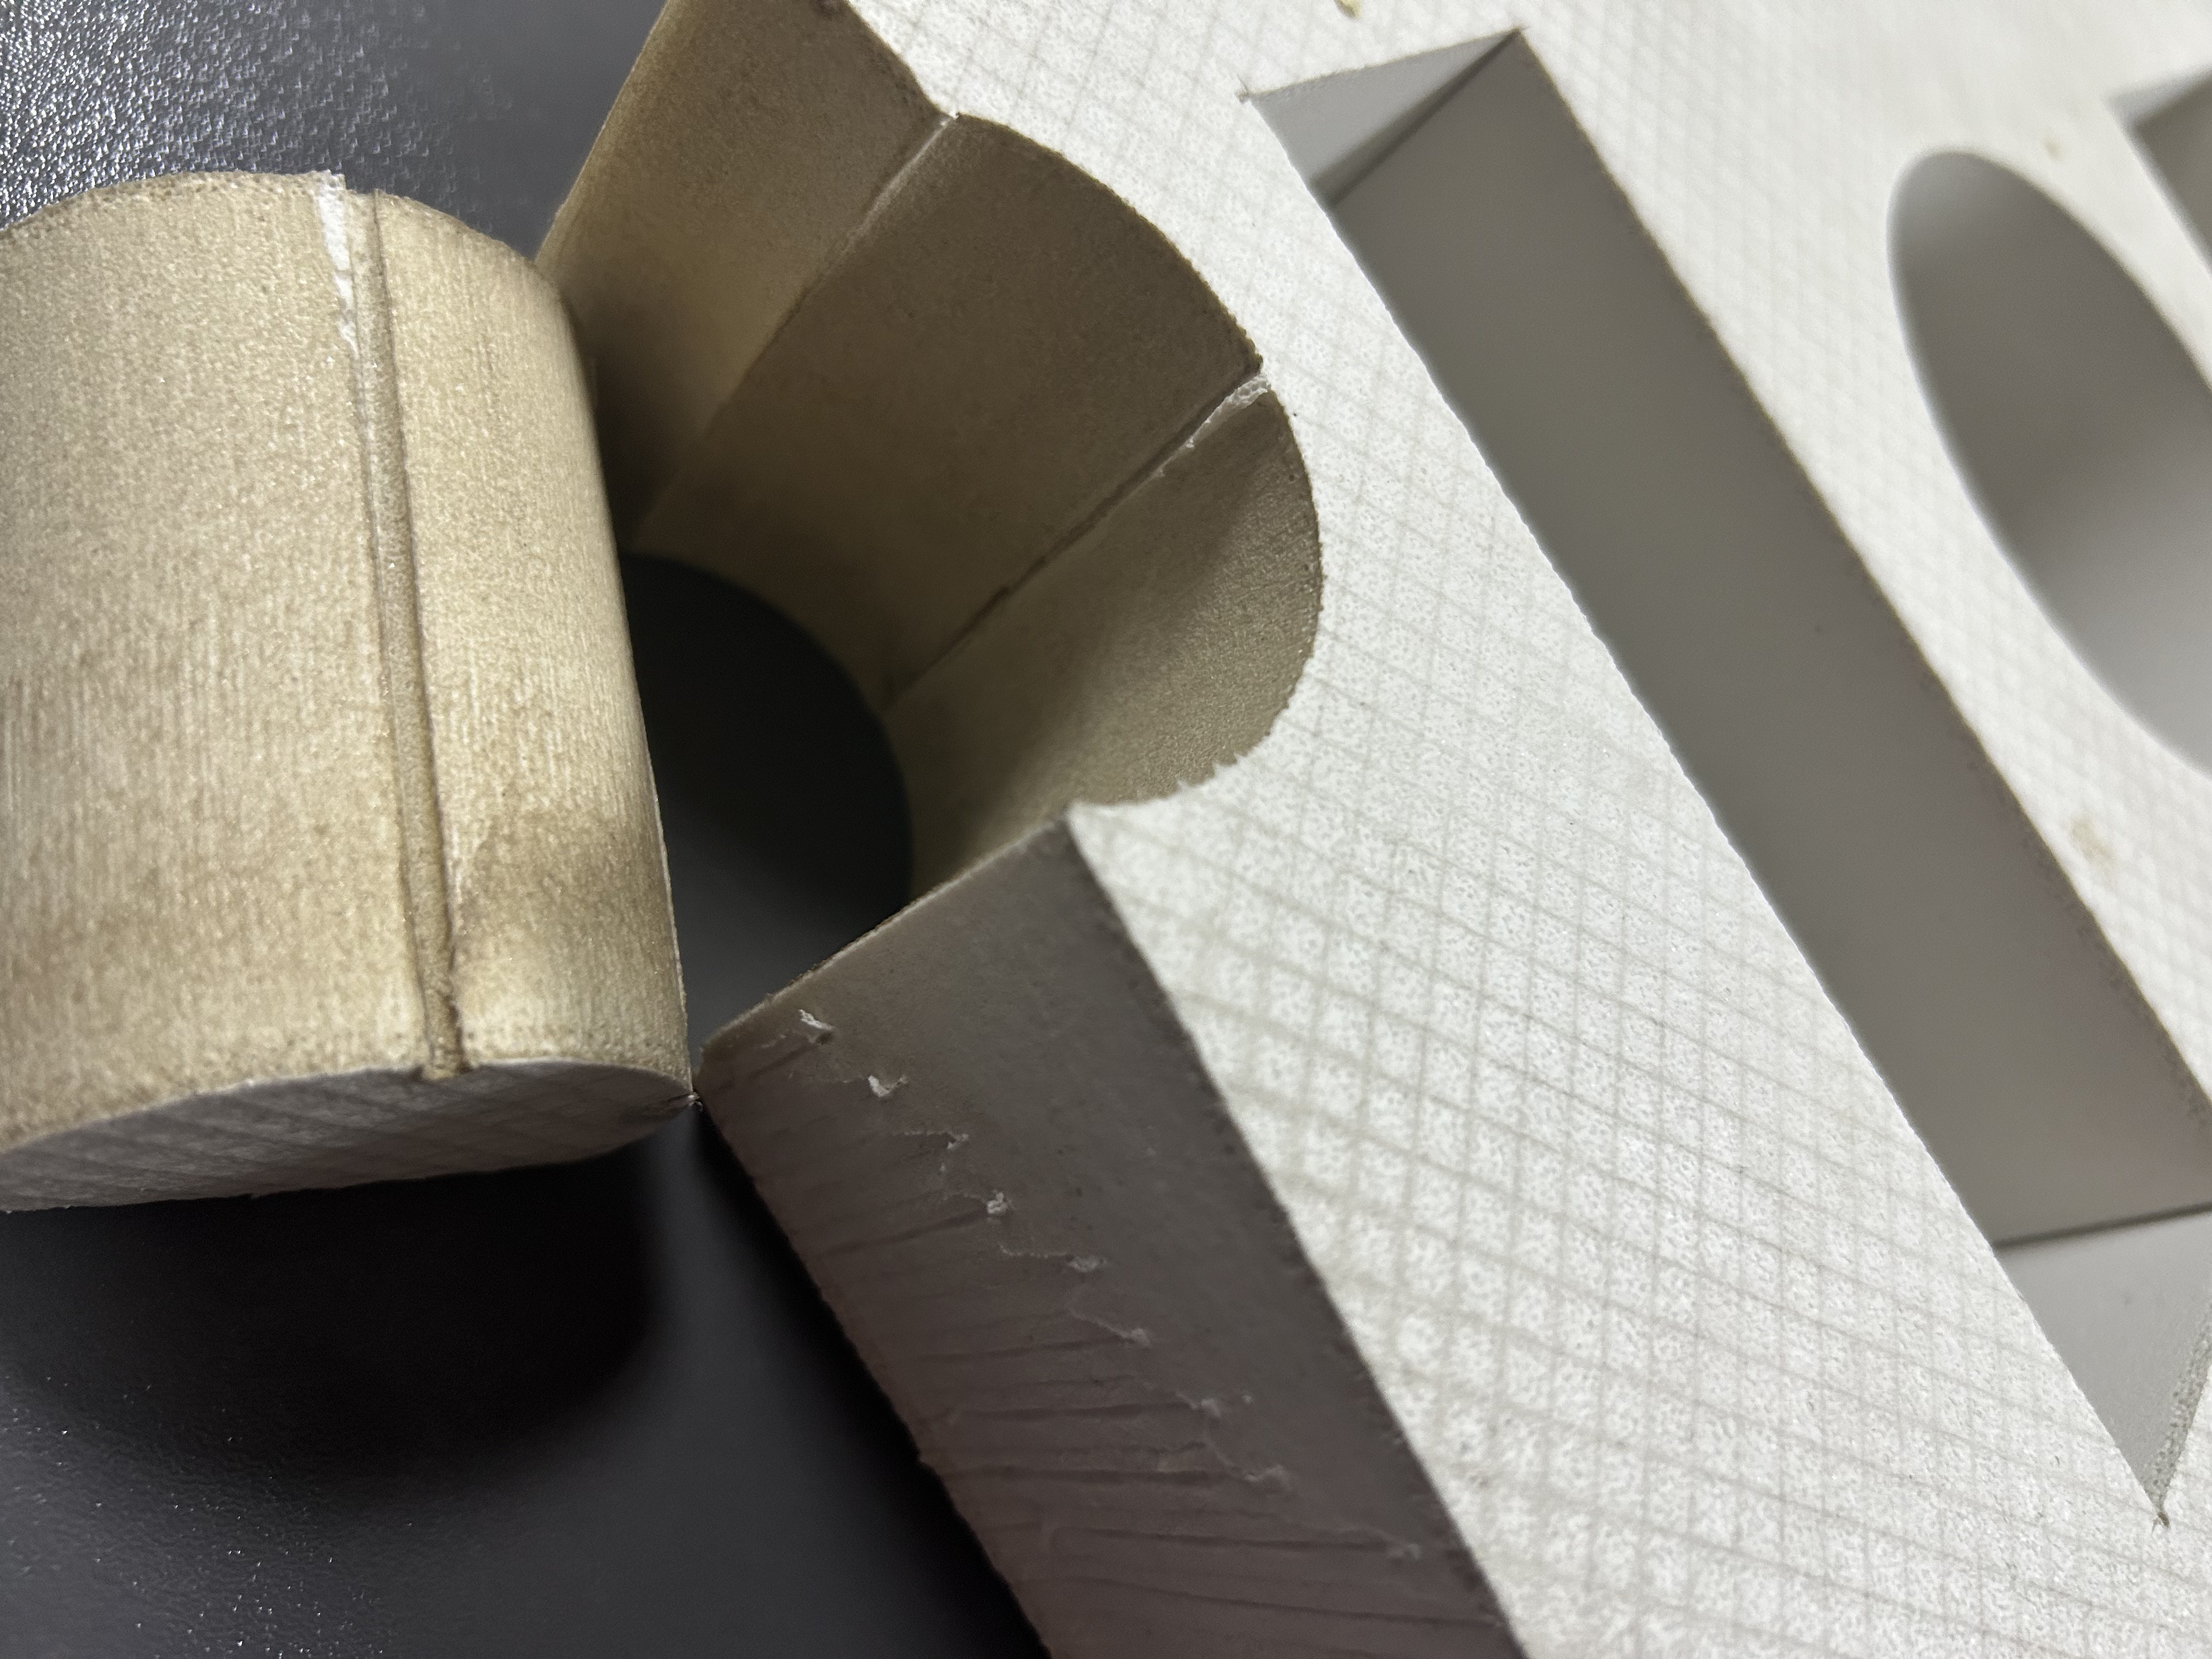
激光是非接触式切割,没有刀片,没有起刀落刀的动作。一束光扫过去,0.5mm的小孔干干净净,边缘无挤压、无变形、无过切。对于3mm以下的精密小孔,激光是目前的最优解。
振动刀的现状:
振动刀在常规尺寸(3mm以上)的切割上精度表现优秀,可达±0.02mm。但在小圆切割上存在天然挑战:
- 3mm以下的小圆,因刀片宽度和起落刀的挤压,容易出现变形
- 解决方案:通过加装冲孔模具或电主轴雕刻,可以解决0.8-1.5mm的小圆问题
- 遗留问题:起刀落刀的过切痕迹,是物理刀片的固有特性,无法完全消除
结论:如果产品以小孔(3mm以下)为主,且对边缘完美度要求极高,激光是更好的选择。
速度之争——薄材料见高低
在模切行业,0-10mm厚度范围内的材料加工量最大。
激光的优势:
在这个厚度区间内,激光的切割速度明显快于振动刀。光纤激光切割机在0-10mm薄材料上的切割速度可达每分钟数十米,远超振动刀的物理往复运动速度。对于大批量、标准化产品的生产场景,速度就是竞争力。一台激光切割机在薄材料上的产能,可能需要两台甚至三台振动刀才能追上。
振动刀的优势区间:
当中厚材料(10mm以上)或涉及多层叠切时,振动刀反而更有优势。振动刀可以一次性叠切多层布料、纸张、皮革,而激光只能逐层加工。此外,在切割厚蜂窝板(可达150mm)时,振动刀的厚度能力远超激光。
结论:0-10mm薄材料大批量生产,激光更快;中厚材料或多层叠切,振动刀更优。
环保之争——热敏感材料的生死线
这是振动刀最不可替代的优势。
振动刀的核心护城河:
振动刀是冷切割,用物理刀片完成分离,完全不产生热量。对于热敏感材料——皮革、芳纶蜂窝、碳纤维预浸料、EPE珍珠棉、软玻璃、布匹、纸张——振动刀能做到:
- 无烟无味无尘
- 不发黑不发黄
- 边缘平整,材料结构零损伤
激光的短板:
激光是热加工。高温会让热敏感材料熔化、烧焦、碳化或结构损伤。这是物理规律决定的,再先进的设备也无法回避。如果客户的环保要求高(无烟车间、食品级材料、医疗级洁净环境),或者材料本身热敏感,激光就不适用。
结论:环保要求和热敏感材料,是振动刀不可替代的战场。
一张表看懂选型逻辑
| 考量维度 | 激光切割机 | 振动刀切割机 |
|---|---|---|
| 精度 | 0.5mm小圆无压力,无起刀落刀痕迹 | 3mm以上没问题,小圆需冲孔或电主轴辅助,起落刀有过切风险 |
| 速度(0-10mm) | 极快,可达100m/min以上 | 中等,受限于物理往复运动 |
| 速度(中厚/叠切) | 逐层加工,效率下降 | 多层叠切优势明显,厚板可达150mm |
| 环保 | 有烟有味,热敏感材料慎用 | 无烟无味无尘,不发黑不发黄 |
| 适用材料 | 金属薄板、亚克力、PC、PET、铜箔铝箔 | 皮革、布料、泡棉、导电胶、保护膜、蜂窝板、碳纤维预浸料 |
| 设备成本 | 高(大功率激光器+精密光学系统) | 中低(机械结构为主,成本可控) |
| 运营成本 | 能耗较高,需定期维护光学系统 | 能耗低,仅刀片更换 |
| 自动化程度 | 极高,适合大批量标准化生产 | 中高,适合小批量多品种柔性生产 |
选型之外的变量
变量一:你的产品线可能是混合的
一个典型的模切厂,产品结构是什么样的?
- 金属屏蔽罩、散热片 → 激光切
- 泡棉、导电胶、保护膜 → 振动刀切
- 3C电子辅料里的小圆孔、精密开槽 → 激光切
- 大面积的柔性材料外形 → 振动刀切
他不是"选激光还是选振动刀",他是激光和振动刀都需要。
对于这种情况,有两种方案:
- 方案A:分别采购两台设备,各自专精
- 方案B:选择复合平台——臻彩ZCRBG6系列数字切割机已集成"振动刀+电主轴",部分高端型号兼容激光模块,一台设备实现"软硬通切"
变量二:总拥有成本(TCO)
设备采购价只是第一笔费用。全生命周期成本还包括:能耗、耗材、维护、废品率、人工成本、场地占用。
- 激光切割机:设备贵,但运营成本低、自动化程度高,适合大批量生产
- 振动刀切割机:设备适中,无耗材(仅刀片更换),能耗低,适合多品种小批量
计算公式:(设备价格+年运营成本×使用年限)÷预计产量。激光在大批量场景下每件成本更低;振动刀在小批量多品种场景下更具经济性。
小结:不是二选一,是按工序分配
回到原点。没有"谁更好",只有"谁更合适"。
同一个产品,可能激光切小孔、振动刀切外形,各司其职。需要激光的客户,往往也需要振动刀。
臻彩做了十七年振动刀,但我们不回避激光的优势。当客户问"我的材料该选哪种设备"时,我们的角色不是"振动刀推销员",而是"切割技术导航员":
- 如果客户应该选激光,我们就推荐激光——即使臻彩不卖激光。因为诚信比短期订单更重要。
- 如果客户应该选振动刀,我们就用十七年的积累,确保他拿到的是行业最好的方案。
- 如果客户两种都需要,我们就帮他做整线规划:哪些工序上激光,哪些工序上振动刀,怎么衔接最高效。
下一集,我们来聊最后一个问题:为什么没有万能的技术?
【关于臻彩科技・ZCCUTTER】
臻彩科技成立于 2015 年,专注柔性材料数控智能切割系统,深耕包装印刷、广告、3C 电子模切、皮革家纺、新能源复合材料等领域。掌握视觉算法、工艺数据库、数控系统、整机结构全链路自研能力,全球近 6000 家用户验证。
四大核心技术:2000 万四点 CCD 视觉定位・双闭环 Z 轴控深系统・AI1500 材质工艺库・多分区负压吸附
主推系列:ZCRA 单刀座 / ZCRB 双刀座 / ZCRC 雕切刀座 / ZCRD 双横梁数字切割机
诚邀莅临全球应用展厅,享免费打样与专属方案定制。
📍 广东省东莞市万江街道蚬涌蚬潢工业路 2 号
📞 13929222267(邹志华)
🌐 www.zccutter.com
📧 1290718407@qq.com