蜂窝板V槽开槽与折叠成型技术详解:从工艺原理到厚度边界
全球近6000家客户的共同选择
蜂窝板V槽开槽与折叠成型技术详解:从工艺原理到厚度边界
为什么蜂窝板不能直接压线折弯?
纸蜂窝板的芯层由无数正六边形纸筒通过胶黏形成阵列结构。这种仿生蜂窝结构在垂直方向具有优异的抗压强度,但在水平方向刚度较低。当我们试图用压线轮对蜂窝板施加压力时,压力会使芯层局部塌陷,面板起棱,折弯后无法形成干净的直角。
这与瓦楞纸板完全不同。瓦楞纸板的波浪形芯层可以在压线轮作用下产生可控的塑性变形,形成清晰的折痕。而蜂窝板的六边形纸筒阵列在受压时会发生整体溃缩,而非局部弯曲。
V 槽开槽的工艺原理
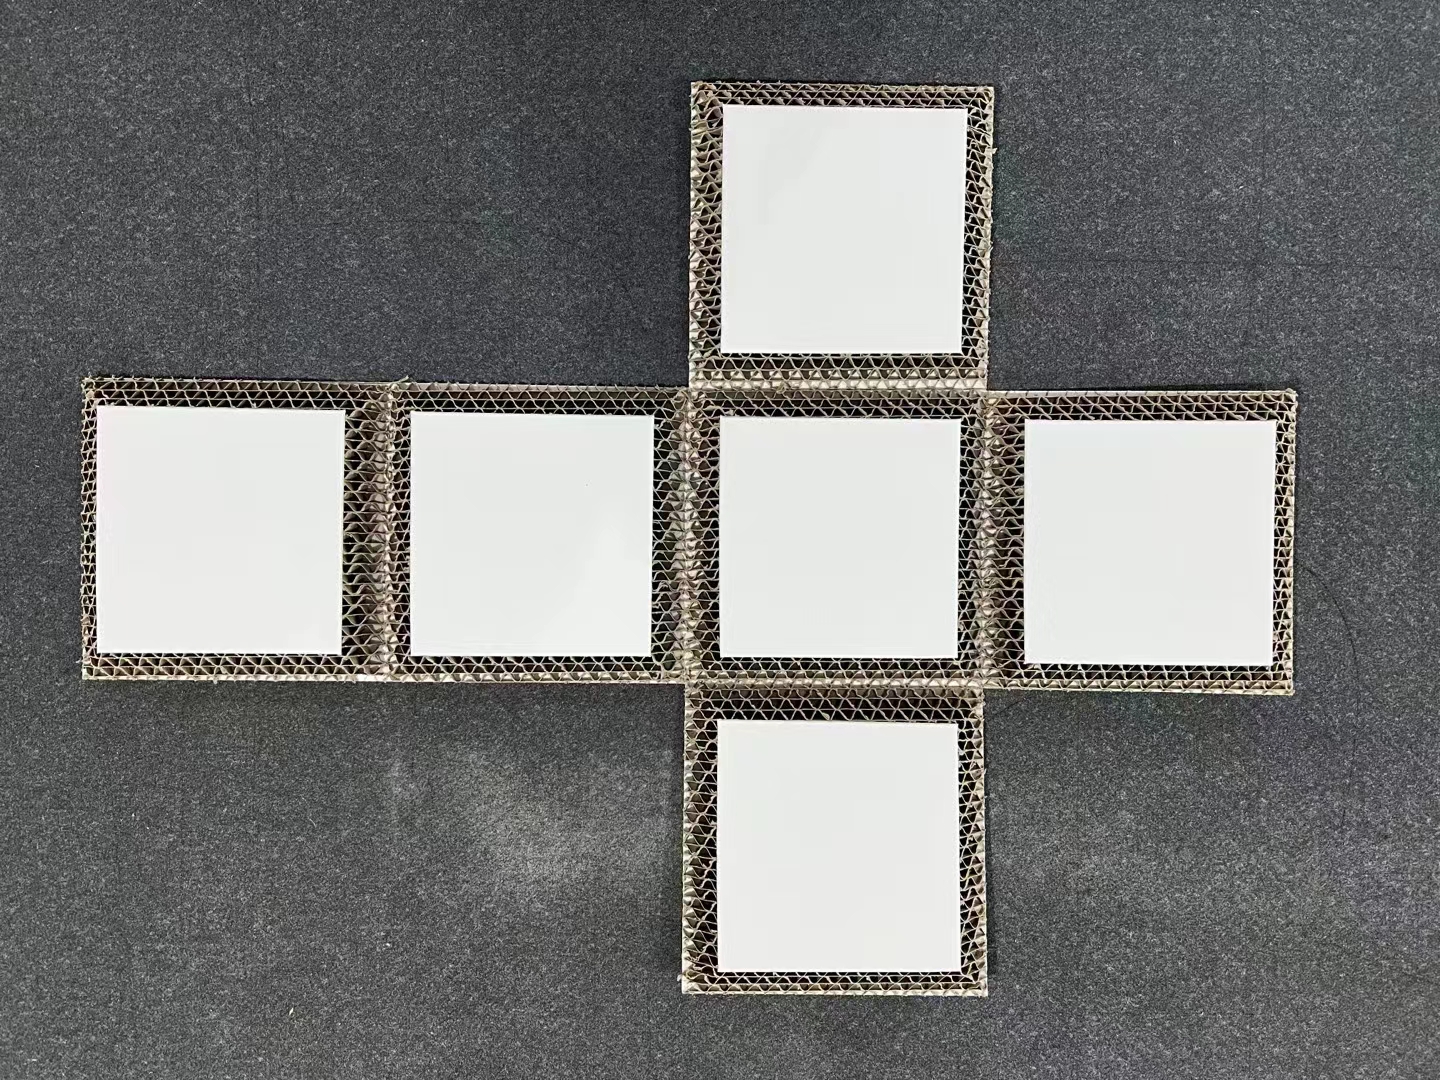
既然无法直接压线,解决方案是通过 V 形开槽释放折弯位置的芯层约束。V 槽开槽的原理是:在需要折弯的位置,用 V 形刀具切除部分芯层材料,使面板沿沟槽自然折叠。
V 槽开槽后,蜂窝板在沟槽位置只剩下单层面纸(或极薄的芯层残余),面纸在折弯时承受拉应力,而芯层不再提供刚性支撑。这样就能形成干净的直角折弯,且折弯外侧的面纸不会开裂。
V 槽开槽的关键参数
- 开槽角度:常见 30°、45°、60°,其中 45°是经过实践验证的最优角度
- 开槽深度:需穿透芯层但保留底层面纸完整
- 开槽宽度:与芯高和刀具角度相关
厚度与刀具匹配:不同芯高的 V 槽方案
V 槽开槽的核心挑战在于:不同厚度的蜂窝板需要不同的刀具和工艺参数。以下是行业通行方案:
0–10mm 蜂窝板:普通 V 槽刀
对于 5mm、8mm、10mm 等薄板,使用普通 V 槽刀即可。刀具角度可在 30°–60°之间选择,根据具体厚度和折弯要求调整。薄板开槽深度较浅,刀具切入芯层后剩余壁厚足以支撑折弯。
10–30mm 蜂窝板:电动 V 槽轮,45°固定
对于 12mm、15mm、18mm、20mm、25mm、30mm 等中厚板,行业普遍采用电动 V 槽轮,固定 45°角度。45°是经过大量实践验证的最优角度,在此角度下:
- 开槽深度与剩余壁厚的关系可使折弯后面纸不裂
- 芯层在沟槽位置被充分释放,折弯阻力最小
- 折弯后直角成型效果好,外侧不开裂
30mm 以上:V 槽折弯的技术边界
当芯高超过 30mm 时,V 槽折弯面临根本性挑战:折弯外侧的面纸受拉应力超过其抗拉强度,面纸必然开裂。这不是工艺参数能解决的问题,而是材料力学的固有边界。
因此,30mm 以上厚板的转角结构不应依赖 V 槽折弯,而应采用以下替代方案:
- 插接结构:通过纸板插接形成转角
- 胶接:使用胶黏剂将两个面粘合形成直角
- 纸梁加固:在转角位置加入纸梁支撑
- 榫型开槽:采用榫卯结构的开槽方式
V 槽开槽与数字切割切割的工艺衔接
在实际生产中,V 槽开槽通常与数字切割切割配合使用。完整的工艺流程如下:
- 裁边:使用数字切割或线锯将标准幅面板材裁切成所需坯料
- 异形切割:使用数字切割切出内孔、内槽、轮廓等复杂图形
- V 槽开槽:在需要折弯的位置进行 V 槽开槽
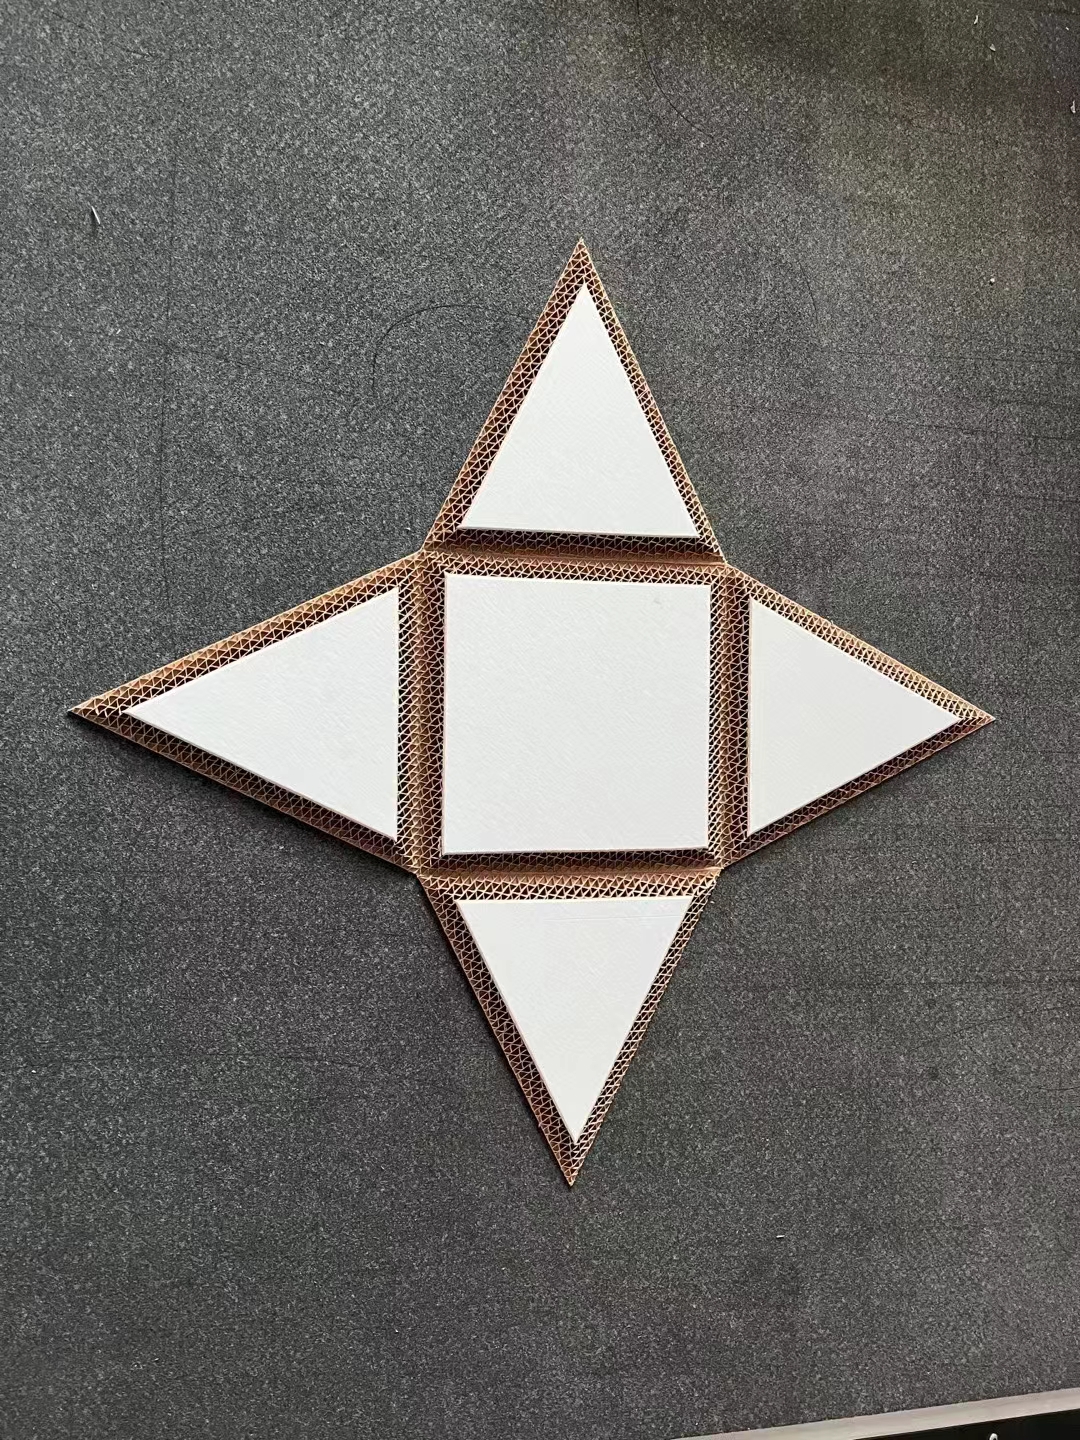
- 折弯成型:人工或使用折盒机将平板折成立体包装件
ZCCUTTER 数字切割机支持在同一台设备上完成数字切割切割与 V 槽开槽。ZCRB 双刀座机型可将其中一把刀更换为电动 V 槽轮,实现切割与开槽同步完成,无需换机。
V 槽开槽工艺的技术边界总结
| 芯高范围 | 推荐方案 | 技术边界 |
|---|---|---|
| 0–10mm | 普通 V 槽刀,30°–60°可选 | 开槽深度浅,工艺简单 |
| 10–30mm | 电动 V 槽轮,45°固定 | 45°为最优角度,折弯效果好 |
| 30mm 以上 | 不建议 V 槽折弯 | 面纸必然开裂,需改用插接/胶接/纸梁 |
V 槽开槽是蜂窝板折叠成型的核心工艺,但它有明确的厚度边界。理解这一边界,才能为不同厚度的蜂窝包装件选择正确的成型方案。