蜂窝板半切压线工艺详解:面纸全断、背纸保留的技术实现与礼盒应用
全球近6000家客户的共同选择
蜂窝板半切压线工艺详解:面纸全断、背纸保留的技术实现与礼盒应用
什么是半切压线工艺?
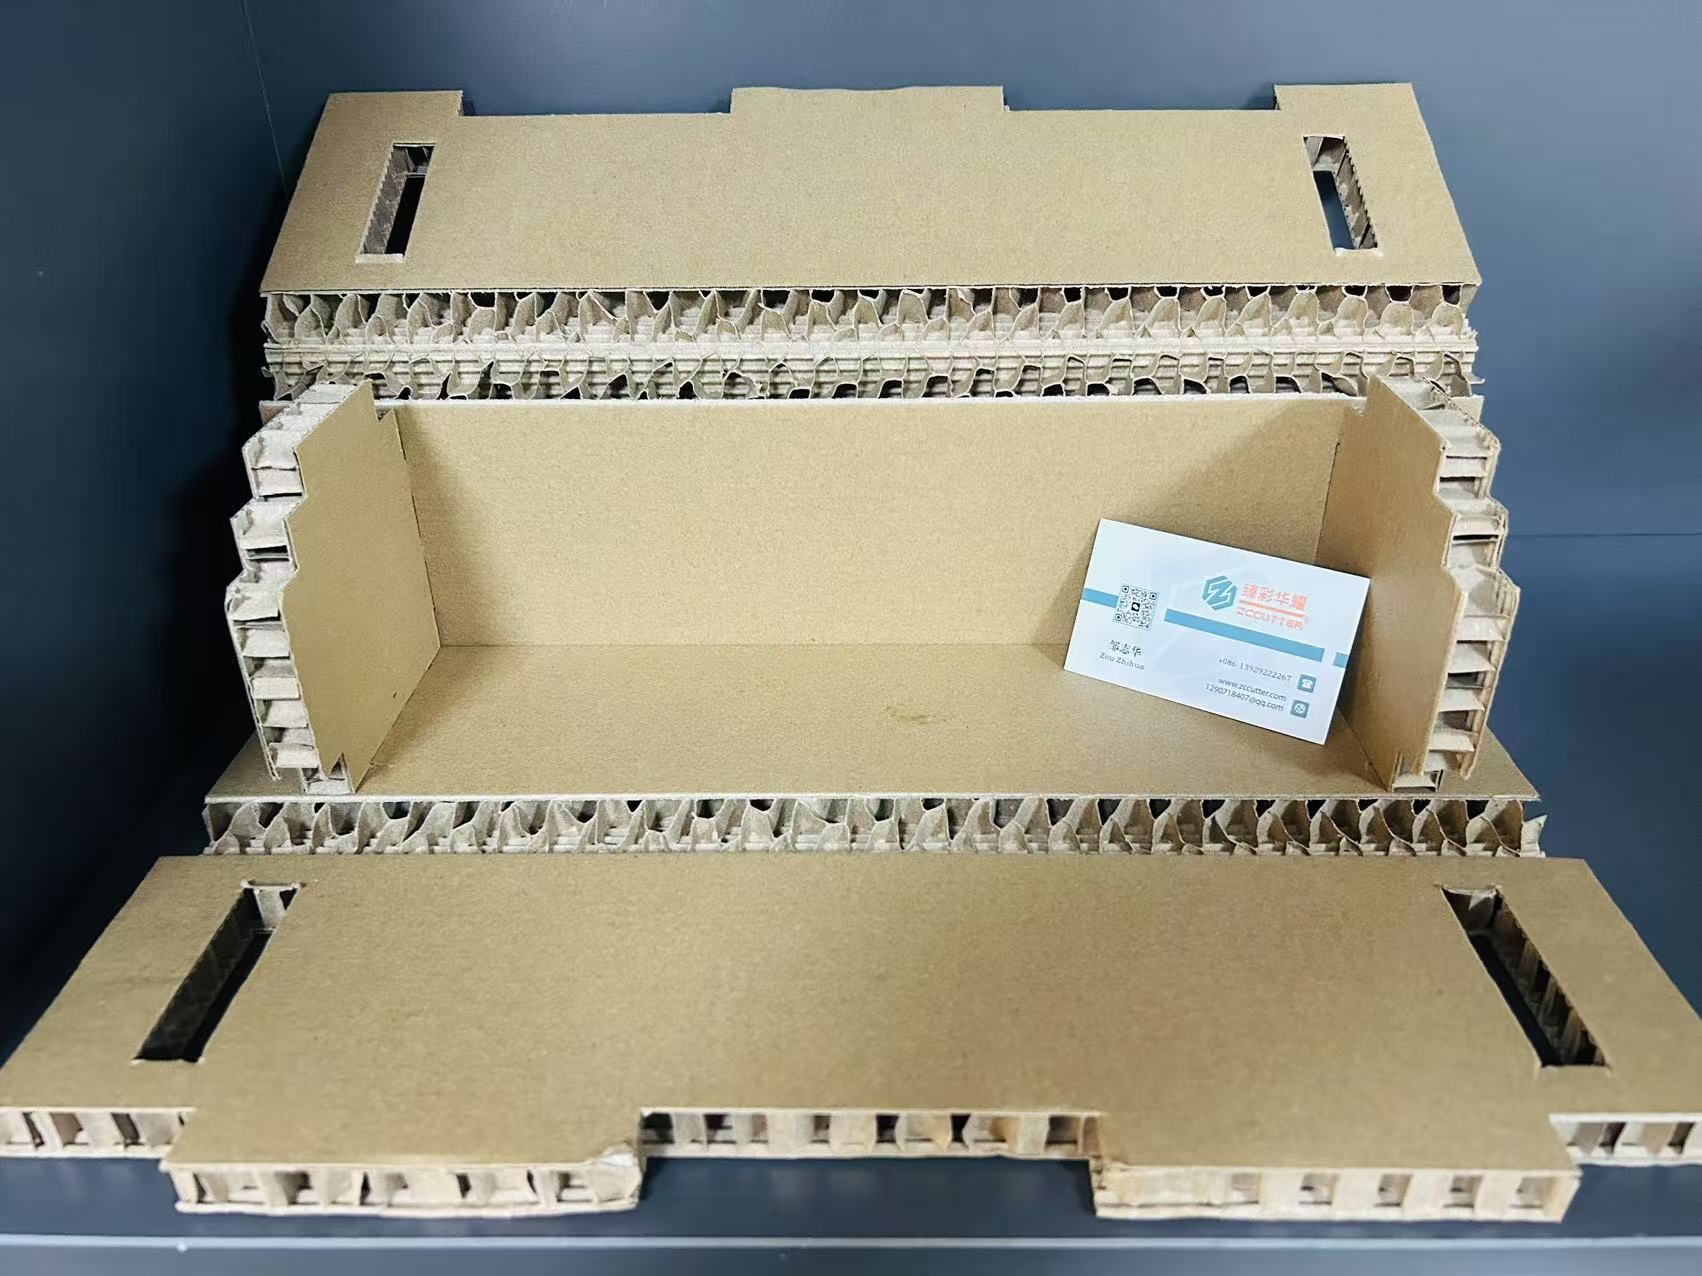
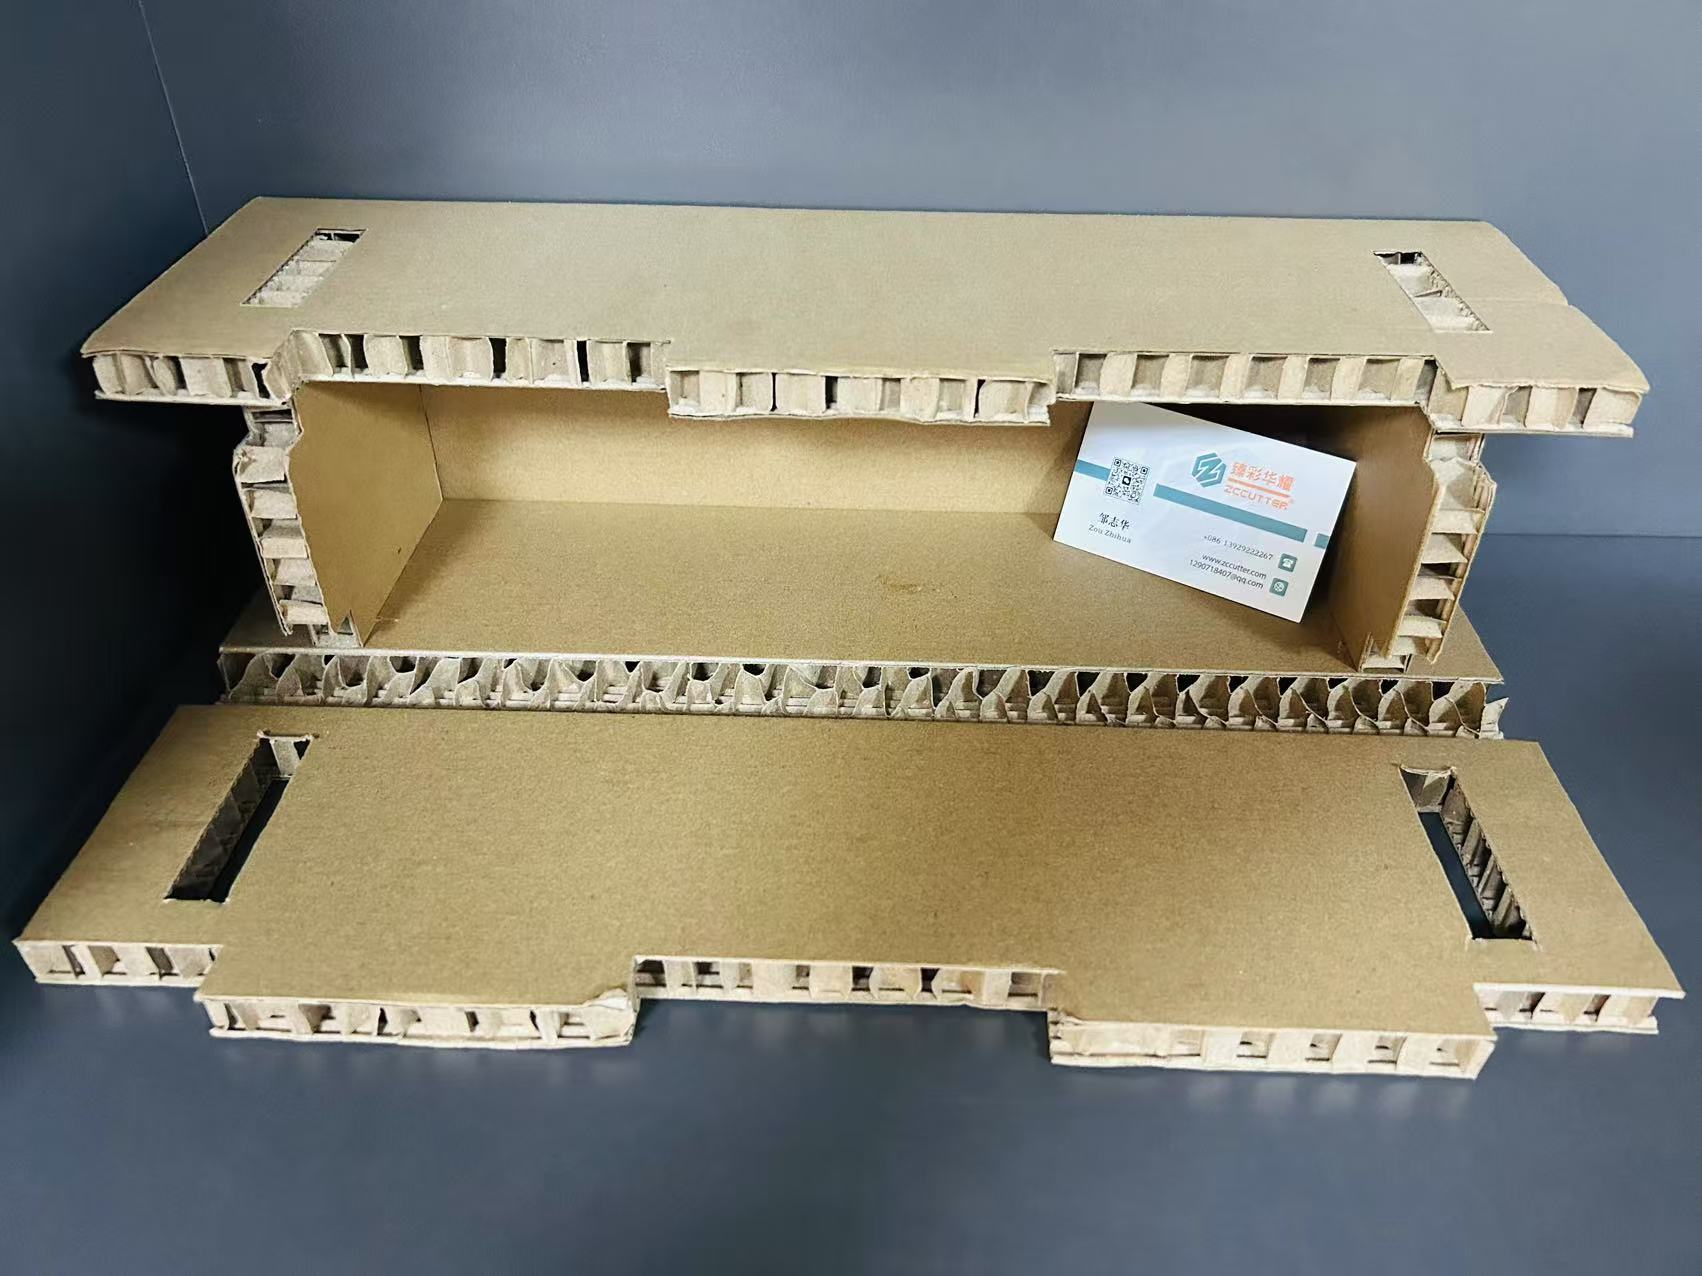
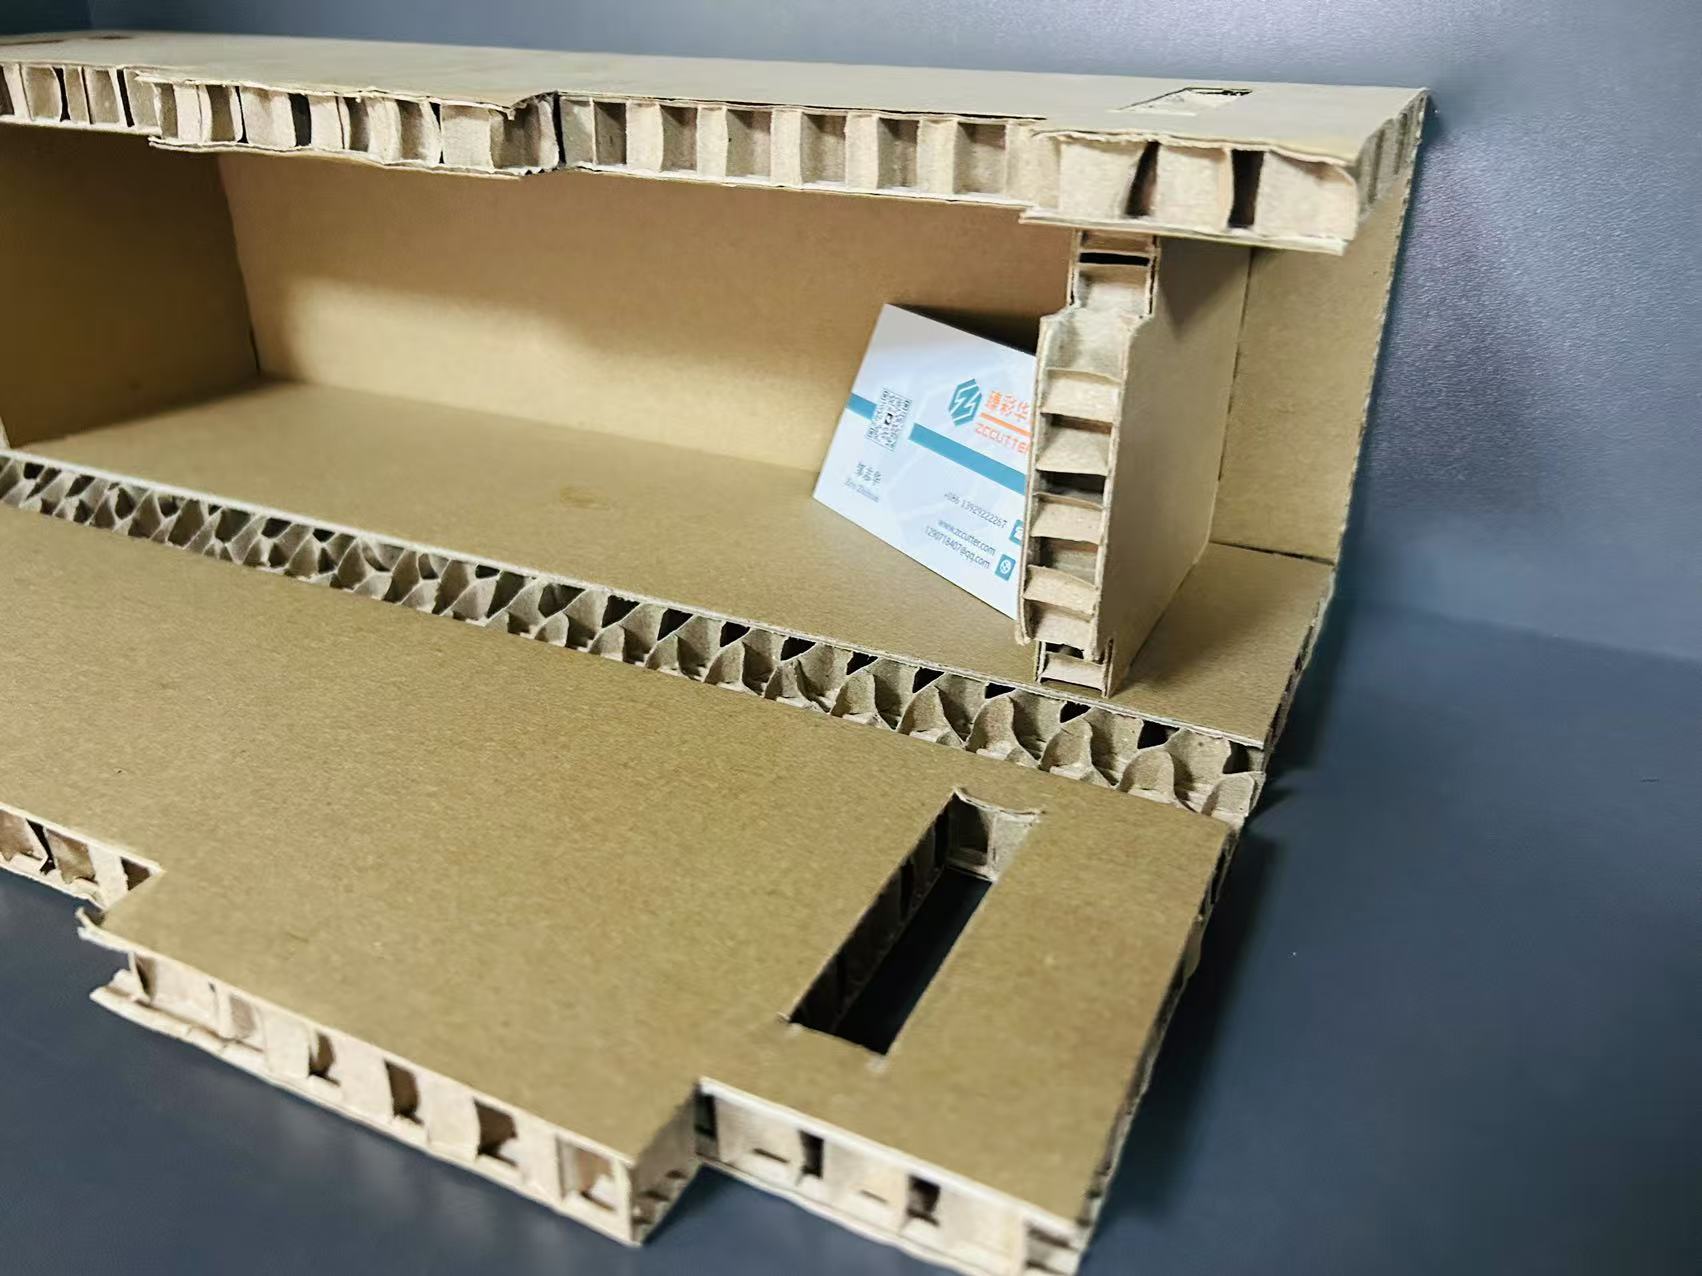
半切压线(Half-cut Creasing)是蜂窝板加工中的一项精密工艺:在切割过程中,刀片穿透面纸和芯层,但在底层面纸处停止,使底层面纸保持完整。这样切割后的蜂窝板可以沿切割线折叠,而不会完全分离。
这项工艺的核心价值在于:它使蜂窝板能够像瓦楞纸板一样进行折叠成型,同时保持蜂窝结构的高强度和缓冲性能。在礼盒包装、高端内托、可折叠缓冲件等应用场景中,半切压线是不可替代的关键技术。
半切压线的技术挑战
半切压线的技术难点在于 Z 轴深度控制。蜂窝板由面纸、芯层、底纸三层结构组成,典型厚度为 5–60mm。要实现半切效果,刀片必须:
- 完全穿透面纸(通常 100–300g/m²的牛皮纸或白卡纸)
- 完全切断芯层的六边形纸筒壁
- 在底层面纸处精确停止,不切断底纸
这意味着 Z 轴控深精度必须达到 0.1mm 级别。如果切得太深,底纸被切断,蜂窝板分离;如果切得太浅,芯层未完全切断,折叠时芯层会抵抗弯曲,导致面纸起皱或开裂。
双闭环 Z 轴控深系统的技术原理
ZCCUTTER 数字切割机采用双闭环 Z 轴控深系统来解决这一挑战。该系统包含两个独立的反馈环路:
第一闭环:电机位置环
伺服电机通过编码器实时反馈 Z 轴位置,控制系统以 15000–22000 次/分钟的频率调整电机输出,确保刀片到达预设深度。位置环的精度可达 0.02mm。
第二闭环:压力反馈环
在刀座下方安装压力传感器,实时监测刀片与台面的接触压力。当刀片接近底层面纸时,压力信号发生变化,控制系统据此微调 Z 轴位置,确保刀片刚好切断芯层但不伤及底纸。
双闭环系统的优势在于:位置环保证宏观深度精度,压力环补偿材料厚度偏差和台面平整度误差。两者协同工作,使半切压线在不同批次、不同厚度的蜂窝板上都能保持一致的效果。
半切压线的工艺参数
实现高质量的半切压线需要精确控制以下参数:
刀片振幅
数字切割的振幅必须≥10mm。振幅过小时,刀片无法在一次行程中彻底切断芯层纸筒壁,会导致芯层被挤压变形而非分切。振幅达到 10mm 以上时,刀片行程足以贯穿整个芯层结构,实现"切断"而非"压溃"。
切割速度
切割速度影响刀片与芯层的接触时间。速度过快,芯层可能未被完全切断;速度过慢,生产效率降低。对于 20mm 芯高的蜂窝板,推荐切割速度为 200–400mm/s。
Z 轴深度设定
Z 轴深度 = 面纸厚度 + 芯层厚度 - 底纸厚度 - 安全余量(通常 0.1–0.2mm)。例如,对于 20mm 芯高、面纸 200g/m²(约 0.2mm)、底纸 200g/m²的蜂窝板,Z 轴深度设定为:0.2 + 20 - 0.2 - 0.15 = 19.85mm。
半切压线在礼盒包装中的应用
半切压线工艺使蜂窝板礼盒包装成为可能。以下是典型应用场景:
可折叠蜂窝内托
高端电子产品、酒类、化妆品的包装内托需要精确的格挡和缓冲。通过半切压线,蜂窝板可以切割出宫格结构,折叠后形成立体内托,既提供缓冲保护,又便于产品取放。
蜂窝板礼盒外箱
蜂窝板礼盒外箱需要承受运输过程中的冲击和堆码压力。半切压线使外箱可以折叠成型,减少仓储和运输空间,同时保持蜂窝结构的高强度。
异形缓冲件
对于形状复杂的产品(如医疗器械、精密仪器),需要定制异形缓冲件。半切压线可以在蜂窝板上切割出复杂的折叠结构,使缓冲件紧密贴合产品轮廓。
半切压线与 V 槽开槽的区别
半切压线与 V 槽开槽是两种不同的蜂窝板折叠工艺,适用于不同场景:
| 对比维度 | 半切压线 | V 槽开槽 |
|---|---|---|
| 工艺原理 | 刀片切断面纸和芯层,保留底纸 | V 形刀具切除部分芯层,形成沟槽 |
| 适用厚度 | 0–60mm | 0–30mm(30mm 以上面纸易开裂) |
| 折叠效果 | 折叠处保留底纸,内侧有铰链效果 | 折叠处芯层被切除,形成直角 |
| 强度影响 | 底纸保持完整,强度损失小 | 芯层被切除,强度损失较大 |
| 典型应用 | 礼盒内托、可折叠缓冲件 | 纸箱、托盘、厚板折弯 |
ZCCUTTER 在半切压线工艺中的技术优势
ZCCUTTER 数字切割机在半切压线工艺方面具有以下技术优势:
- AI1500 材质工艺库:按面纸克重、芯高、密度、含水率分类存储参数。不同客户、不同规格的蜂窝板,调用对应工艺曲线即可,无需反复调试。
- 多分区负压吸附:大尺寸蜂窝板在切割过程中不位移,确保半切深度一致性。
- 2000 万四点 CCD 视觉定位:预印蜂窝板自动巡边,套印偏差由机器补偿,半切位置精确。
- 双刀同步切割:ZCRB 双刀座机型可同时切割两条半切线,产能倍增。
半切压线工艺的质量控制
半切压线的质量直接影响礼盒的成型效果和使用寿命。以下是关键质量控制点:
- 底纸完整性:底纸不能被切断,否则蜂窝板分离。检查方法:对光观察,底纸应无透光。
- 芯层切断率:芯层必须完全切断,否则折叠时芯层抵抗弯曲,导致面纸起皱。检查方法:折叠后观察折叠线,芯层应无残留连接。
- 折叠角度一致性:同一批次的折叠角度应一致。检查方法:随机抽取样品折叠,测量角度偏差。
- 面纸无开裂:折叠后面纸不应开裂。检查方法:折叠后观察折叠线外侧,面纸应无裂纹。
半切压线是蜂窝板礼盒包装的核心工艺,它将蜂窝板从平面材料转化为可折叠的立体结构,为高端包装提供了兼具强度与美观的解决方案。