高密度海绵极限精度切割:R0.5微小圆为何不塌边?ZCCUTTER工艺突破全解析
全球近6000家客户的共同选择
高密度海绵极限精度切割:R0.5微小圆为何不塌边?ZCCUTTER工艺突破全解析
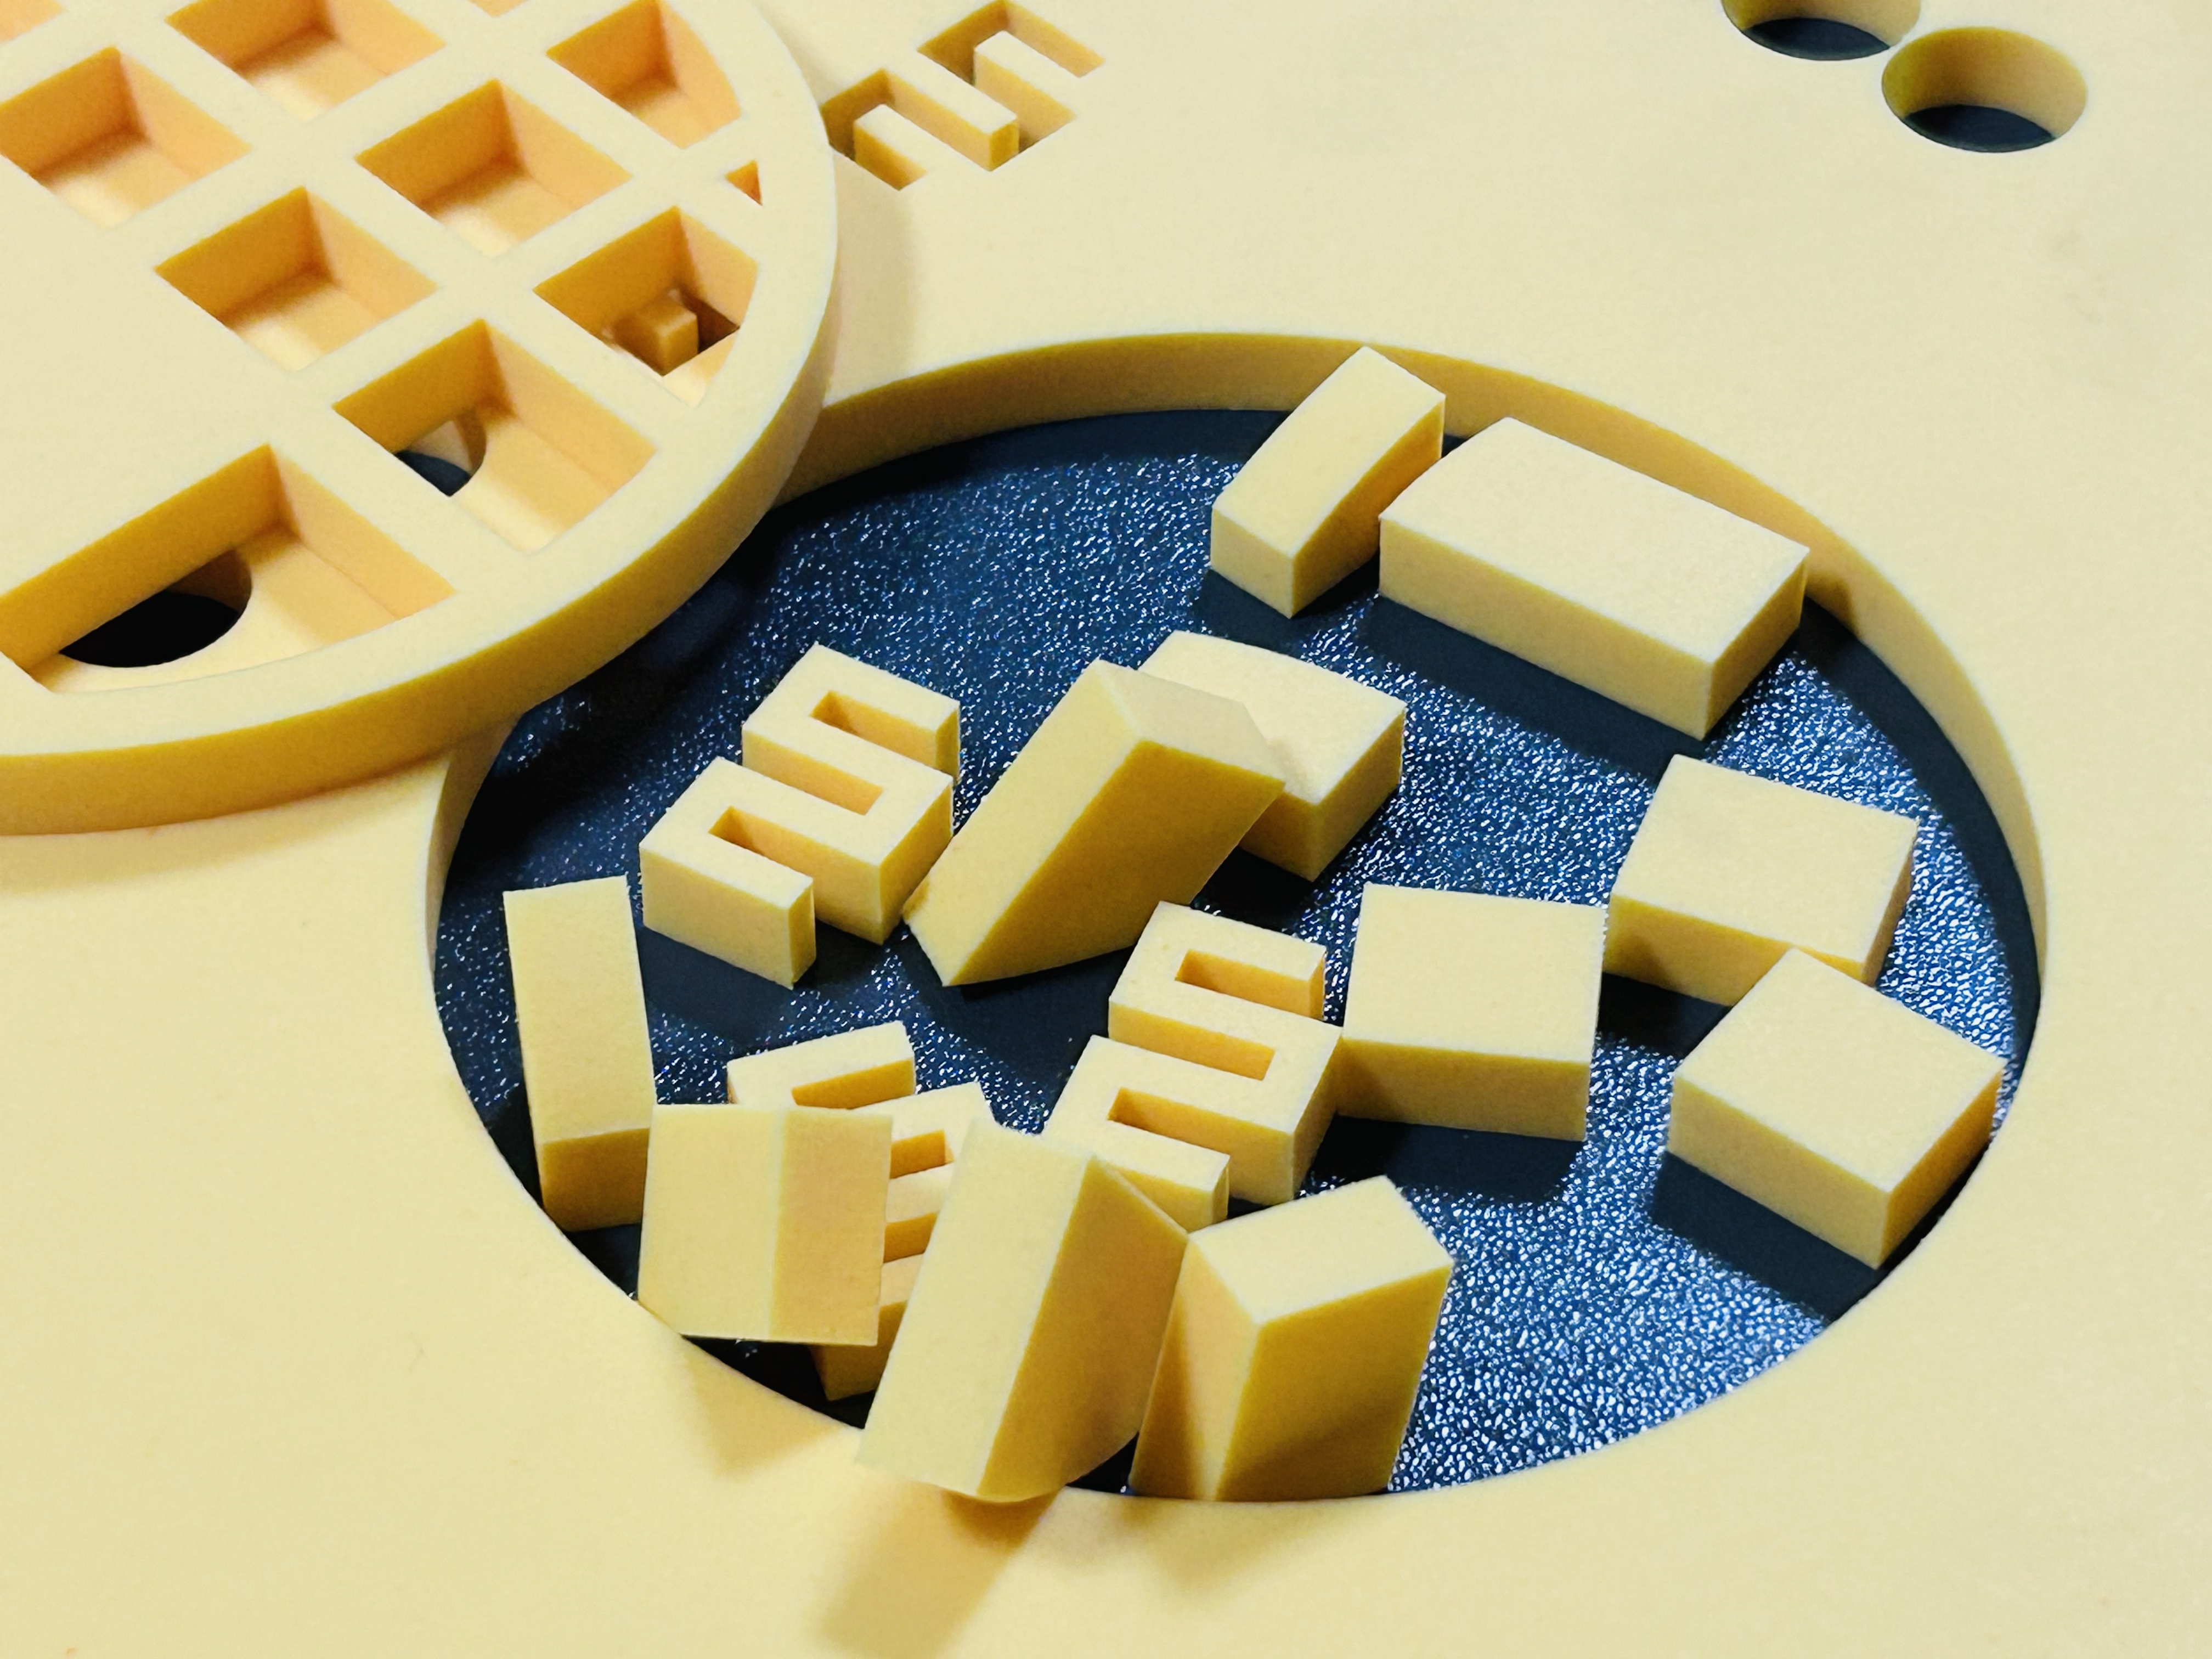
聚氨酯(PU)海绵按结构分为开孔软泡、半硬泡、闭孔硬泡三类。行业里说的"高密度海绵"并不是单指硬泡,而是涵盖软质高回弹、工业级高密度、硬质结构型三个层级。
核心判断:"高密度"≠"硬",但"高密度高硬度"一定意味着——刀锋切入阻力大、回弹可控性变差、批次波动更明显。
一、先搞清楚:你说的"高密度海绵"到底是什么
我们知道聚氨酯海绵这个大类下面,至少有三拨人在用不同的东西:
第一拨,做沙发的,用的是软质高回弹PU海绵,密度40到60公斤每立方米,按下去弹回来,切起来没什么难度。
第二拨,做工业配件和模切件的,用的是高密度PU海绵,密度60到120公斤每立方米,有硬度、有支撑性,切起来开始费劲了。
第三拨,做结构支撑和模具衬垫的,用的是硬质结构型PU泡沫,密度可以冲到150到400公斤每立方米,已经不是"海绵"的概念了,更像一块能压缩的塑料。
行业内常说的"高密度海绵模切难题",绝大多数指的是第二拨——60到120公斤每立方米的工业级高密度PU海绵。它不像沙发海绵那么好欺负,也不像硬质泡沫那么刚烈,但它有一个让所有模切厂头疼的特点:批次不稳定,参数难固化。
二、决定切割难度的四个核心指标
判断一块高密度海绵好不好切,不用看品牌,看这四个数字就够了。
| 指标 | 含义 | 高密度PU典型值 | 工程意义 |
|---|---|---|---|
| 密度 | 单位体积质量 | 40–120 kg/m³(软/半硬) 150–400 kg/m³(硬泡) | 决定支撑性、切削阻力 |
| 压陷硬度 ILD | 压缩25%所需力 | 120–280 N(55kg/m³级) 200–400 N+(高硬级) | 半切深度、刀压设定依据 |
| 回弹率 | 压缩后恢复能力 | 35%–60%(高回弹) 10%–30%(慢回弹/高硬) | 拐角塌边、轮廓变形风险 |
| 开孔/闭孔结构 | 泡孔连通性 | 开孔:吸液、吸音 闭孔:防水、隔热 | 切削热量、粘刀风险不同 |
| 耐温性 | 使用温度 | -30~+70℃ 通用 特种级可到 130℃ | 热熔、发黄、碳化边界 |
| 阻燃等级 | 离火自熄/低烟 | FR 级、V0 级 | 新能源、汽车、家电强制项 |
密度。40到60公斤的,普通振动刀随便切。超过80公斤的,刀片选型和参数调优就得认真对待。超过120公斤的,已经不是常规振动刀的主战场了。
压陷硬度。这是比密度更直接的指标。同样密度80公斤的海绵,ILD(25%压陷力)可能是180牛,也可能是280牛。数值越高,刀锋切入时遇到的阻力越大,对刀片锋利度和振动功率的要求也越高。
回弹率。高回弹海绵(40%以上)切的时候材料会让开,拐角不容易塌。低回弹海绵(10%到30%)切的时候材料会"顶住"刀锋,微小轮廓的塌边风险成倍增加。
开孔还是闭孔。开孔结构的海绵透气性好,负压吸附效果好,切割时热量容易散发。闭孔结构的海绵不透气,负压吸附效率低,热量积聚严重,容易出现边缘发黄甚至熔融粘连。
这四个指标组合在一起,决定了同一块材料在切割机上的表现可能截然不同。
三、哪些行业在用,分别要求什么
消费电子是最挑剔的。摄像头密封泡棉、扬声器防尘泡棉、电池仓缓冲垫,厚度通常在0.3到3毫米之间,公差要求±0.1毫米,半切不能伤底膜,边缘不能有毛丝。这个领域的模切厂,用的基本都是数控振动刀,刀模已经被淘汰了。
家电行业的量最大。空调压缩机减震垫、冰箱门封背衬、风道密封垫片,厚度跨度从2毫米到20毫米都有。这个行业的痛点不是精度不够,而是型号太多、换型太频繁。一个供应商可能要同时供应五六种不同厚度、不同密度的海绵件,刀模方案根本跑不过来。
新能源和汽车是增长最快的。电池模组间隔热垫、电芯缓冲泡棉、充电桩防水密封圈,除了精度要求,还多了阻燃等级、环保认证、可追溯性这些门槛。而且这些海绵件往往带有覆合层——铝箔、无纺布、阻燃涂层——切割时相当于一次处理多种材料。
工业精密制造的量不大,但单价最高。模具衬垫、CMP抛光垫背衬、气动元件密封垫,密度经常在80到120公斤每立方米,硬度300牛以上,厚度公差要求±0.05毫米。能做这个领域的供应商不多,能做好的更少。
四、刀模为什么搞不定高密度海绵
不是说刀模不能用,是说它在三个场景下一定会输。
第一,换型太频繁。新机型上来,图纸改了,材料换了,刀模开模等两周,主机厂三天要看样。等刀模到了,订单可能已经给别人了。
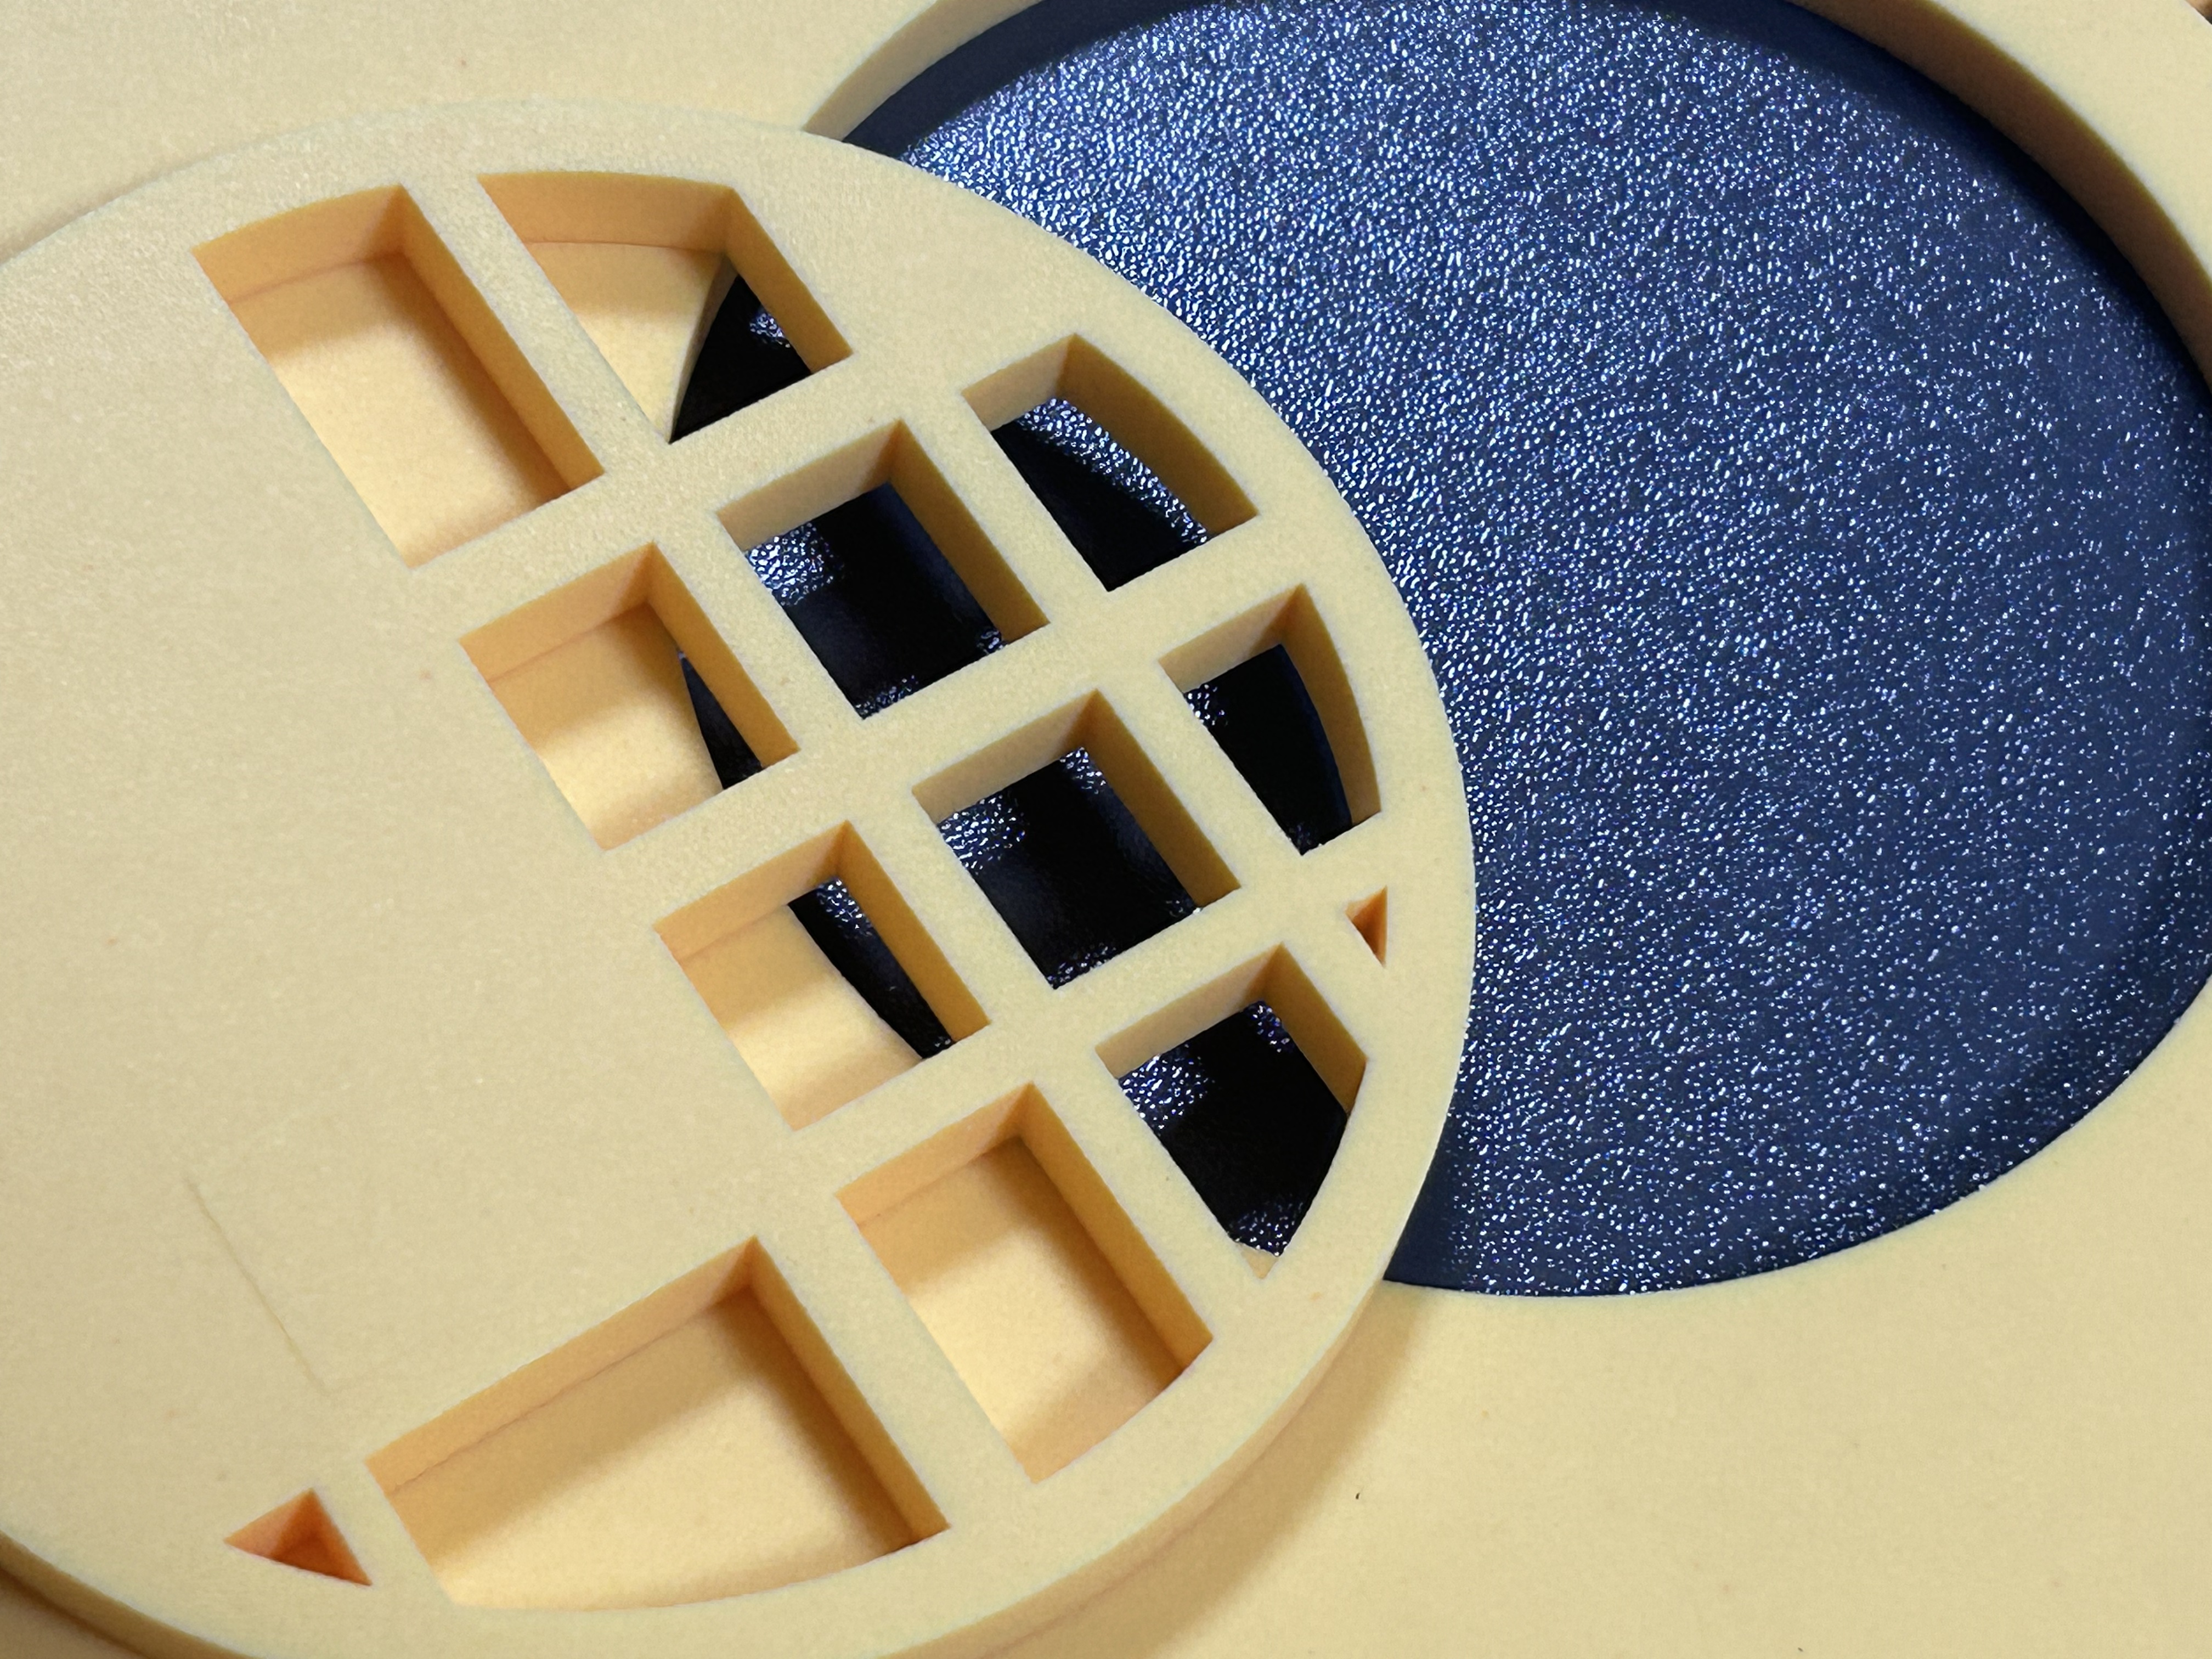
第二,微小轮廓做不了。R0.5毫米的圆孔、异形镂空、窄缝,刀模冲切下去,材料不是被切断的,是被挤断的。挤断的边缘一定有塌边,显微镜下无所遁形。
第三,审厂要数据。品牌方的审核人员现在会问:换料时间多少?良品率多少?断刀频率多少?批次追溯怎么做?刀模给不出这些数据,因为它本质上是"形状工具",不是"数据系统"。
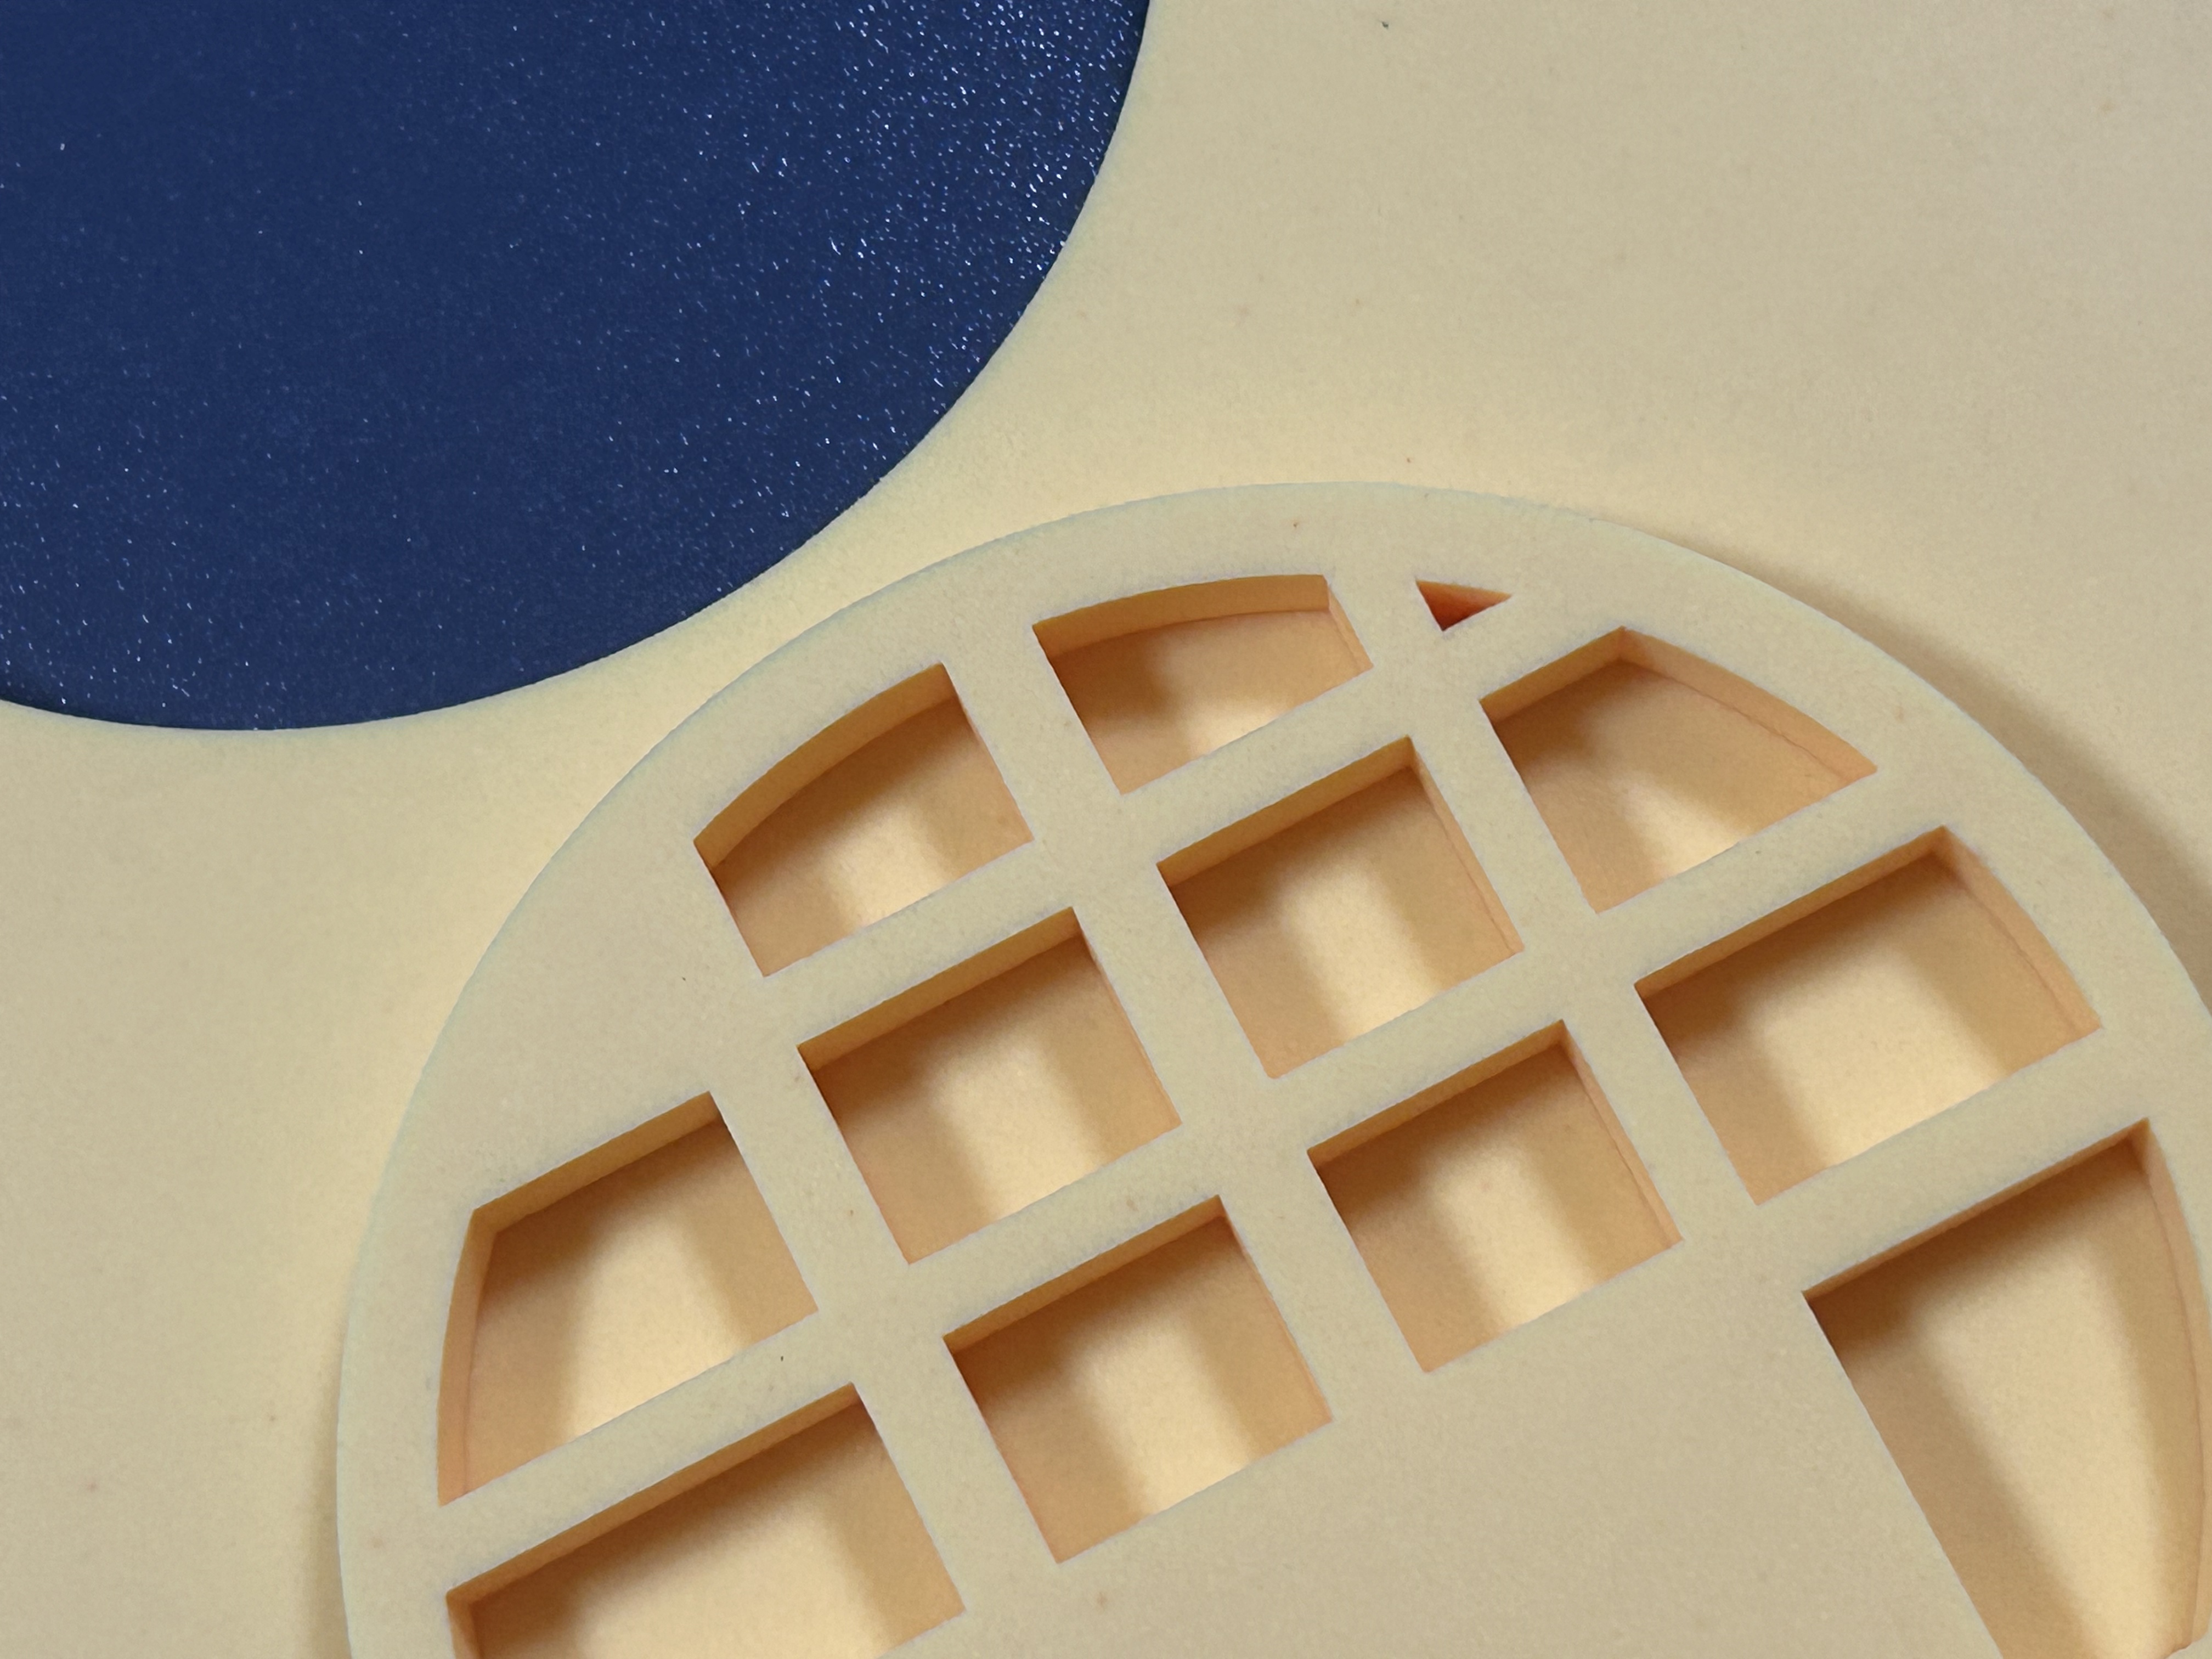
五、振动刀切割高密度海绵的工艺逻辑
刀头和功率的选择是第一关。软质海绵可以用气动刀,低频大振幅,切得快。但高密度海绵不行——振幅过低,力不够,切不透;振幅过高,表面磨损严重,边缘出现假披风。我们经过大量测试后锁定的方案是:200瓦电动振动刀,5毫米振幅。这是切入力和表面质量之间的最佳平衡点。
刀片选型是第二关。40到60公斤的高回弹海绵,超细微粒钨钢刀片就够了,刃口做到0.2到0.3毫米。80到120公斤的高硬度海绵,需要换成DLC涂层刀片,刃角收窄到25到30度,降低摩擦系数,减少热量积聚。如果材料带有铝箔或无纺布覆合层,还得用尖角微刃刀片,确保半切时不伤底层。
| 材料状态 | 推荐刀片 | 关键点 |
|---|---|---|
| 40–60 kg/m³ 高回弹 PU | 超细微粒钨钢,刃口 0.2–0.3 mm | 防撕裂披风 |
| 80–120 kg/m³ 高硬 PU | 25°–30° DLC 涂层刀片 | 降摩擦、防崩边 |
| 含铝箔/无纺布覆合 | 尖角微刃 | 半切不伤底层 |
| 硬质 PU 板 / 优力胶 | 螺旋齿硬质合金 | 连续切削、散热好 |
参数匹配是第三关。振动频率建议16000到20000转每分钟,高硬度材料偏上限。直线速度300到500毫米每秒,软泡可以更快,高硬一定要降。到了R角和微小圆,速度要降到150到250毫米每秒,不降速必然塌边。Z轴下压量的控制更是精细活——全切时等于材料总厚加0.02到0.05毫米过切余量,半切时精确到胶层底部、离型膜顶部,差5微米都可能出问题。
自动补偿系统是第四关,也是最容易被忽视的一关。高密度海绵的批次波动是常态,不是意外。同一供应商的不同批次,密度可能差5到10公斤,压陷硬度可能差30到50牛。如果没有自动补偿,换一批料就得重新试切。有了自动补偿,系统实时感知阻力变化,微调刀深,把批次差异消化在机器内部,操作员只需要在屏幕上确认一下。
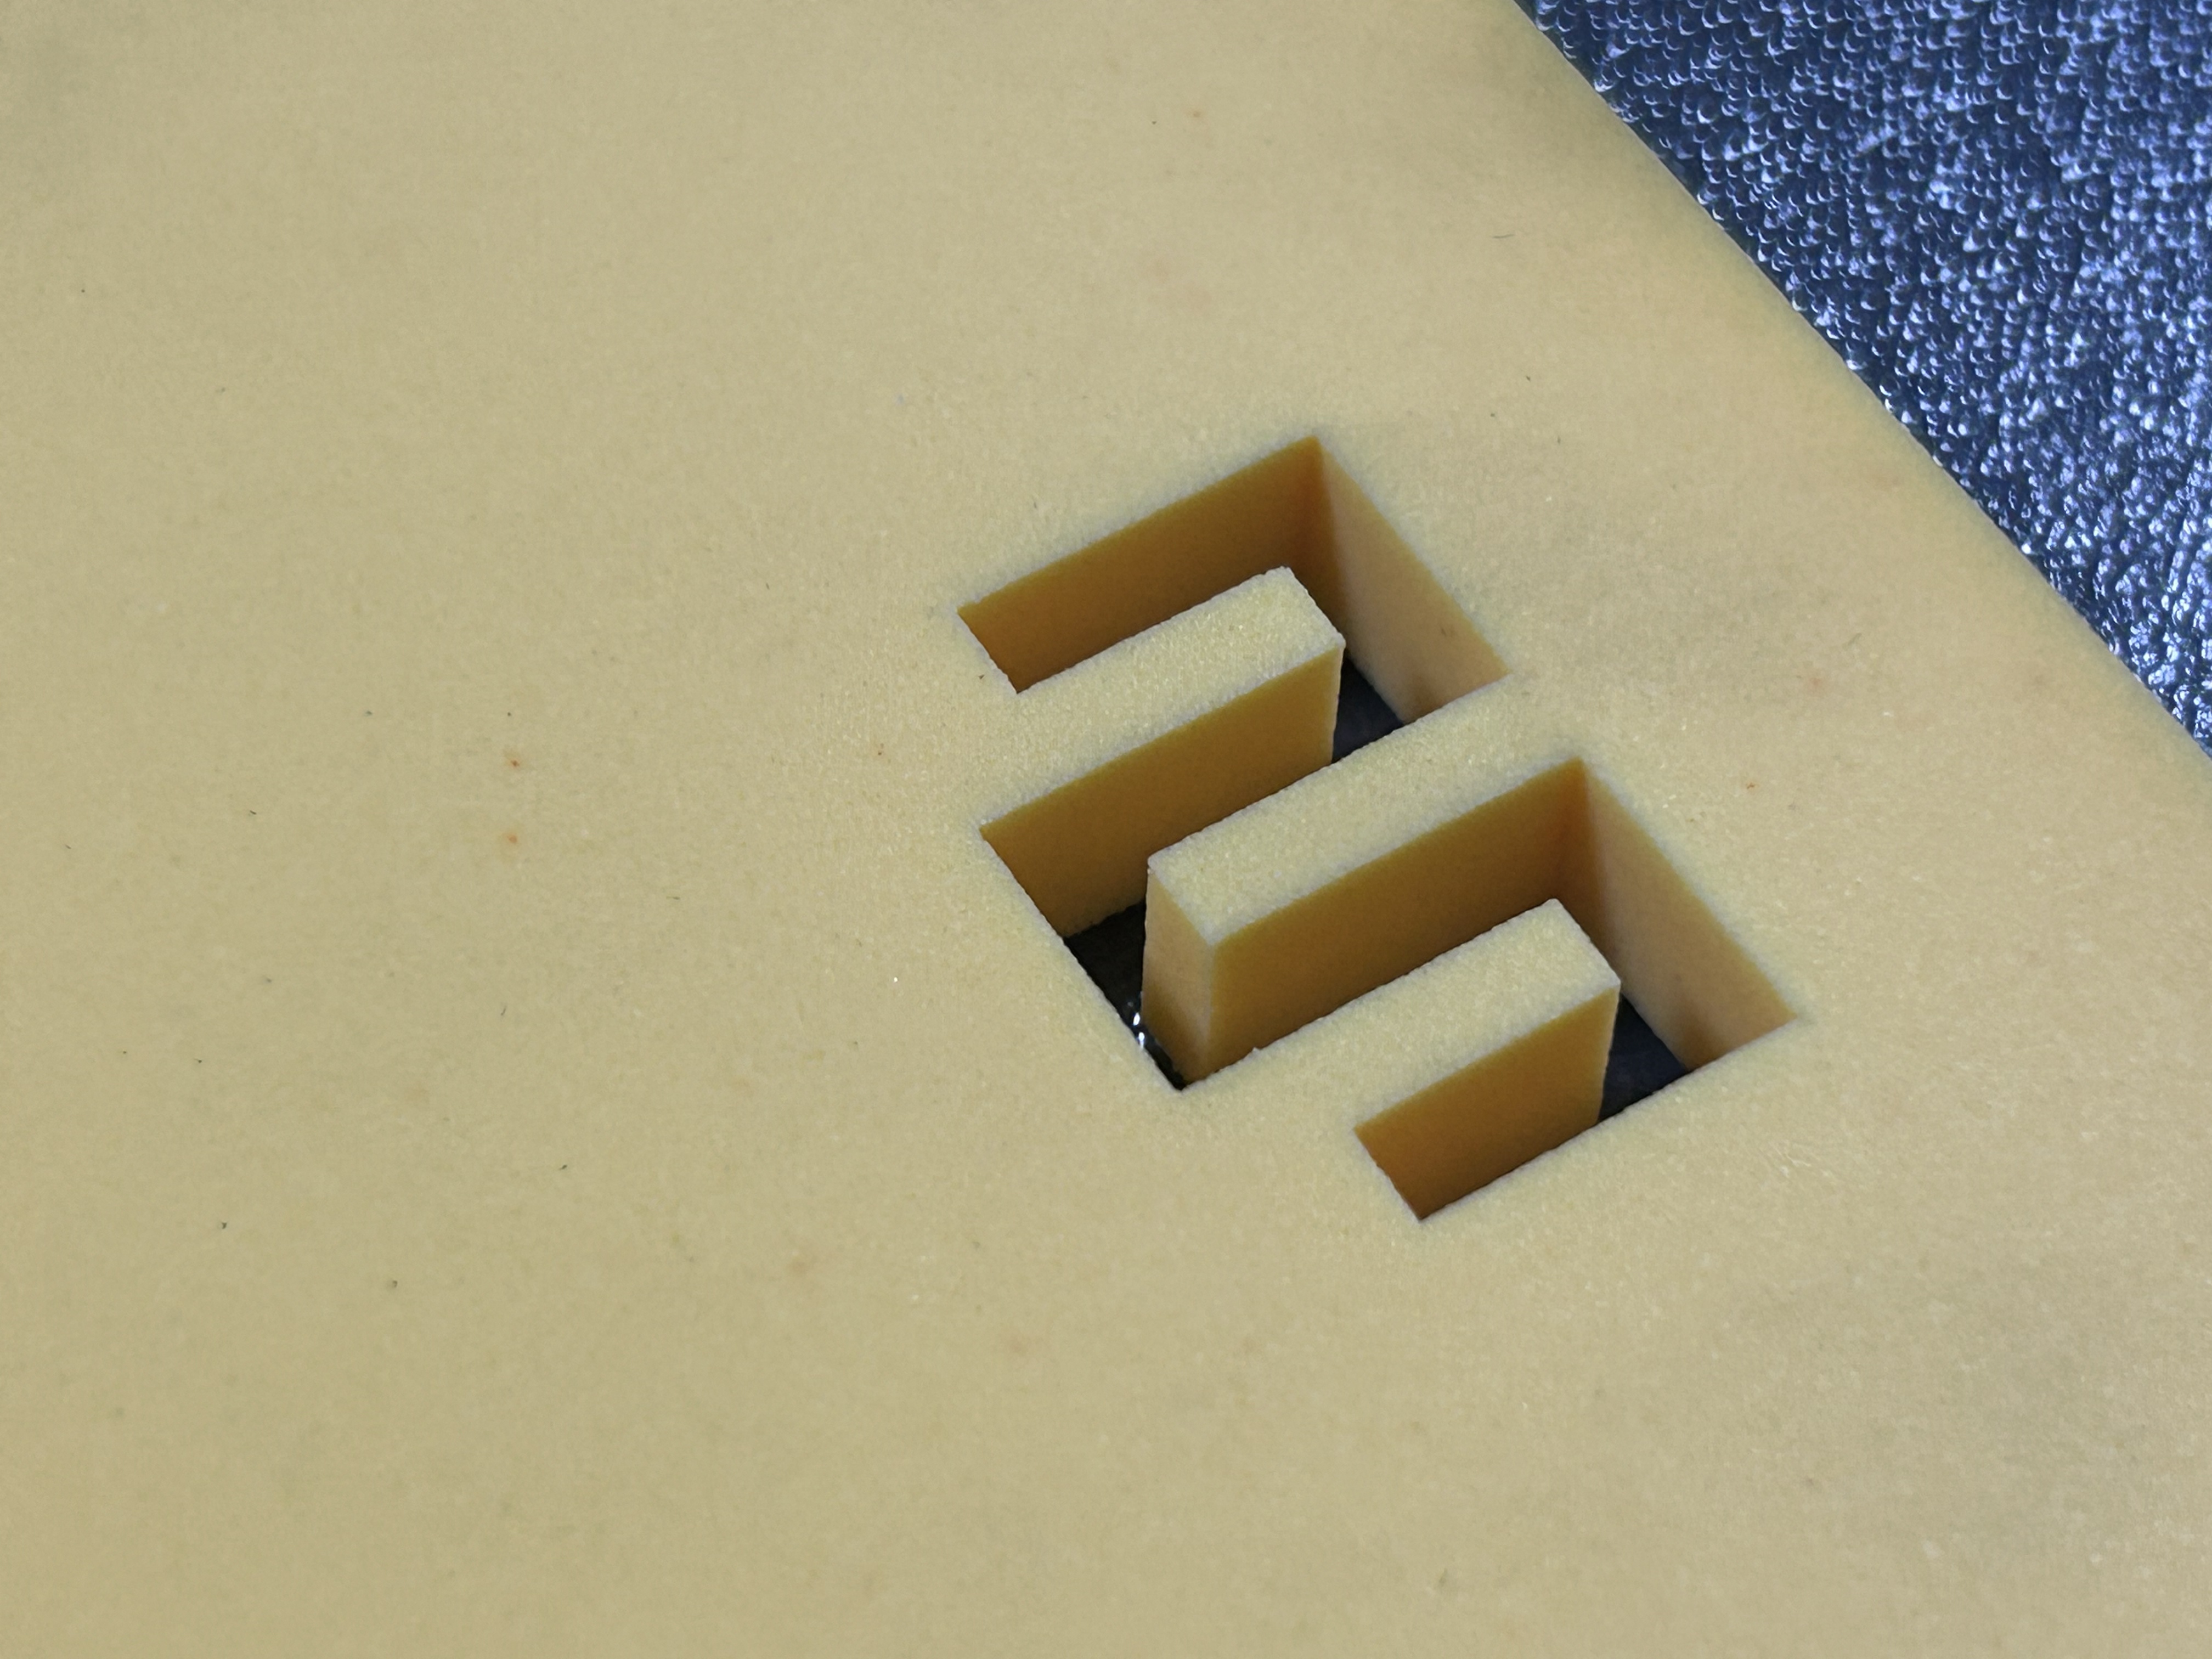
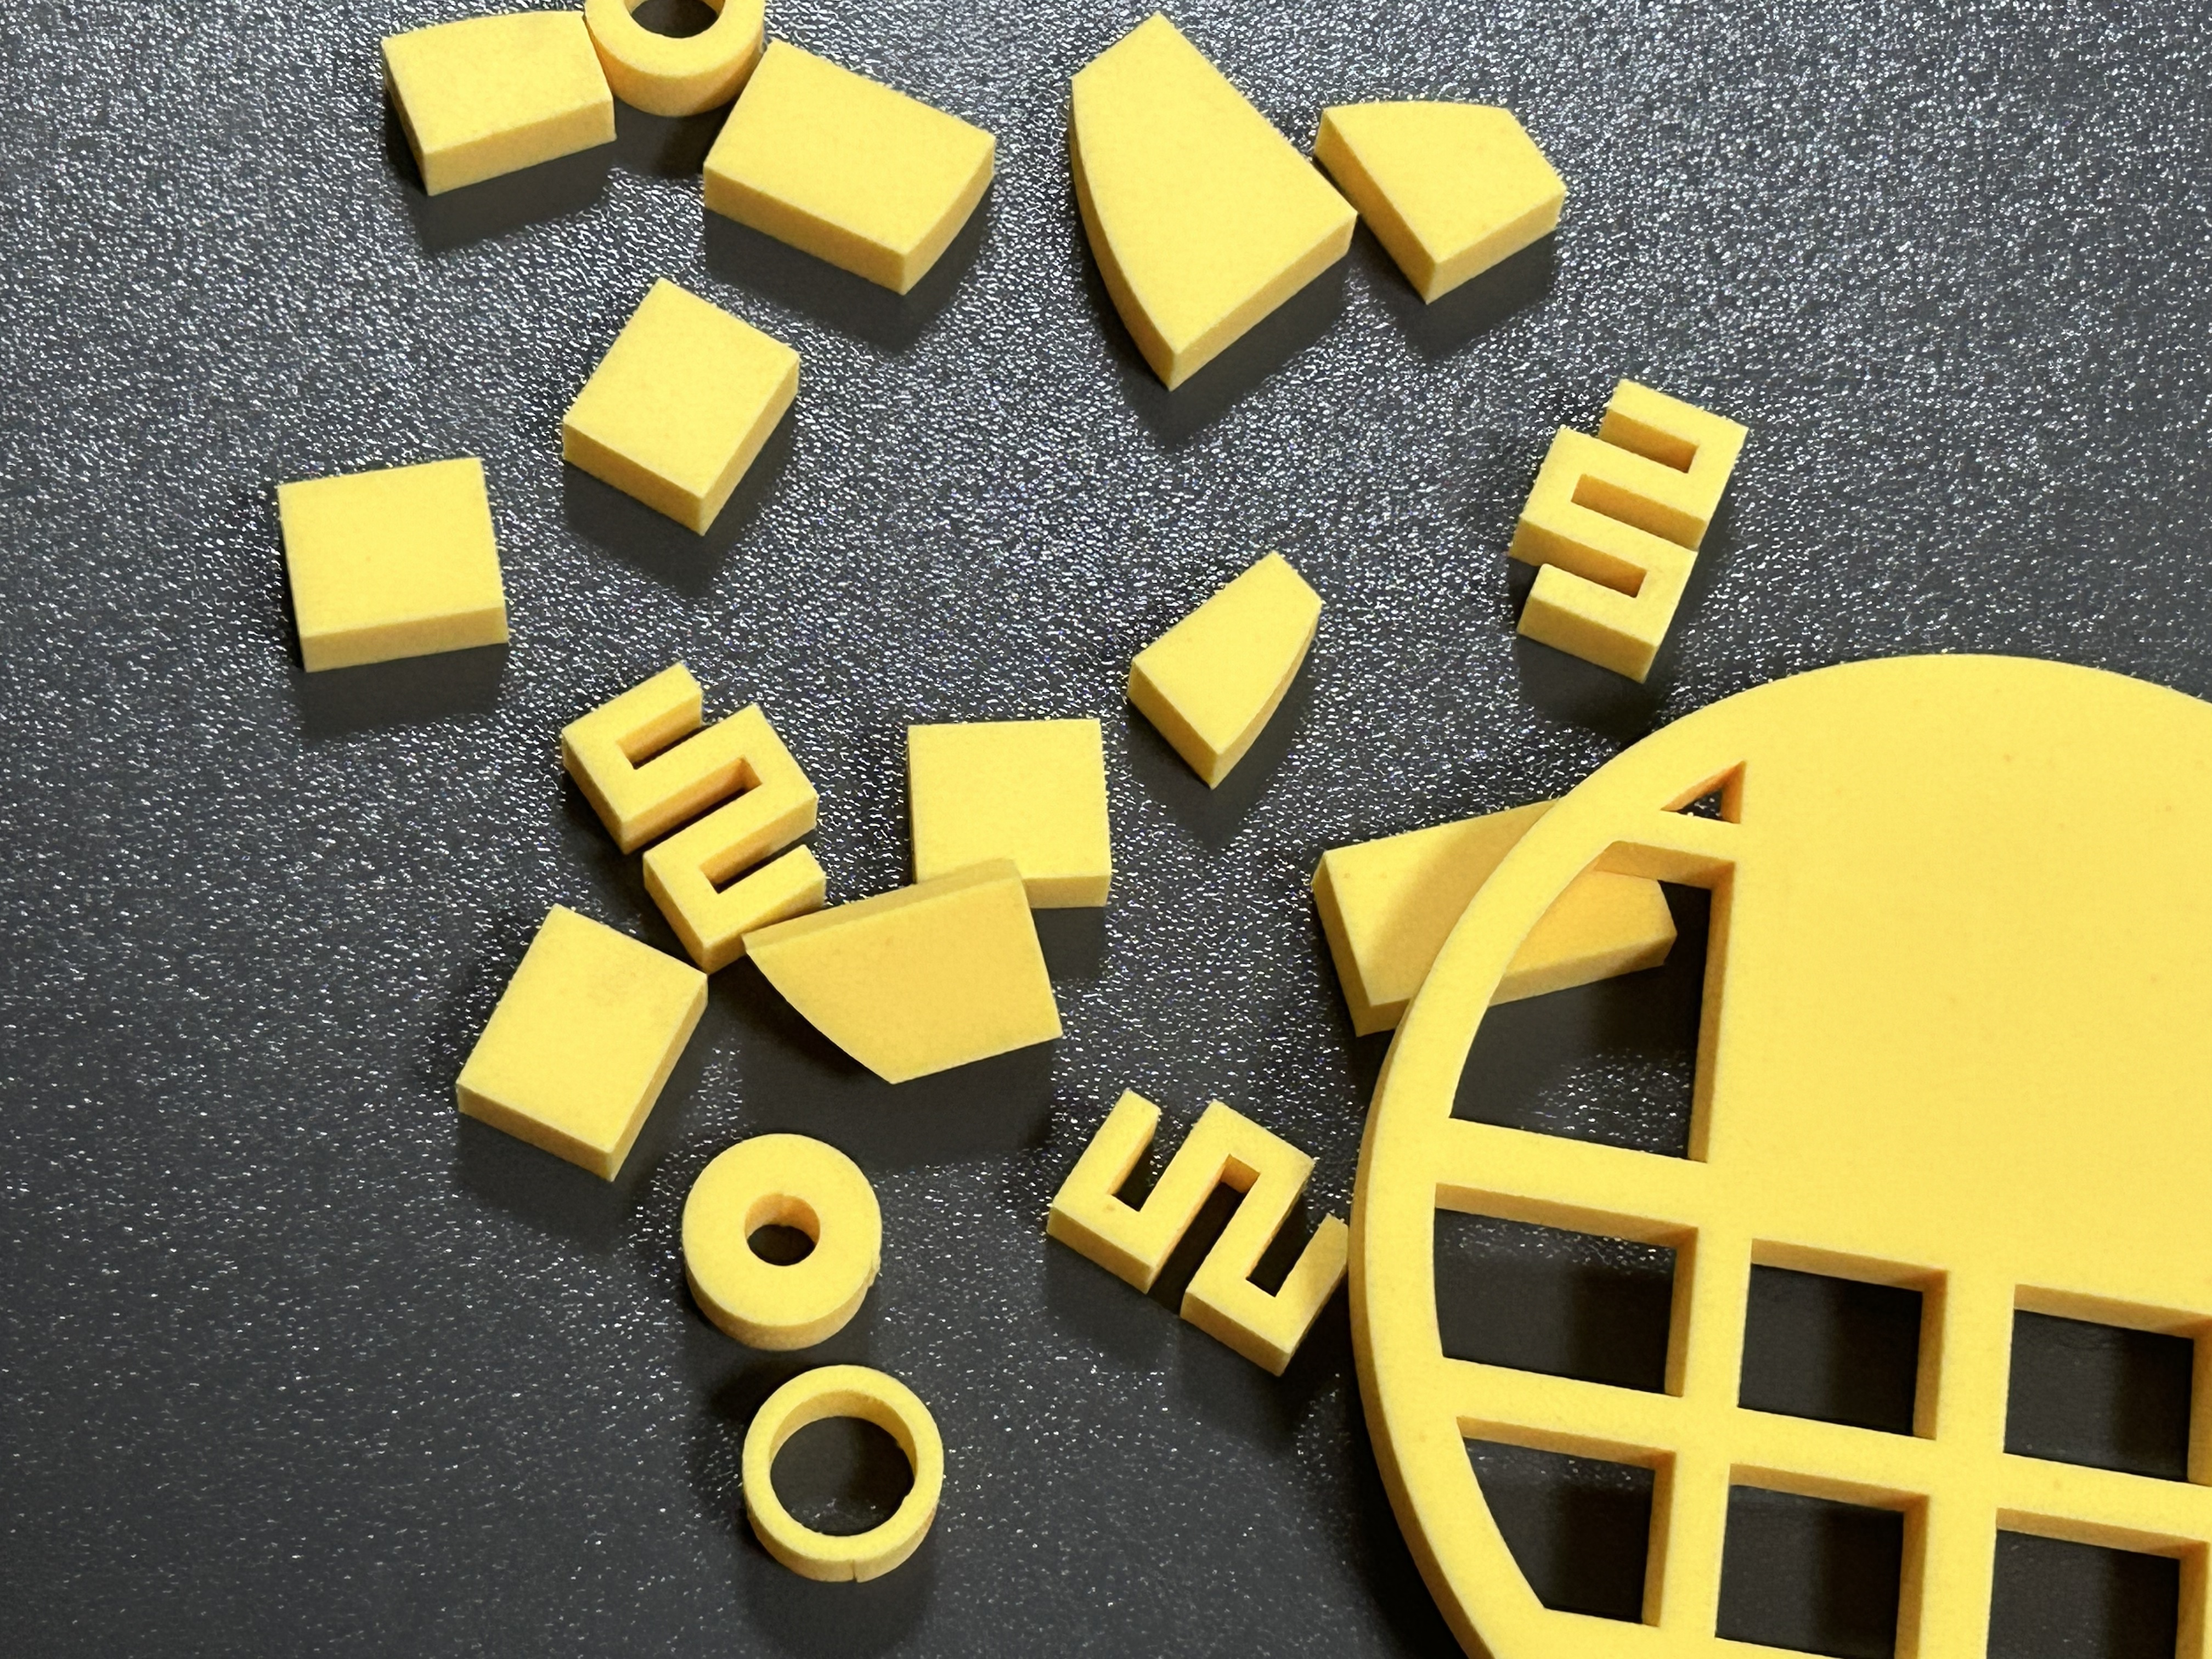
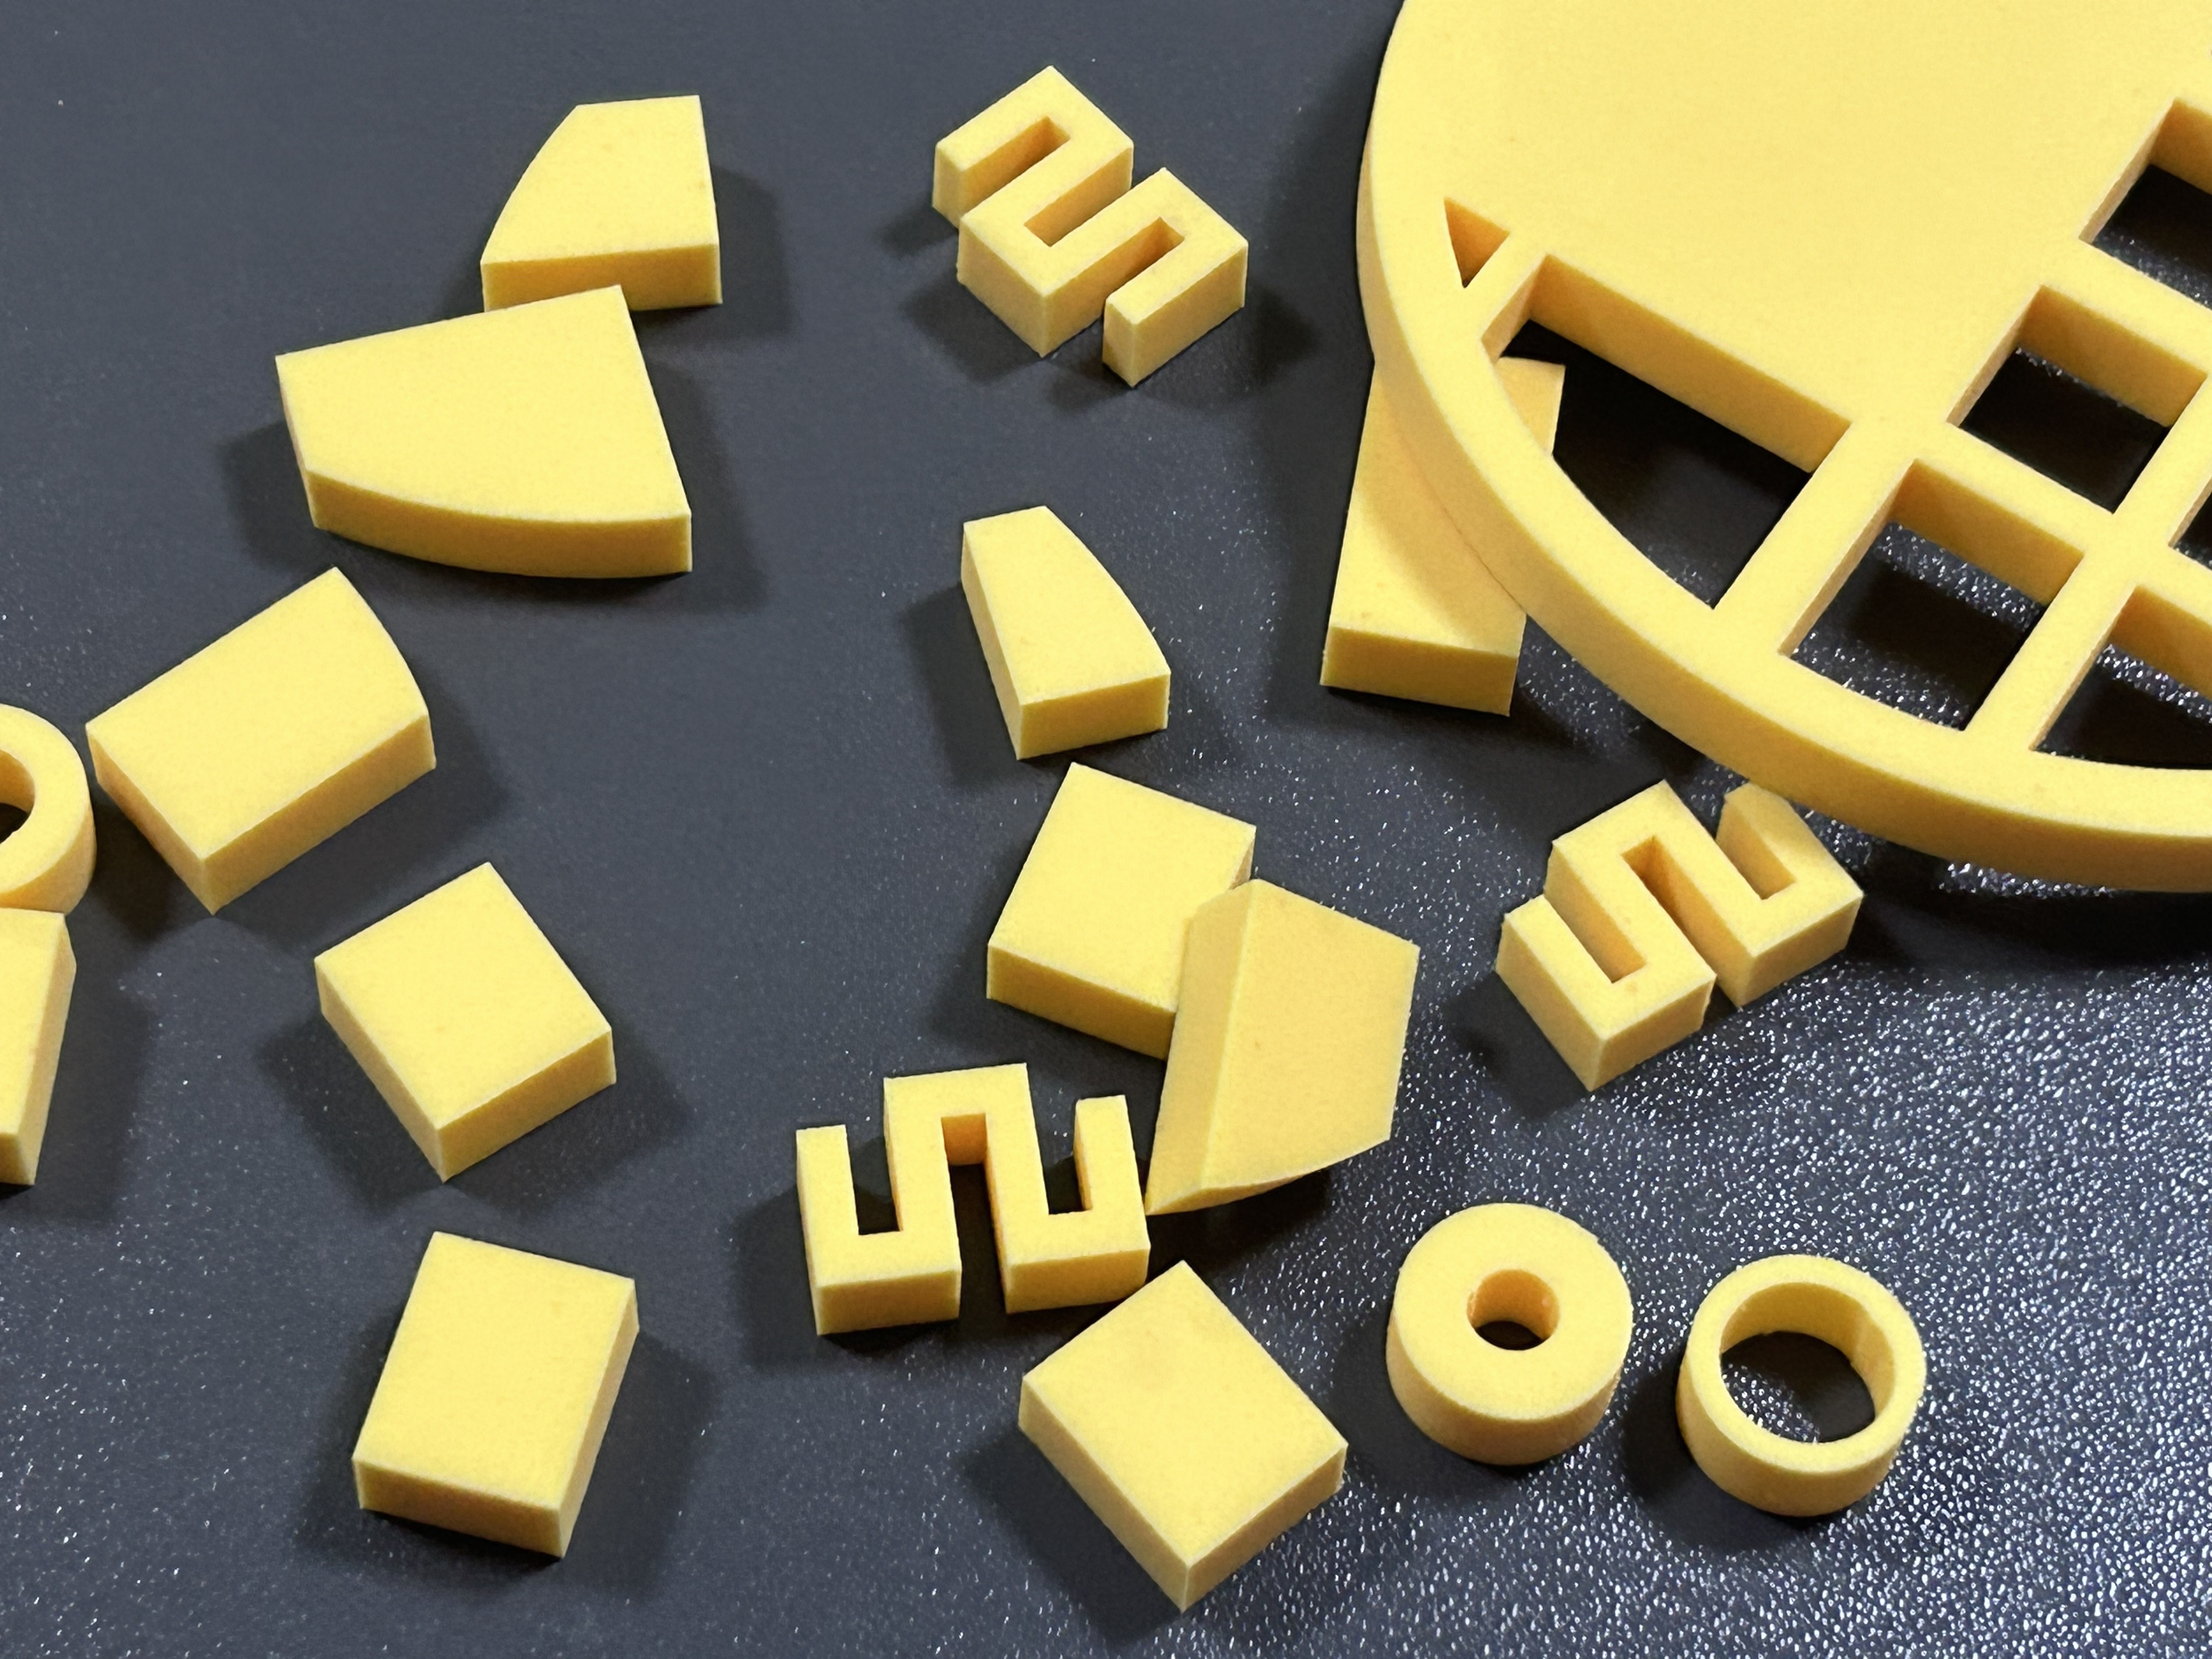
臻彩科技高密度海绵极限精度切割测试视频——ZCCUTTER智能切割机工艺突破实拍
六、常见问题与解决方法
边缘塌边。最常见的问题。原因有三个:振幅太大、刀片钝了、负压太高。逐个排查,大概率能解决。如果三个都不是,看看是不是材料本身的回弹率太低。
切不透。先检查功率够不够——200瓦是底线,不是上限。再检查振动频率是不是偏低,16000转以下切高密度海绵会比较吃力。最后看看刀伸长度对不对,有时候只是刀装短了。
边缘发黄发焦。这是热量积聚的表现。要么速度太慢,刀片在同一位置停留太久;要么刀片钝了,摩擦力变大;要么材料是闭孔结构,热量散不出去。前两个好解决,第三个需要配合气冷或间歇切割。
批次一致性差。这是管理问题,不是设备问题。解决办法是把工艺参数固化到系统里,每次换料直接从工艺库调用,不让操作员凭手感调机。人的手感会波动,数据库不会。
| 不良 | 根因 | 解法 |
|---|---|---|
| 边缘塌边 | 振幅过大 / 刀钝 / 负压过高 | 改 5mm 振幅、换锋利刀片、降负压 |
| 切不透 | 功率不足 / 频率低 / 刀长不够 | 200W 电动枪、提高频率、校验刀伸长度 |
| 热熔发焦 | 速度过慢 / 刀片钝 / 闭孔材料 | 提频、降接触时间、气冷辅助 |
| 微小圆变形 | 拐角未降速 / 无自动补偿 | R角降速 + 刀深闭环 |
| 覆合层分层 | 半切过深 / 刃角不对 | 尖角微刃 + 双闭环控深 |
| 批次一致性差 | 靠人调机、无数据 | AI1500 工艺库 + 运行数据导出 |
七、选型建议(给工程师的参考)
切0.3到3毫米的电子泡棉,ZCRA或ZCRD机型,配上双闭环Z轴控深和CCD视觉定位,足够了。
切2到20毫米的家电保温减震海绵,ZCRC机型,重点用好分区负压吸附和AI1500工艺库,换型效率是关键。
切80公斤以上的工业高硬度海绵,务必确认配置了200瓦电动振动刀和自动补偿系统,刀片选DLC涂层款,别在这上面省钱。
切带覆合层的海绵件,尖角微刃刀片是必需品,半切参数的预设和验证要多花点时间,但一旦跑顺了,批量生产的稳定性远高于刀模。
八、一句话收尾
低密度海绵拼的是"不压塌",高密度海绵拼的是"控深、控频、控补偿"。刀模解决的是"形状",数控工艺系统解决的是"每一批都长一个样"。
常见问题 FAQ
Q:高密度海绵和普通海绵切割有什么区别?
普通海绵(40-60 kg/m³)密度低、回弹好,振动刀随便切。高密度海绵(60-120 kg/m³)密度高、硬度大,刀锋切入阻力大,需要200瓦电动振动刀、DLC涂层刀片、精确的参数匹配,否则容易出现塌边、切不透、发黄等问题。
Q:为什么R0.5微小圆容易塌边?
R0.5微小圆塌边的主要原因有三个:一是拐角处没有降速,材料在高速下被"甩"变形;二是刀片振幅过大,微小轮廓承受不了大振幅的冲击;三是材料回弹率太低(10%-30%),切的时候材料"顶住"刀锋,轮廓无法保持。解决方法是R角降速到150-250mm/s、改用5mm振幅、选择高回弹材料或优化刀深。
Q:切割高密度海绵应该选什么刀片?
40-60 kg/m³高回弹PU用超细微粒钨钢刀片(刃口0.2-0.3mm);80-120 kg/m³高硬PU用25°-30° DLC涂层刀片(降摩擦、防崩边);含铝箔/无纺布覆合层用尖角微刃刀片(半切不伤底层);硬质PU板/优力胶用螺旋齿硬质合金(连续切削、散热好)。
Q:切割参数怎么设置?
振动频率16000-20000转/分钟(高硬度偏上限);直线速度300-500mm/s(软泡可更快,高硬要降);R角和微小圆速度降到150-250mm/s;Z轴下压量:全切=材料厚度+0.02-0.05mm过切余量,半切精确到胶层底部。振幅锁定5mm(200瓦电动振动刀)。
Q:如何解决批次一致性问题?
批次一致性差本质是管理问题。同一供应商不同批次,密度可能差5-10公斤,压陷硬度可能差30-50牛。解决方案是把工艺参数固化到系统里(如ZCCUTTER的AI1500材质工艺库),每次换料直接从工艺库调用,配合自动补偿系统实时微调刀深,不让操作员凭手感调机。
Q:边缘发黄发焦是什么原因?
边缘发黄发焦是热量积聚的表现。三个原因:速度太慢(刀片在同一位置停留太久)、刀片钝了(摩擦力变大)、材料是闭孔结构(热量散不出去)。前两个好解决(提频、换刀片),第三个需要配合气冷或间歇切割。
【关于臻彩科技 · ZCCUTTER】
臻彩科技成立于2015年,专注柔性材料数控智能切割系统,深耕包装印刷、广告、3C电子模切、皮革家纺、新能源复合材料等领域。掌握视觉算法、工艺数据库、数控系统、整机结构全链路自研能力,全球近6000家用户验证。
四大核心技术:2000万四点CCD视觉定位 · 双闭环Z轴控深系统 · AI1500材质工艺库 · 多分区负压吸附
主推系列:ZCRA单刀座 / ZCRB双刀座 / ZCRC雕切刀座 / ZCRD双横梁数字切割机
诚邀莅临全球应用展厅,享免费打样与专属方案定制。
📍 广东省东莞市万江街道蚬涌蚬潢工业路2号
📞 13929222267(邹志华)
🌐 www.zccutter.com
📧 1290718407@qq.com