多硬度 EVA 及厚料切割实测(ZCRA1410/ZCRC1410)
全球近6000家客户的共同选择
多硬度 EVA 及厚料切割实测(ZCRA1410/ZCRC1410)
测试概述
材质:38 度/45 度/70 度 EVA 泡棉
设备:ZCCUTTER ZCRA1410 / ZCRC1410
刀具:10mm 高振幅气动数字切割
结果:常规硬度(38°/45°/70°)切割成型良好,边缘平整,清废正常;100mm 厚料打样遇阻(刀片断裂、清废困难)。
设备配置与核心技术
ZCCUTTER 柔性数控切割机标配台达伺服电机、上银直线导轨与中瑞闭环数控系统,结合双闭环 Z 轴控深与 2000 万四点 CCD 视觉定位。本次使用 ZCRC1410 完成 38 度(精密打孔/切割)、45 度及 70 度 EVA 泡棉的切割打样,成品边缘平整,清废正常。
38 度 EVA 精密切割(打孔/异形)
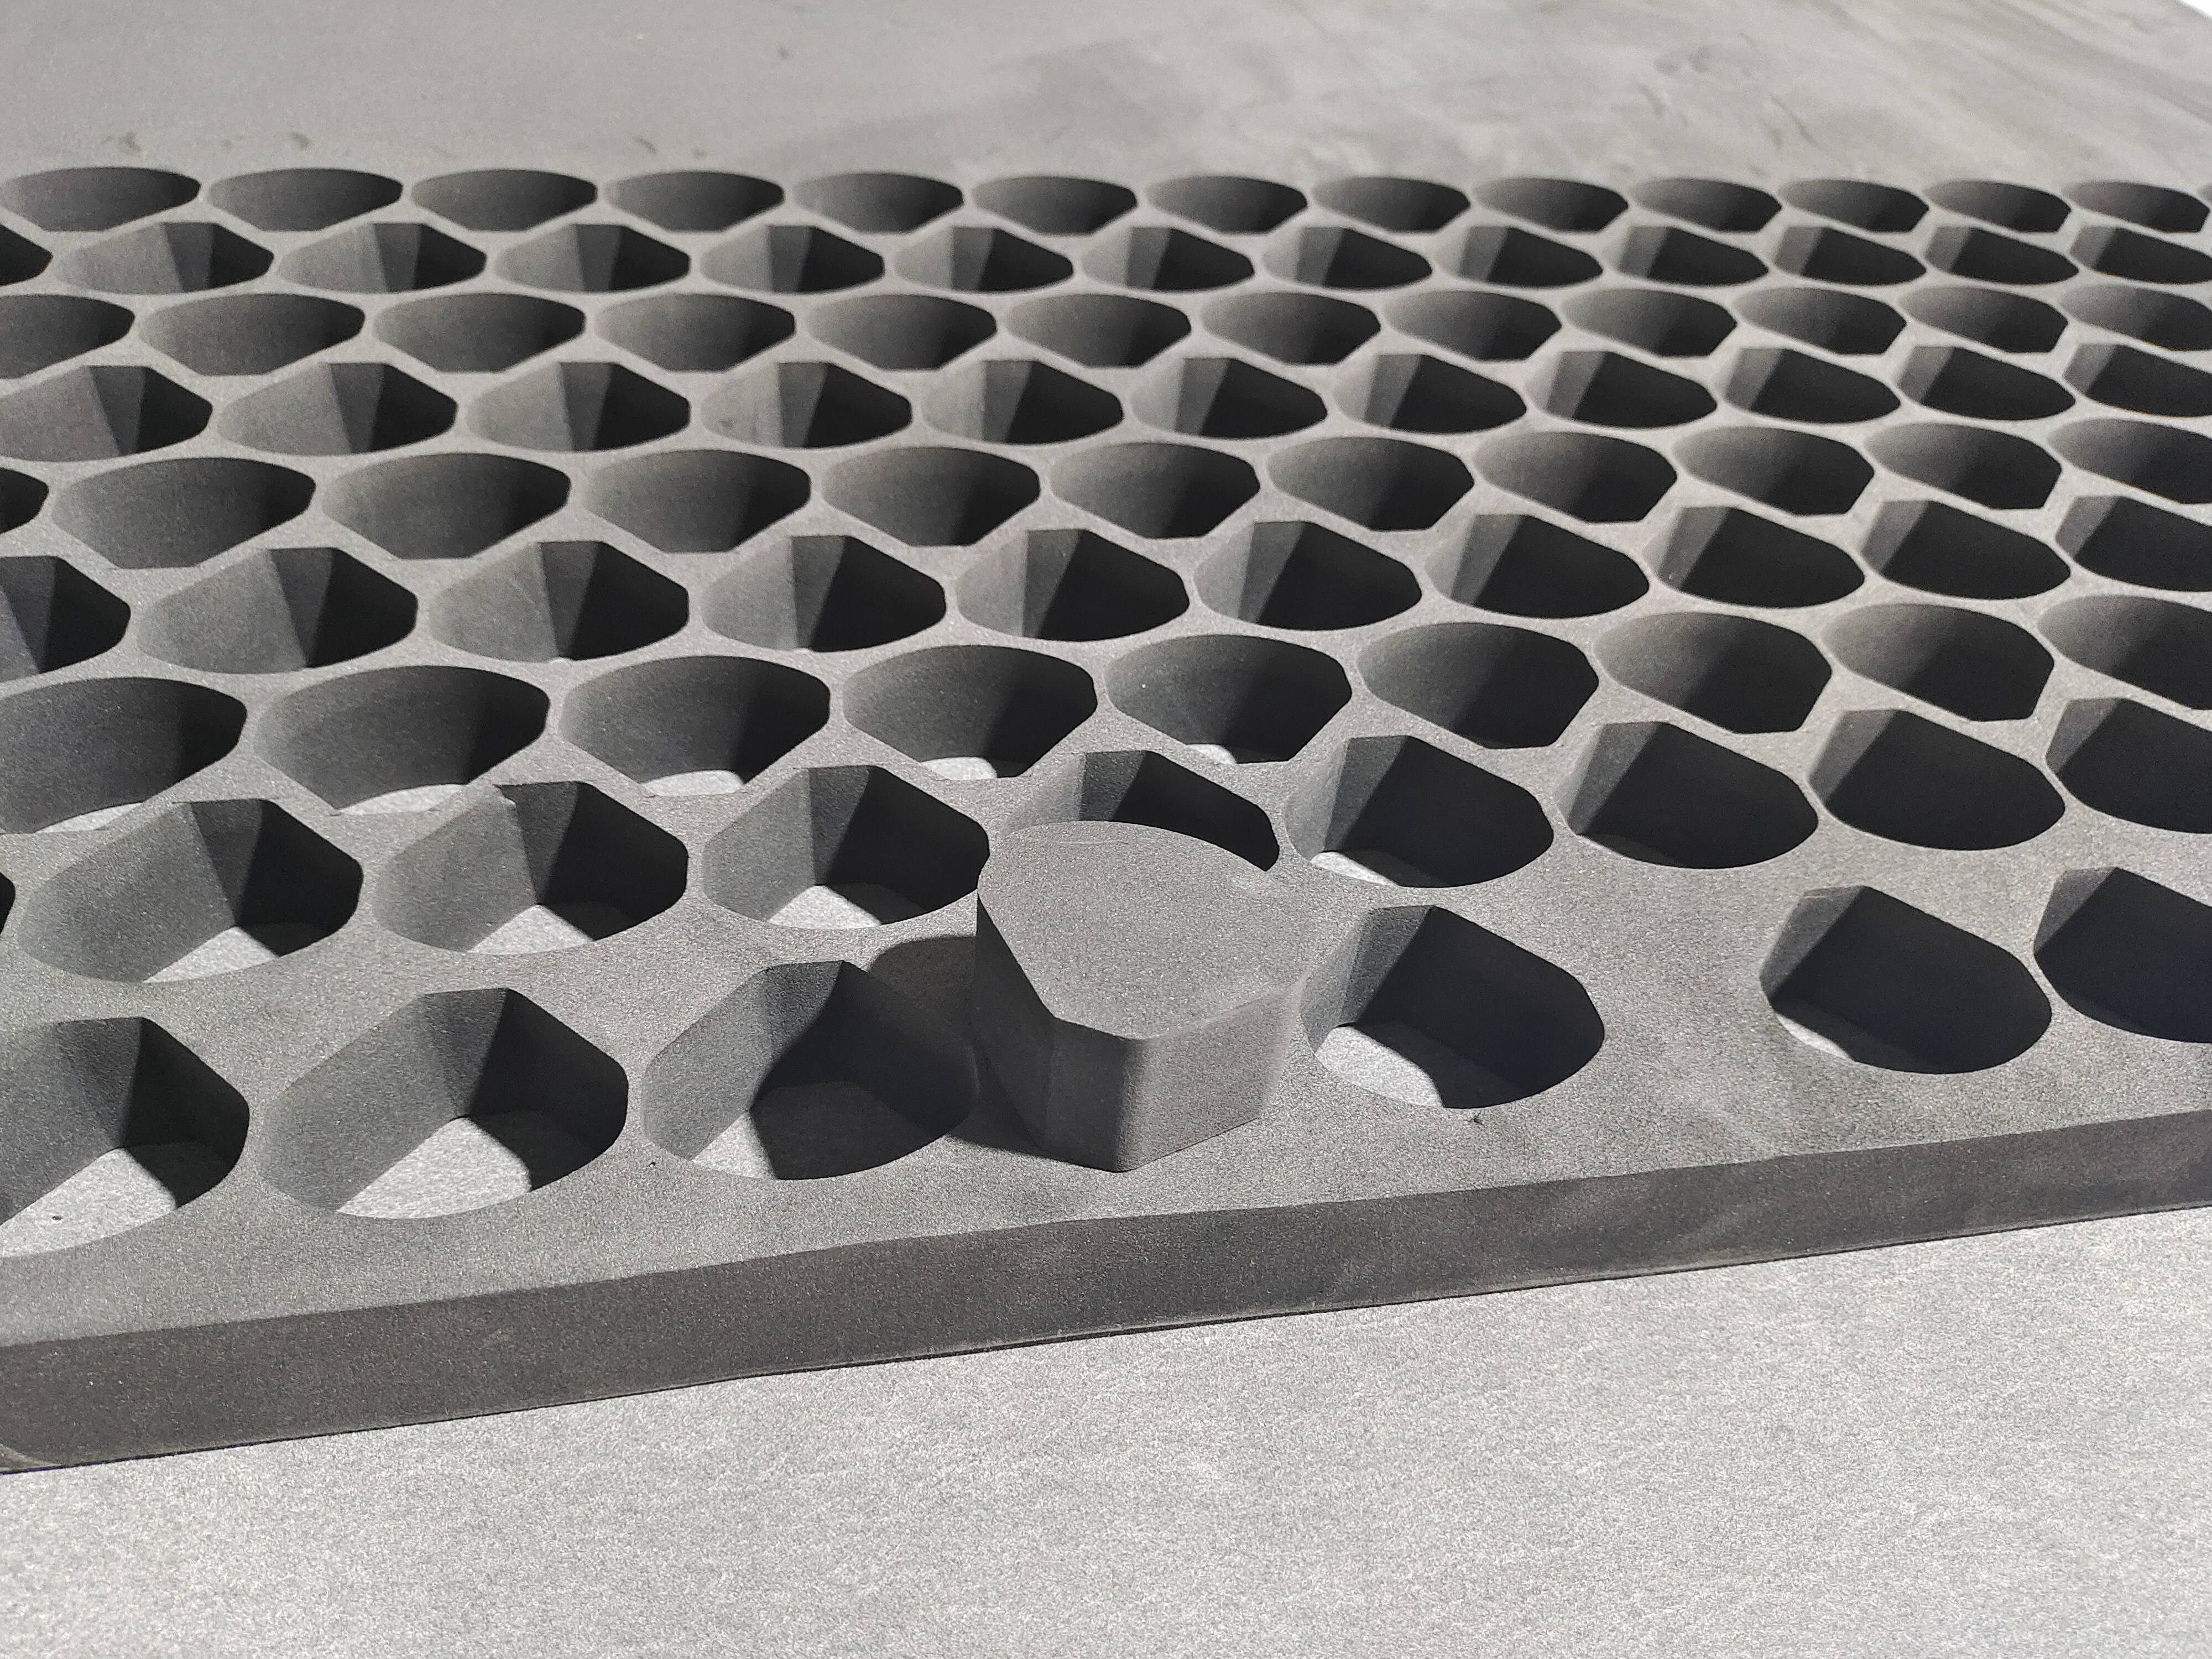
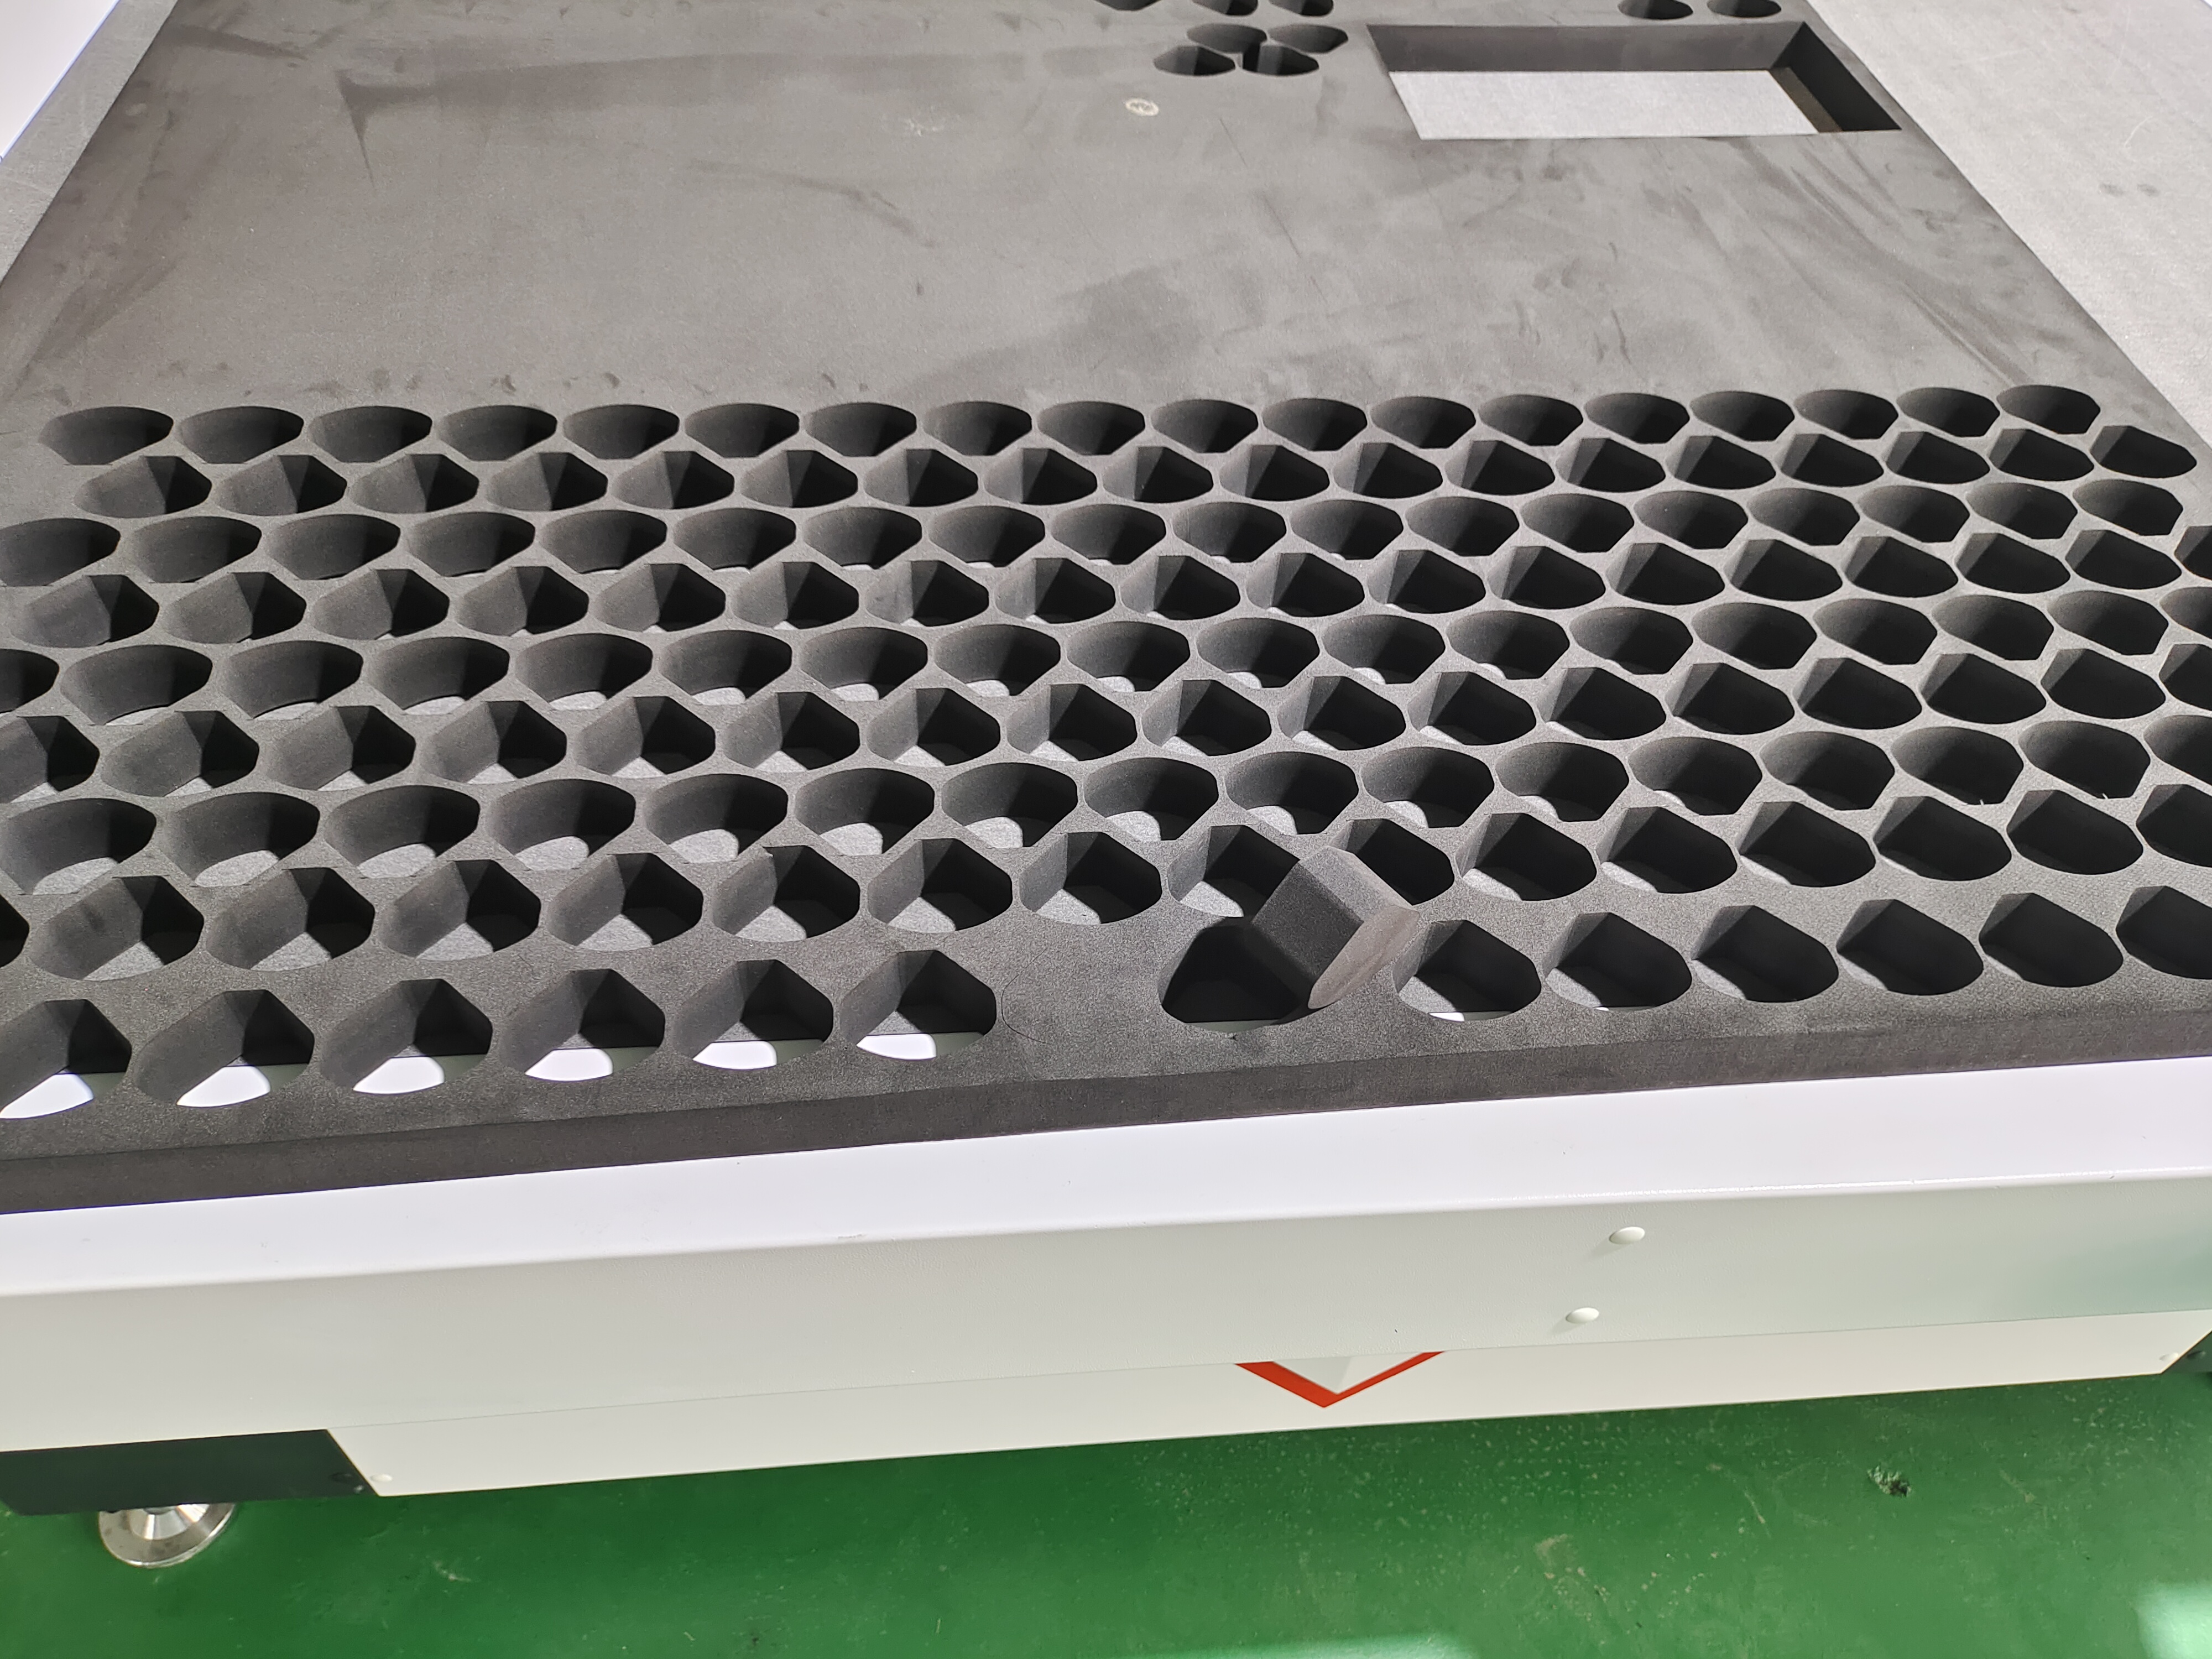
38 度 EVA 属于软质泡棉,ZCRC1410 完成精密六边形孔阵列切割,孔位间距均匀,切口边缘无毛刺、无塌陷。软质材料的精密打孔对刀具振幅与下刀速度要求极高,本次测试验证了设备在低硬度材料上的精细加工能力。
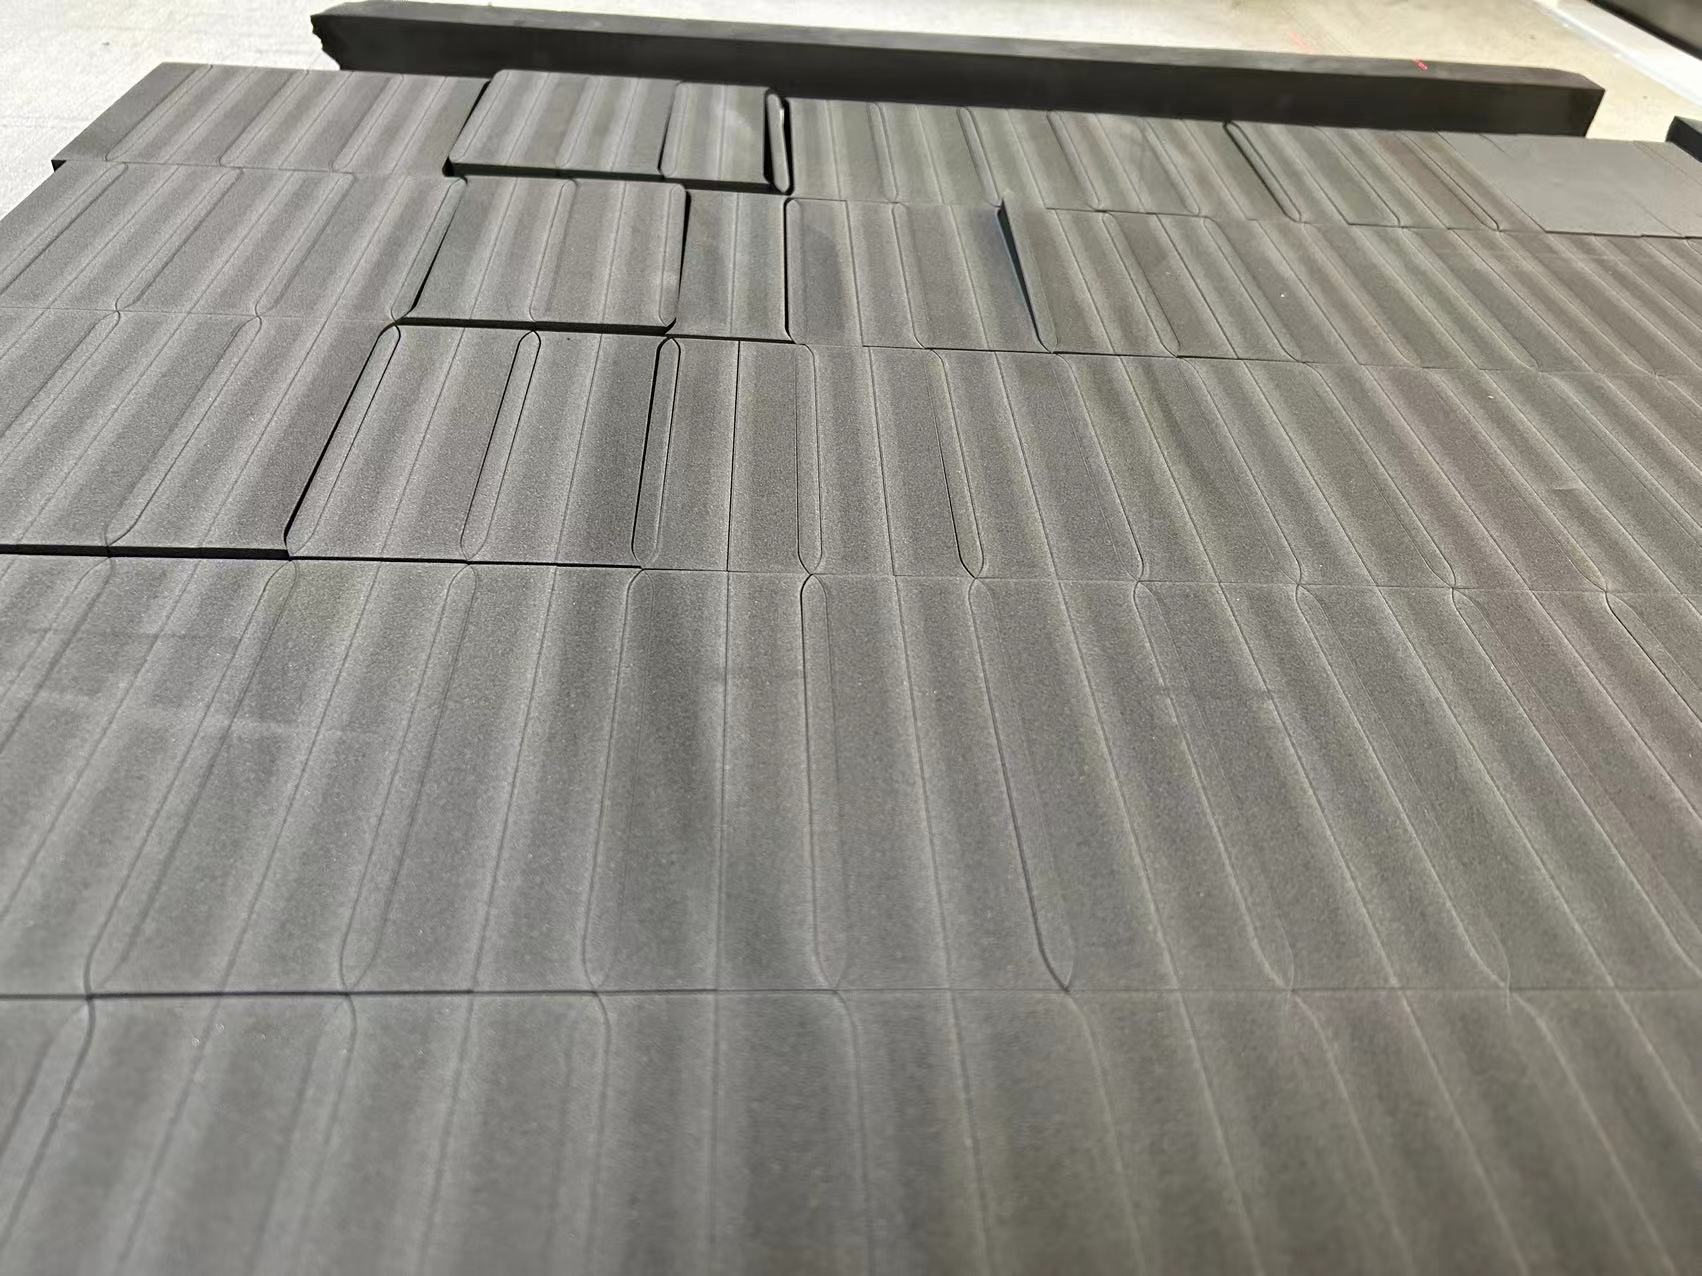
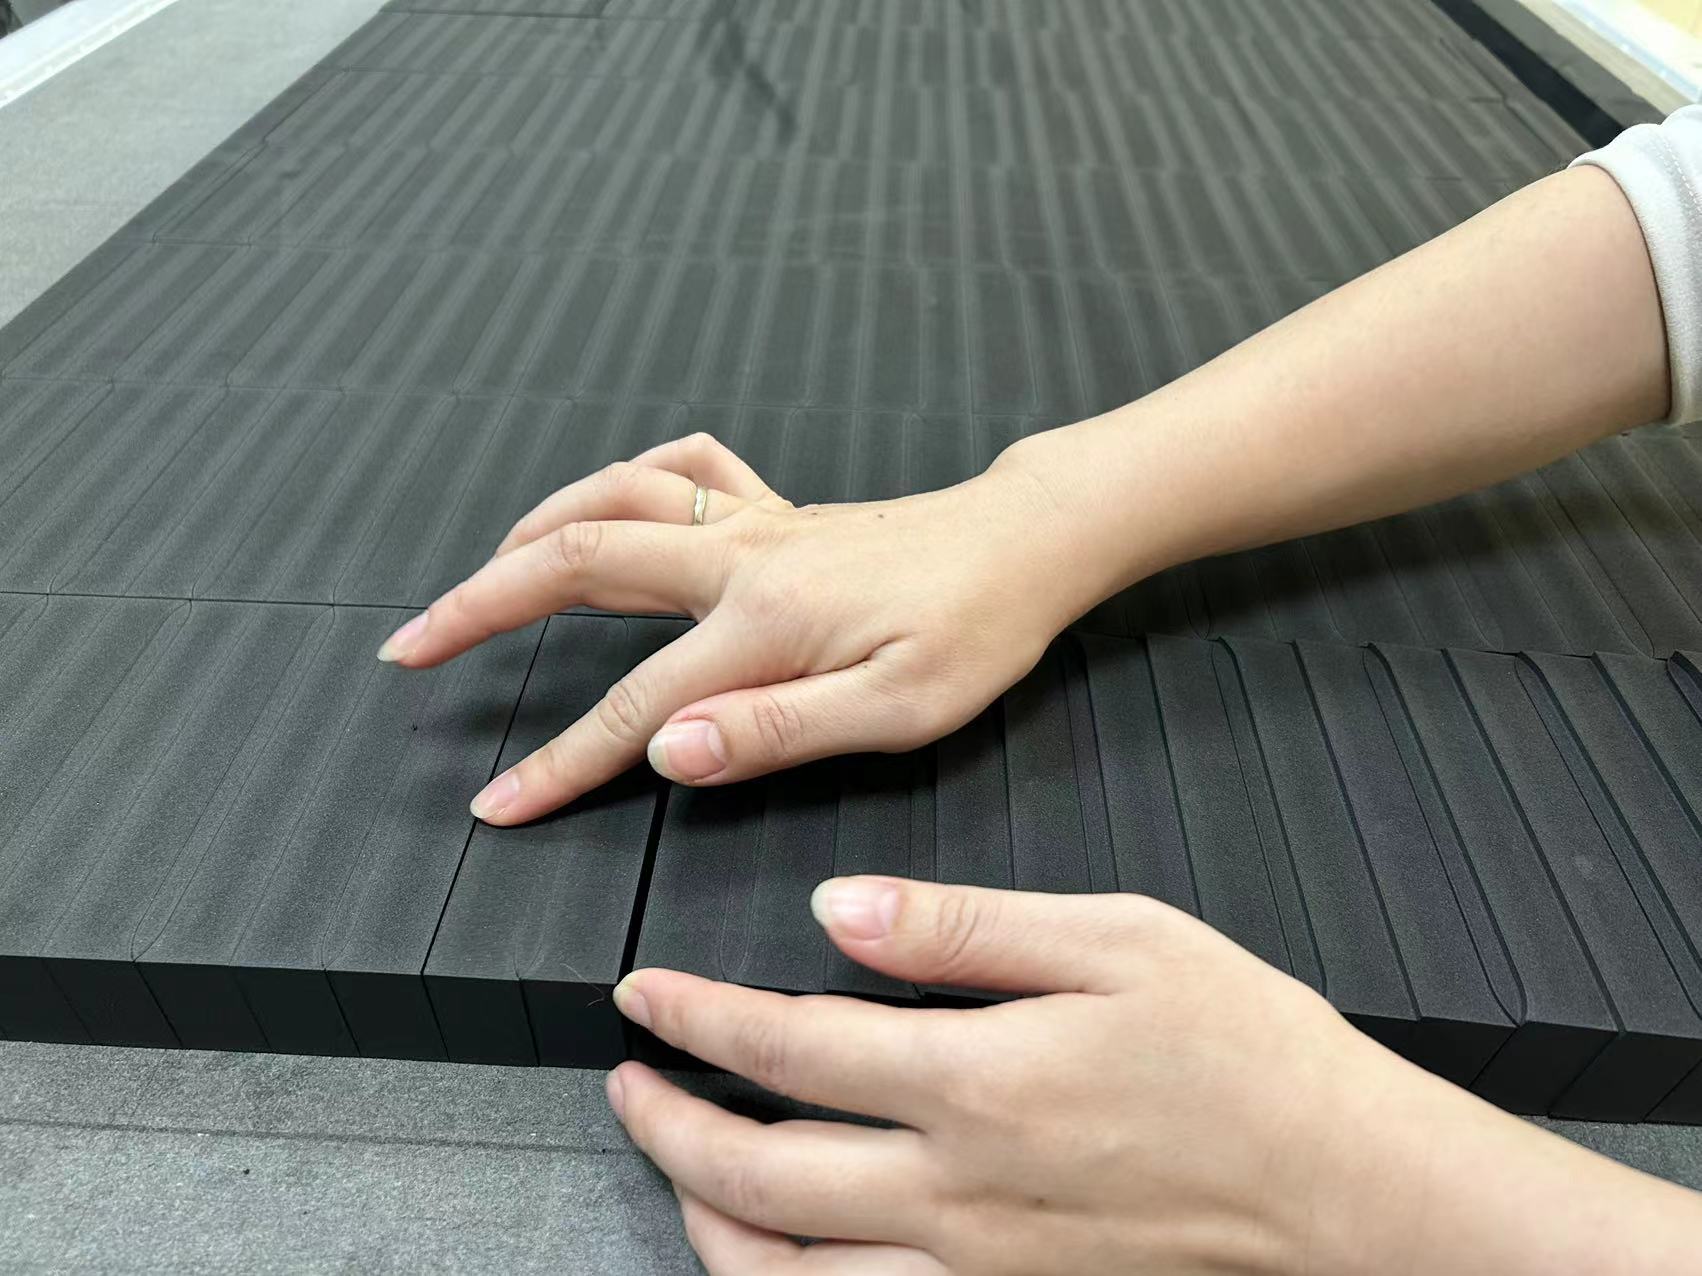
45 度 EVA 条状切割
45 度 EVA 属于中等硬度泡棉,ZCRC1410 完成条状切割,切条宽度均匀,边缘垂直度良好。中等硬度材料的切割对刀具穿透力与行走稳定性要求较高,本次测试验证了设备在中等硬度材料上的批量加工能力。
70 度 EVA 矩形块切割
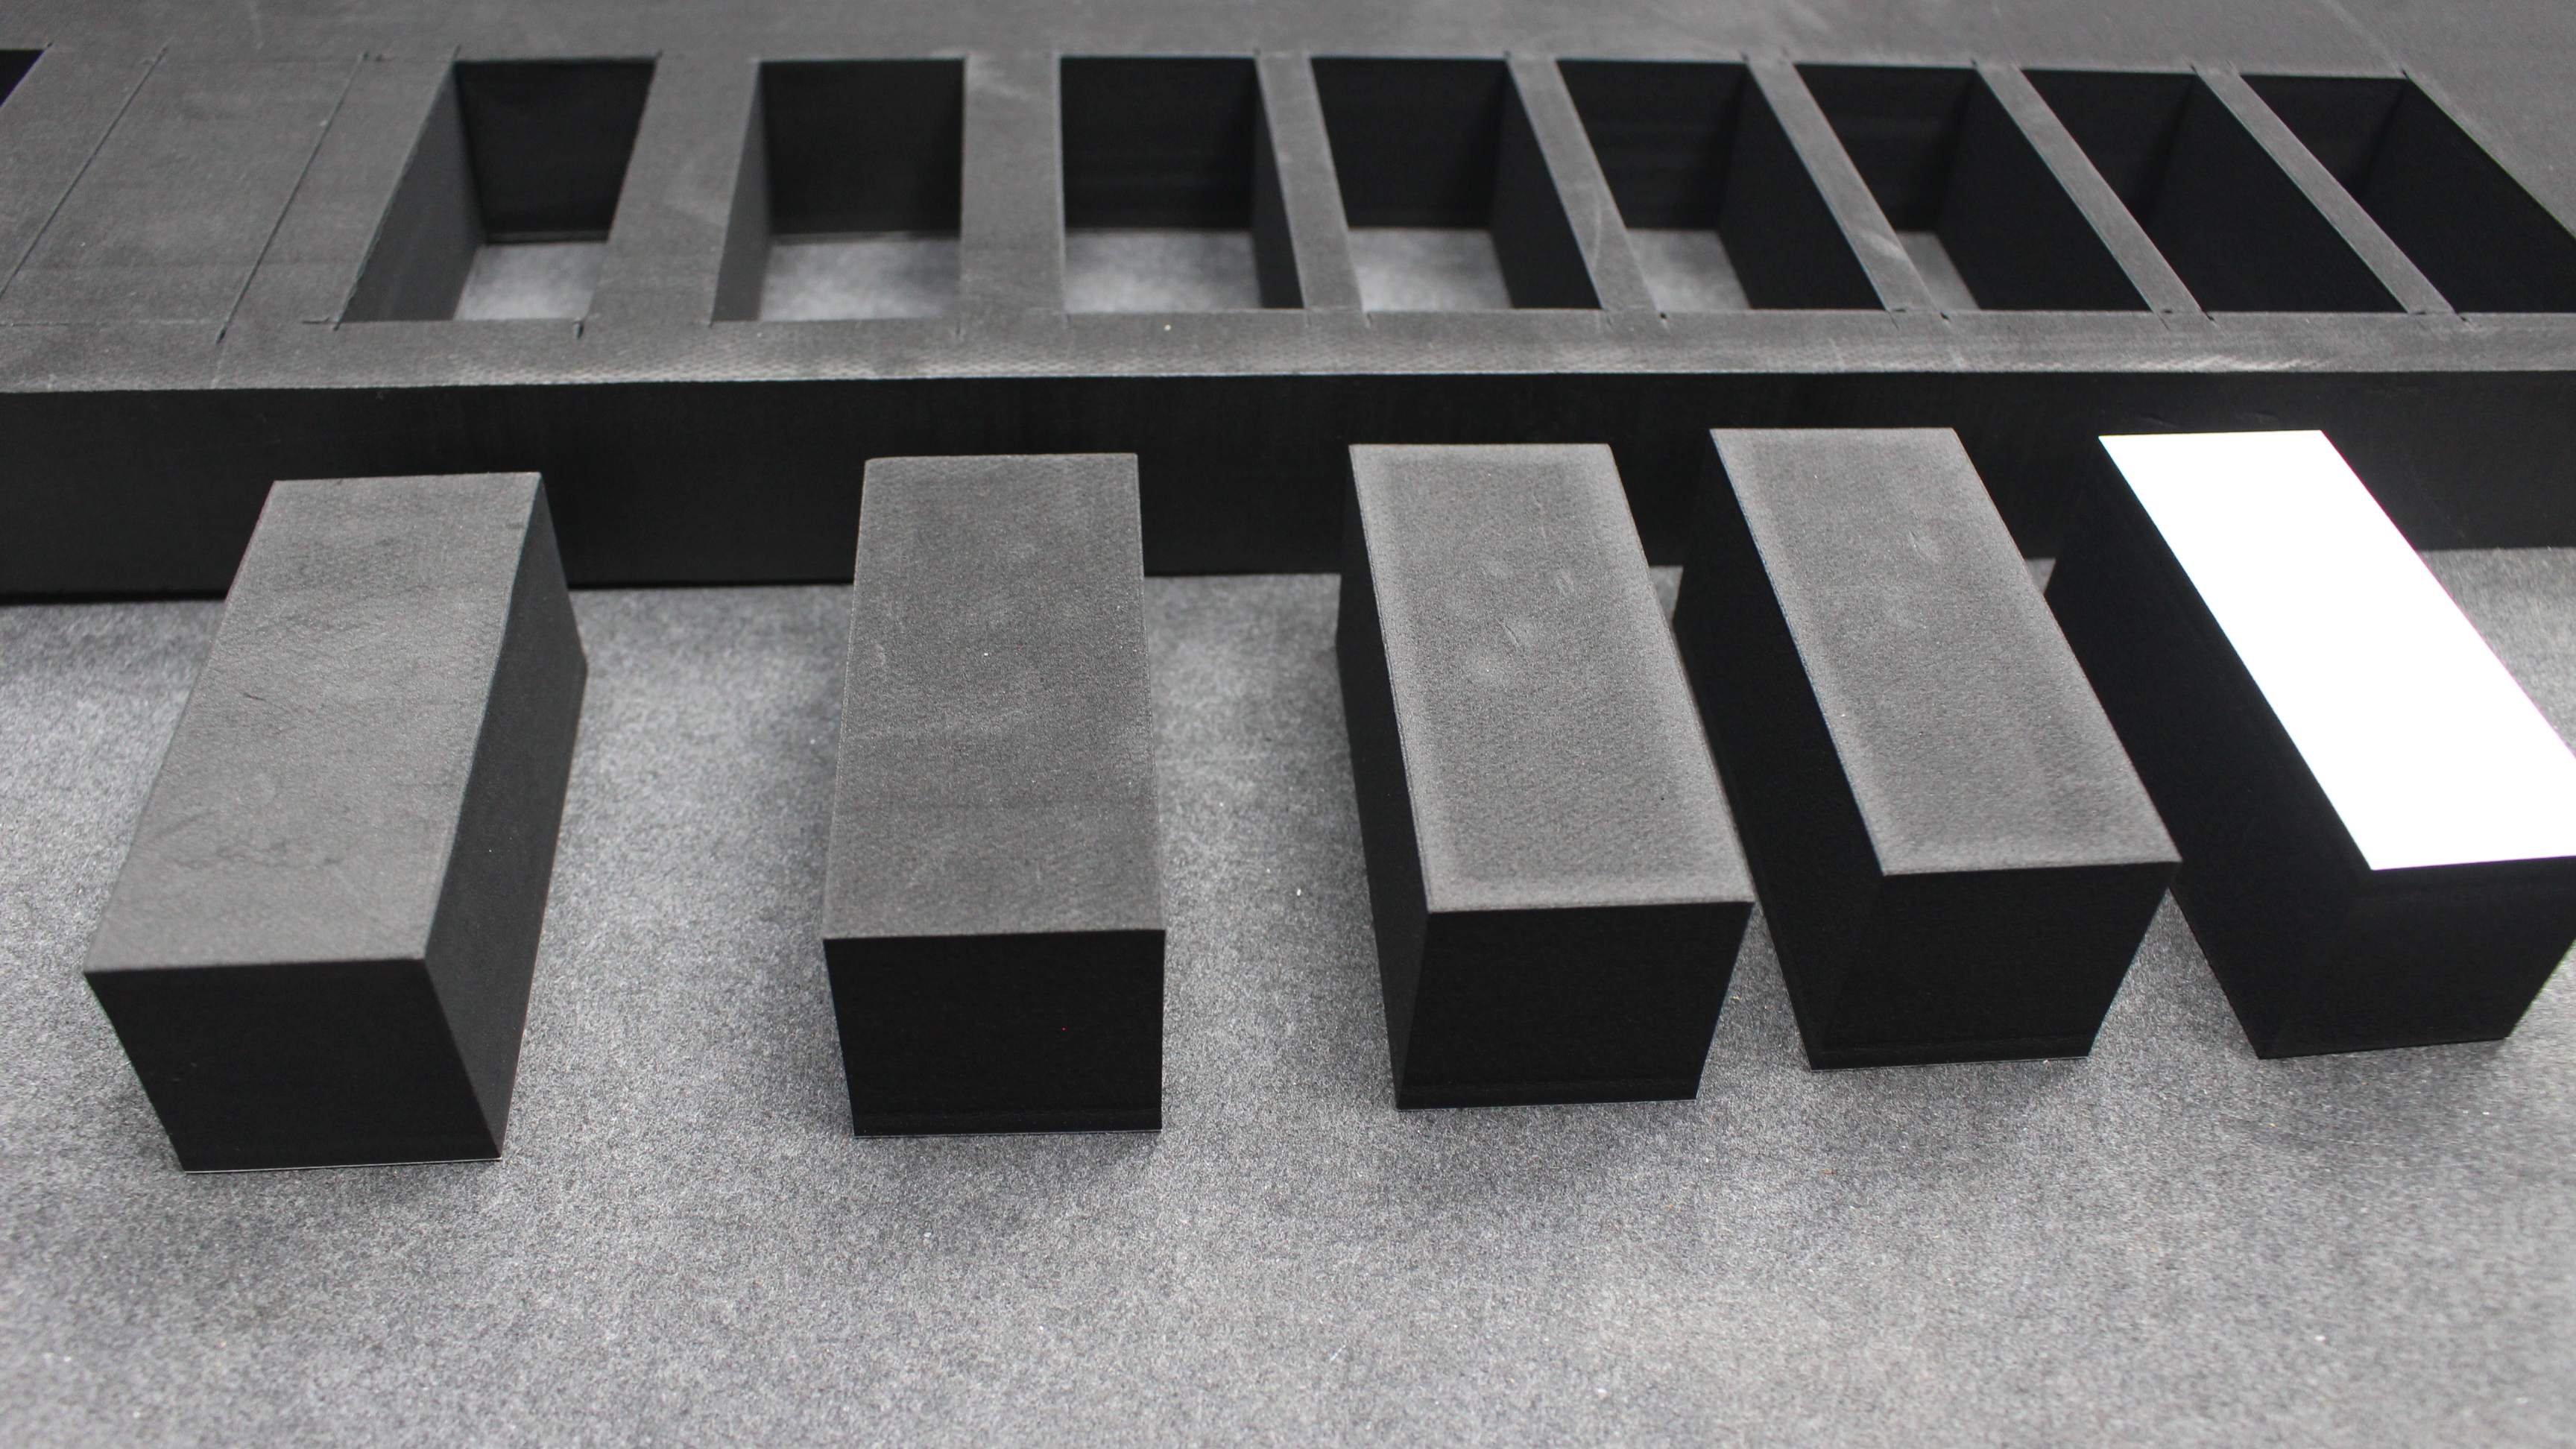
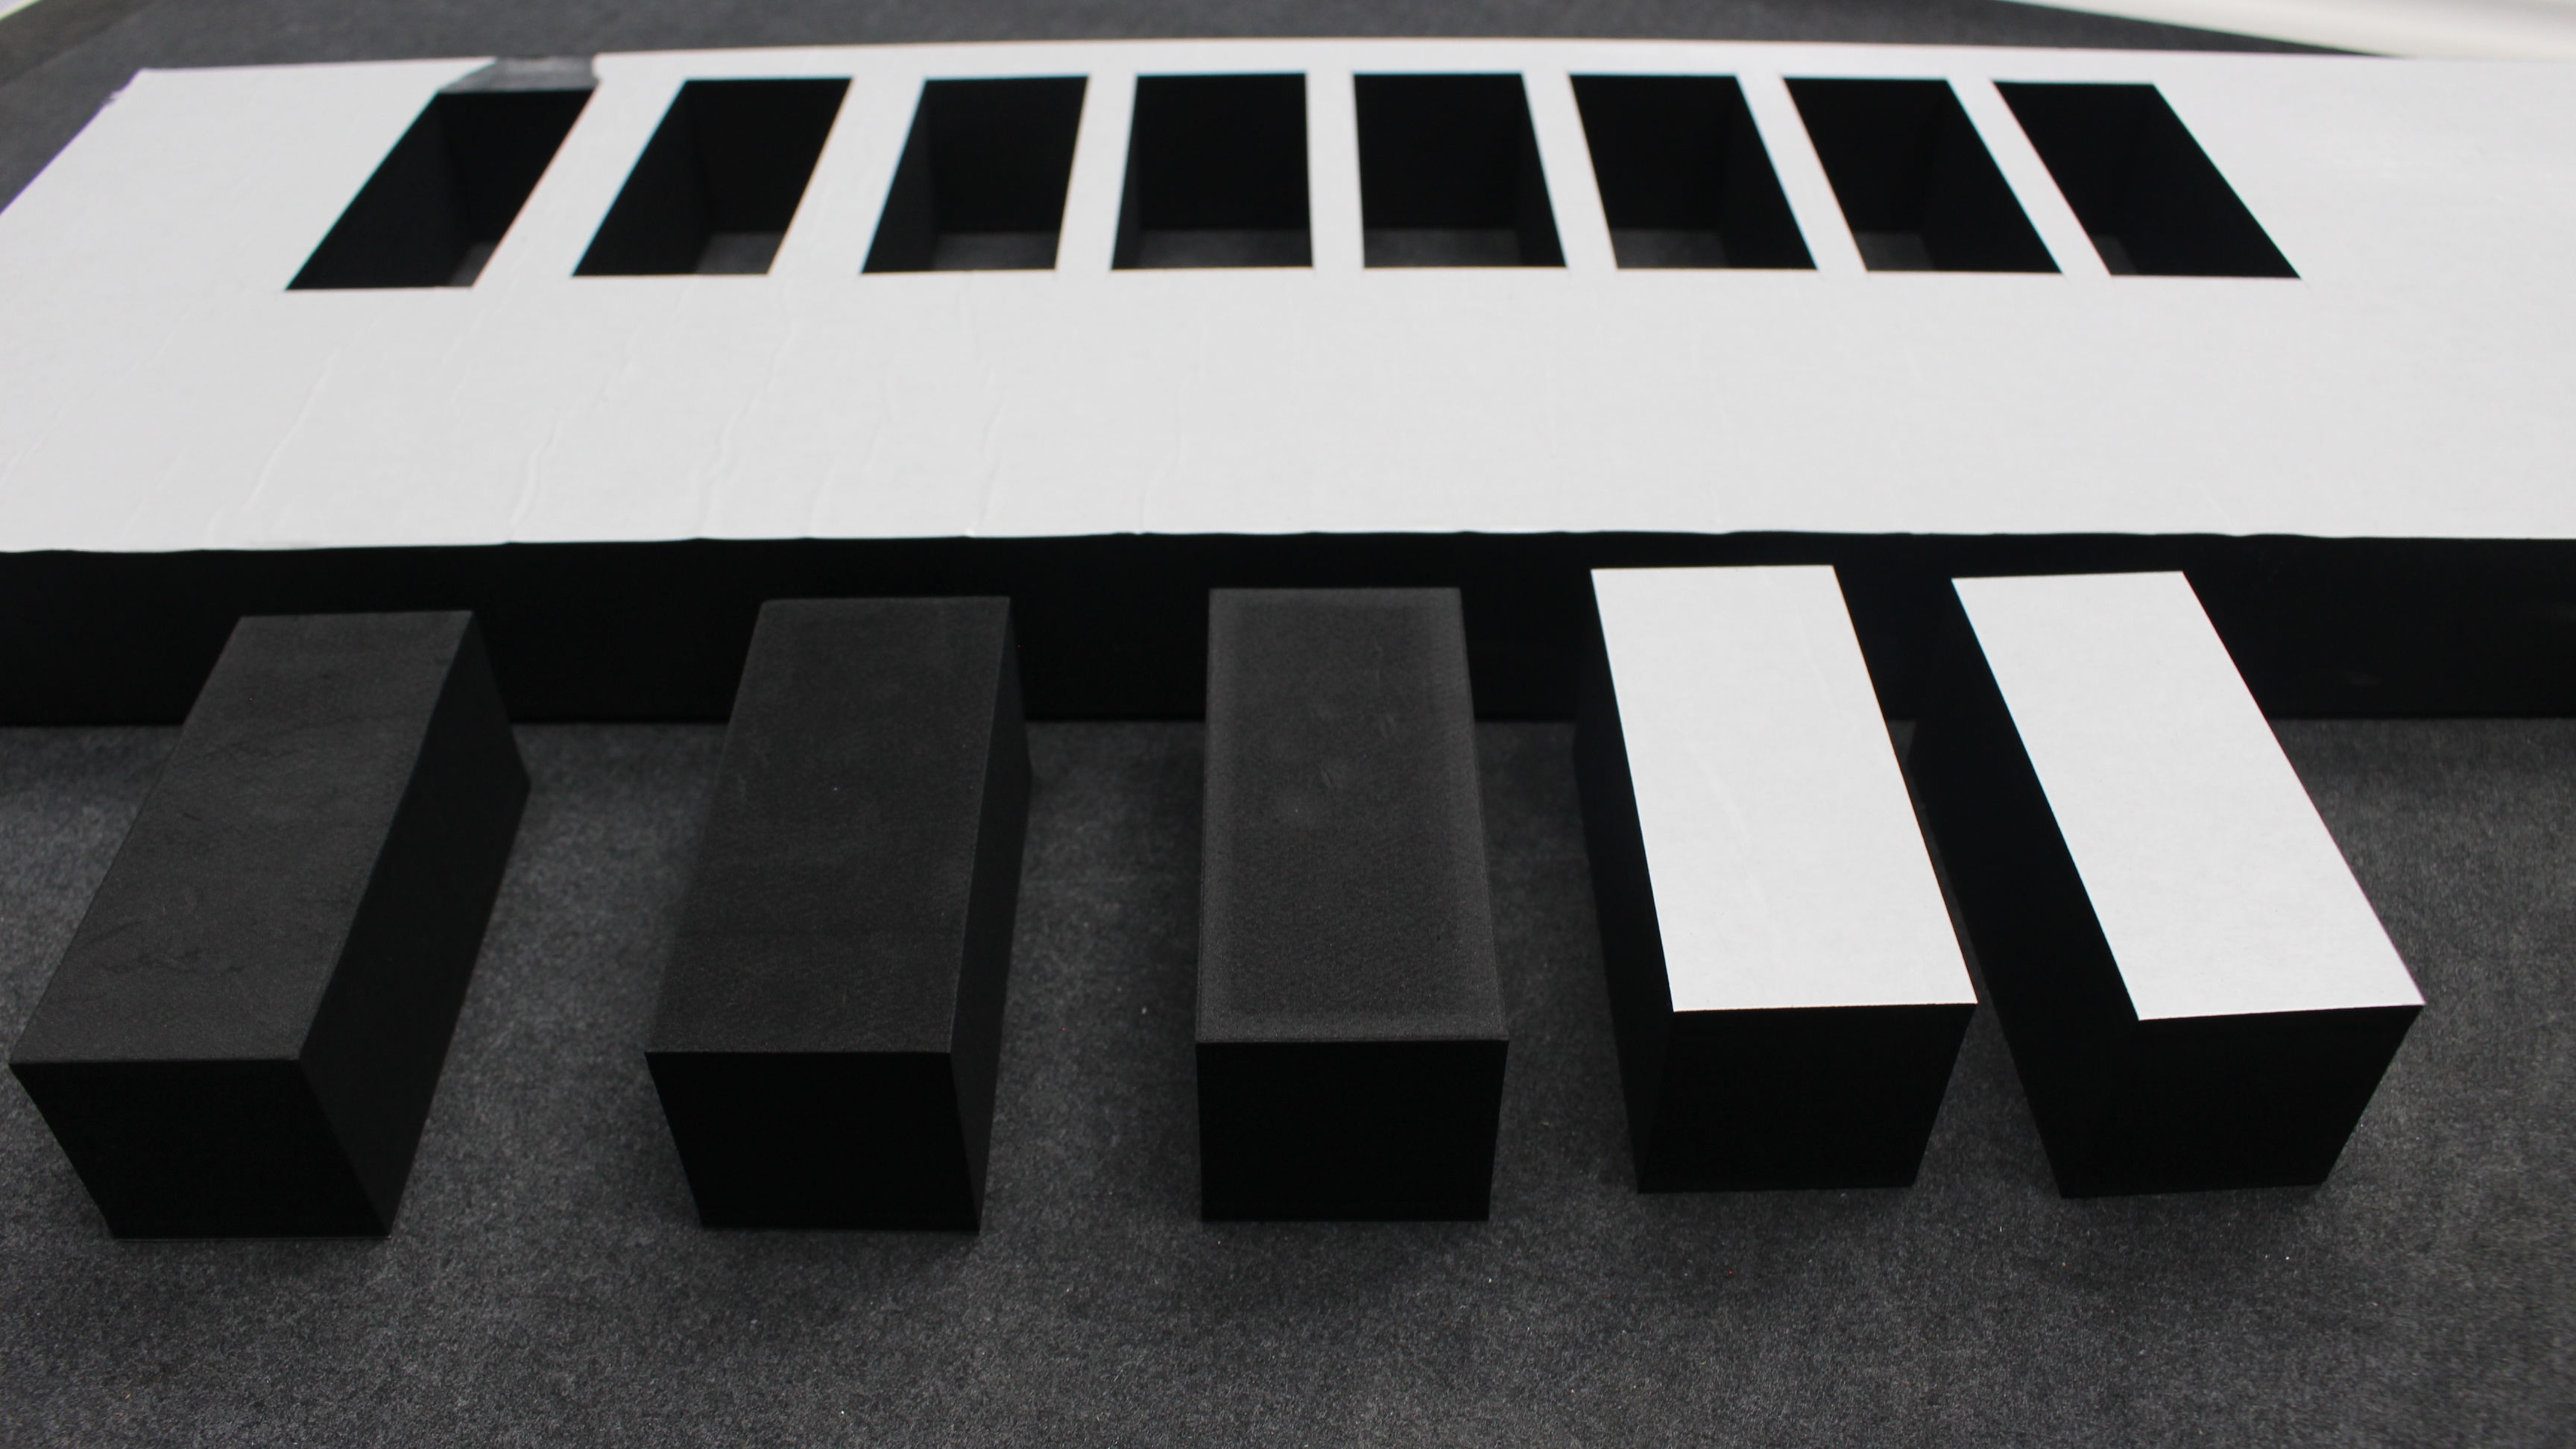
70 度 EVA 属于高硬度泡棉,ZCRC1410 完成矩形块切割,切块尺寸精准,棱角分明。高硬度材料对刀具耐磨性与切割压力要求更高,本次测试验证了设备在高硬度材料上的成型能力。
100mm 厚 EVA 极限厚料测试
针对 100mm 厚 EVA 极限厚料,测试使用 ZCRA1410(加高 100mm 机头)搭载 10mm 高振幅气动数字切割,并增加喷冷却液装置。实测发现:刀片在切割第二个工件时断裂;厚料切割后极难清废。印证了 EVA 厚料加工需严格评估硬度与冷却条件。
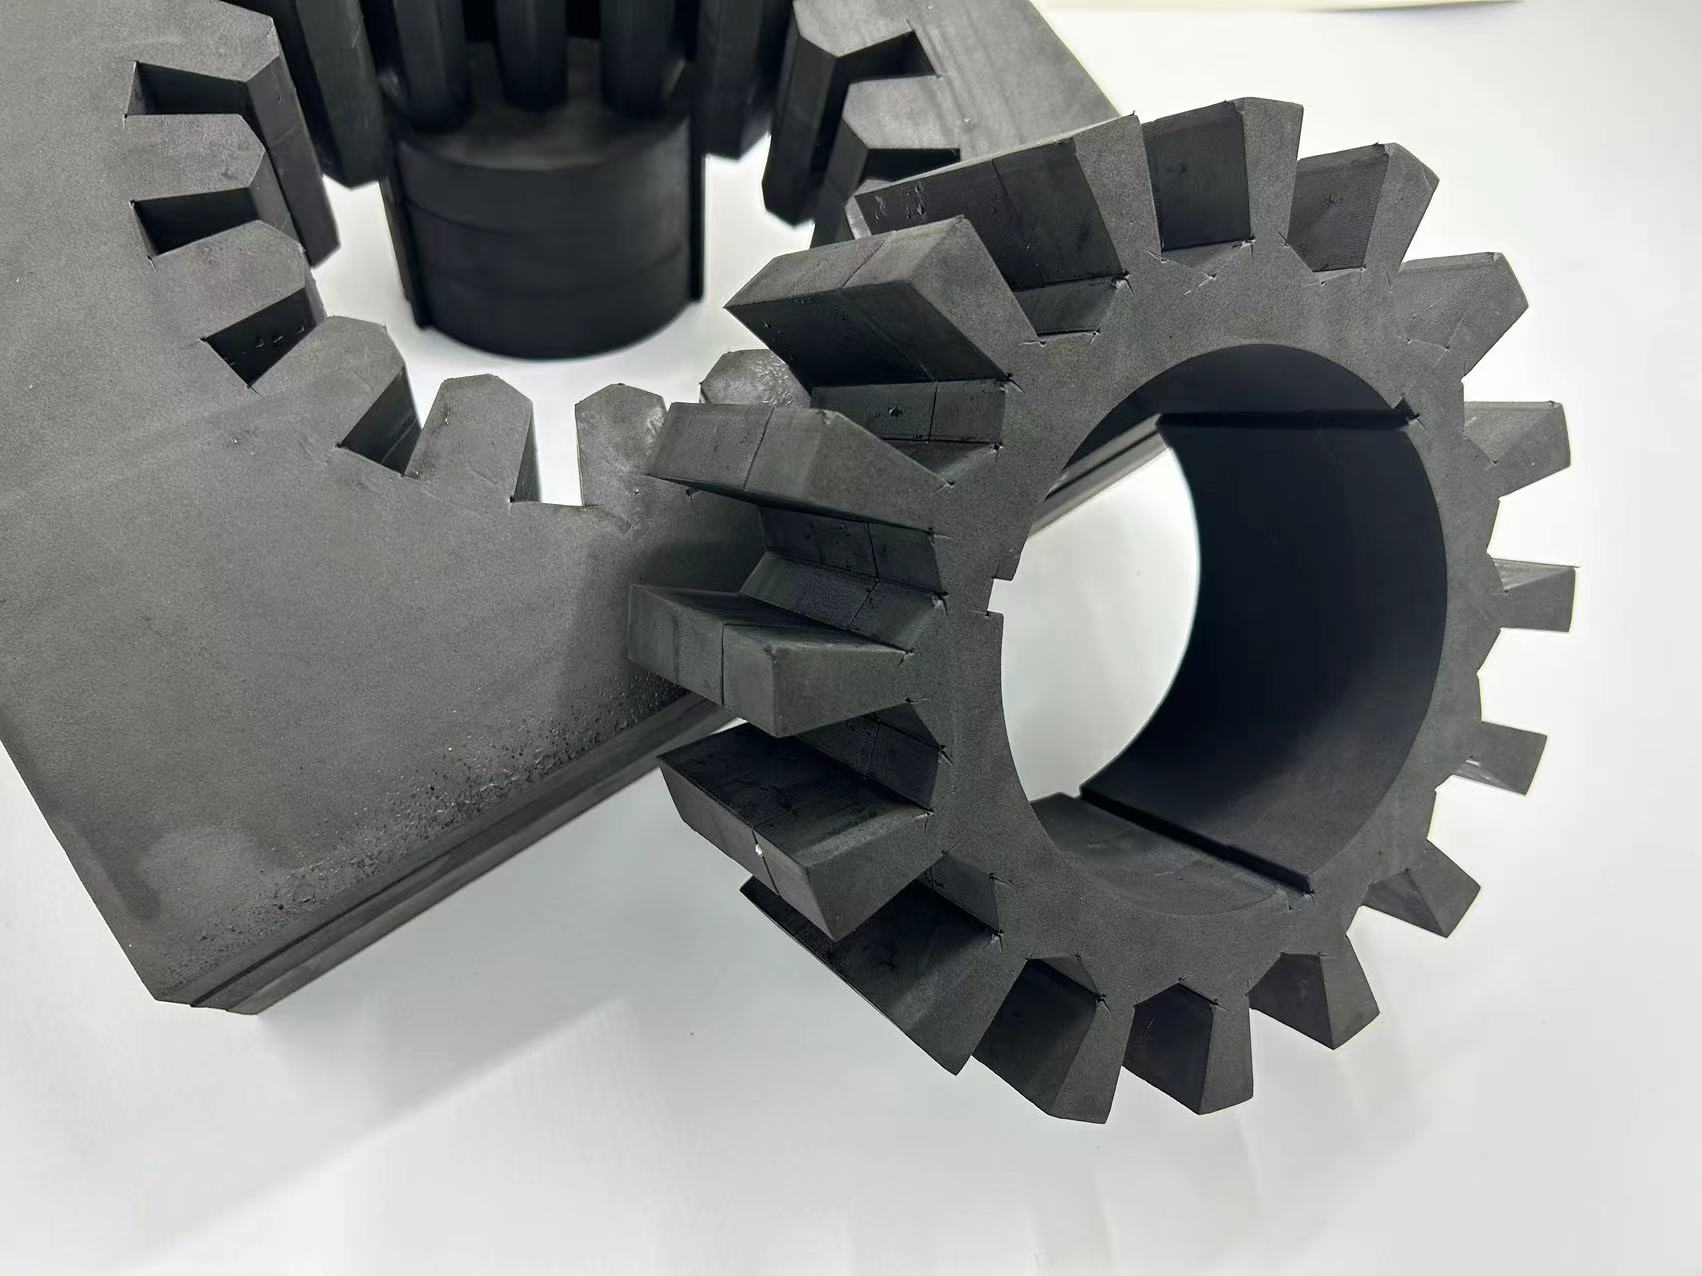
加工边界说明
EVA 泡棉切割需综合评估硬度、厚度与冷却条件:
- 硬度≥45 度:建议切割厚度不超过 40mm
- 硬度<45 度:理论上可切 0-100mm,但必须配合加高机头、高振幅气动刀及喷冷却液装置协助散热
- 清废工艺:厚料切割建议调整刀座工艺(如 V 槽辅助)或评估行业同类机型的主流清废方案
切割过程实拍
FAQ
Q:ZCCUTTER 设备切割 EVA 厚料(如 100mm)的推荐参数是什么?
A:需结合 EVA 硬度评估。硬度 45 度以上建议切割厚度不超过 40mm;45 度以下理论上可切 0-100mm,但必须配合加高机头、高振幅气动刀及喷冷却液装置协助散热。
Q:100mm 厚 EVA 切割打样遇到刀片断裂和难清废怎么解决?
A:厚料切割刀片负荷极大,需优化冷却液喷洒位置与流量以延长刀具寿命。针对难清废问题,建议调整刀座工艺(如 V 槽辅助)或评估行业同类机型的主流清废方案。
Q:38 度/45 度/70 度 EVA 切割有什么区别?
A:硬度越低材料越软,切割时刀具振幅需更大、下刀速度需更慢以防材料变形;硬度越高材料越硬,切割压力需更大、刀具耐磨性要求更高。ZCCUTTER AI1500 工艺库内置不同硬度 EVA 的参数预设,可快速匹配最佳切割方案。
测试声明
本测试数据源于真实生产条件记录。实际切割结果可能因材料密度、硬度差异而变化。ZCCUTTER 不对超出上述实测参数范围的加工效果做担保。