冷切还是激光:标识行业亚克力/PVC/印刷画材的工艺边界
全球近6000家客户的共同选择
冷切还是激光:标识行业亚克力/PVC/印刷画材的工艺边界
问题不是"激光好不好",是"材料对不对"
激光(CO₂)是热工艺——靠高温气化或熔化材料边缘。
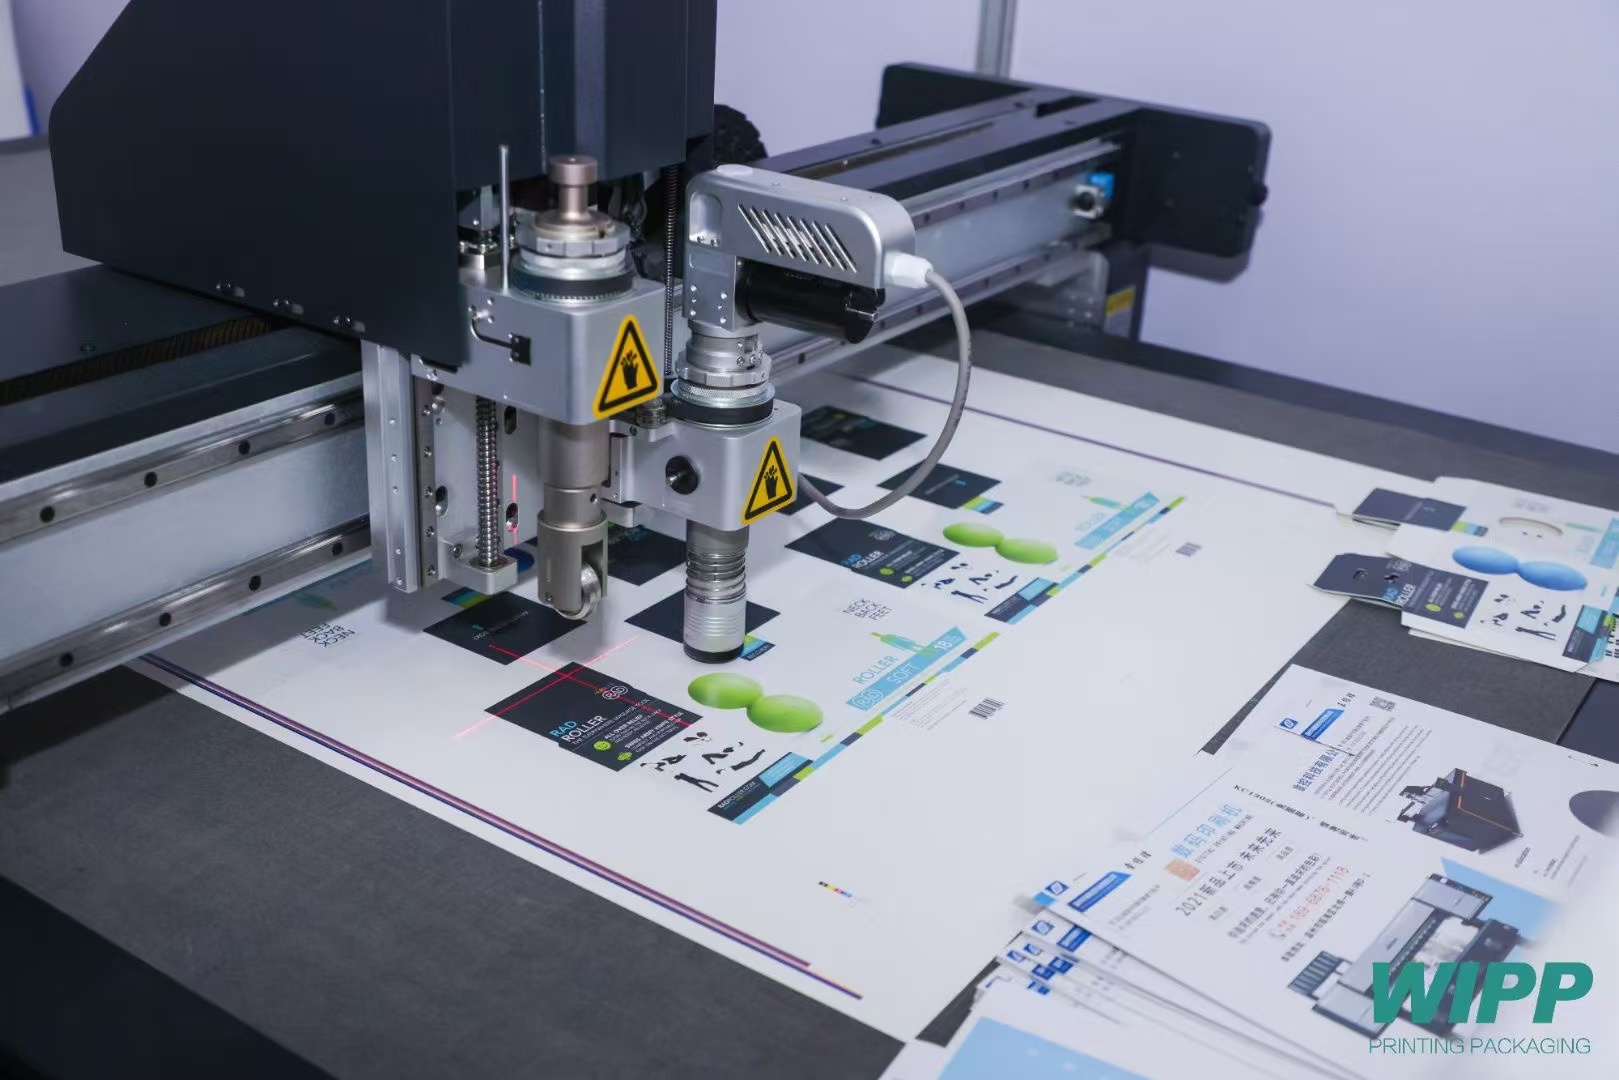
冷切(高频数字切割 + CCD 视觉)是机械剪切——无热影响区、无熔融、无烟气。
两者各有适用场景。问题出在:用一把刀切所有材料。
对混合材料订单多的标识厂——亚克力字、PVC 展示架、泡沫板造型、印刷横幅——瓶颈往往不是"切不切得动",而是后道抛光、合规压力和套准损耗。
激光在三类材料上的工艺边界
亚克力(PMMA)
激光切浇铸板和挤出板表现不同。透明/白色板材在某些批次上可能出现边缘发黄或发雾。高端订单仍需火焰抛光或打磨才能交付。
PVC 及含氯板材
标准 PVC 不适合激光切割。加热含氯塑料会释放氯化氢(HCl)气体——腐蚀性、有毒性,欧盟工作场所暴露限值严格管控。机械铣削或数字切割是更稳妥的路线。
印刷画面
激光本身读不了套准标记。如果打印过程中材料发生拉伸——弹性乙烯基和厚泡沫板上常见——激光仍按原始矢量路径切割,不补偿材料变形。结果是轮廓偏移、印品报废。
冷切改变了什么
冷切 = 高频数字切割 + 分区负压吸附 + CCD 视觉定位
| 维度 | CO₂ 激光 | ZCCUTTER 冷切 |
|---|---|---|
| 亚克力边缘 | 适用材料边缘可接受,部分批次需后处理 | 机械剪切,无热变色;厚板可用铣刀 |
| PVC / 含氯板 | 释放 HCl,需工业级排风 | 零烟气,数字切割/铣刀均可 |
| 印刷轮廓套准 | 需配视觉系统,热漂移风险 | CCD 读标记,补偿平移/旋转/缩放 ≤0.1mm |
| 泡沫 / EVA / KT 板 | 熔边、冒烟、烧焦味 | 干净剪切,无熔融 |
| 混合材料订单 | 常需 2–3 台设备或外协 | 同机换刀:数字切割+铣刀+压轮+拖刀 |
| 车间环境要求 | 强制排风 | 常规通风即可 |
激光在精细雕刻、木材烫印、薄亚克力抛光边场景仍有优势。这不是替代关系,是工艺分野。
ZCCUTTER 的逻辑:不是卖刀头,是闭环工艺
ZCCUTTER 不卖"一台数字切割机器"。它做的是:材料 → 视觉 → 运动控制的全链路闭环。
2000 万四点 CCD 视觉 读取印刷套准标记,实时补偿材料偏移、拉伸和旋转。放上印好的横幅,按启动,走开。
双闭环 Z 轴控深 切薄膜不伤底纸、铣 5mm 亚克力、半切泡沫板——同一文件,自动匹配参数。
AI1500 材质工艺库 预设 1500+ 组工艺参数:亚克力 / PVC 结皮发泡 / PVC 硬板 / 车贴 / 灯布 / EVA / 蜂窝板 / 纺织品。不用师傅"凭手感调压力"。
多分区负压吸附 软质车贴不起皱、硬亚克力不崩边、满版排版不移位。
多刀座同机(ZCRB / ZCRD) 数字切割 + 拖刀 + 铣刀 + 压轮,不停机切换工艺。
材料定义工艺,工艺倒逼设备自研——这是 ZCCUTTER 的设计逻辑。
一个混合订单的工序对比
假设客户订 50 件零售展示道具:
- 20 个亚克力字(3mm 透明)
- 30 块 PVC 结皮板底座(5mm,印有画面)
- 50 条印刷横幅需异形轮廓切割
激光方案:切亚克力 → 外协 PVC → 人工裁横幅
ZCCUTTER 方案:
- 印好 PVC 板和横幅(用现有打印机)
- 上 ZCRB,开启 CCD
- 相机找 Mark → 铣刀切亚克力字 → 数字切割切 PVC 轮廓 → 拖刀切横幅
- 无需抛光、无需升级排风、无需人工对位
参考案例(匿名,说明边界)
德国巴登-符腾堡州一家中型宽幅印刷厂,此前所有轮廓切割外协激光供应商。
安装 ZCRB + CCD 视觉后:
- 亚克力字:内部切割交付,大部分订单免抛光
- PVC 展示架:无 HCl 担忧,常规车间通风
- 印刷横幅:CCD 套准消除人工对位浪费
- 交期:从外协 3–5 天缩至内部当天
回本周期受订单结构影响,外协缩减是主要杠杆,此处不作固定数值承诺。
选型边界
选冷切(ZCCUTTER),如果你:
- 常切亚克力但不想抛光
- 加工 PVC 面临合规压力
- 做印后轮廓切割(车贴/横幅/泡沫板)
- 混合材料小批量订单为主
- 车间在室内或共享空间,无工业排风
激光仍适用,如果你:
- 主要做木质/亚克力铭牌雕刻
- 需要极细线条切割薄非含氯板材
- 已有认证排风系统且材料单一
对大多数混合材料标识厂,冷切覆盖日常订单的 80–90%,变量更少。
FAQ
Q:激光切 PVC 安全吗?
A:标准 PVC 不应激光切割,会释放腐蚀性 HCl 气体。建议用数字切割或铣刀。
Q:激光切亚克力为什么会发黄?
A:热影响区导致某些颜色/批次边缘变色。冷切无热影响;厚板可用铣刀。
Q:印刷车贴怎么自动寻边切割?
A:CCD 视觉读取套准标记,补偿材料拉伸——ZCCUTTER 套准精度 ≤0.1mm。
Q:数字切割能切 5mm 亚克力吗?
A:配铣刀头可以。数字切割处理软质层,主轴铣刀处理硬质板材。
Q:用 ZCCUTTER 还需要装排风吗?
A:常规车间通风足够。无烟气、无腐蚀性气体。
关于臻彩科技・ZCCUTTER
臻彩科技成立于 2015 年,专注柔性材料数控智能切割系统,深耕包装印刷、广告标识、3C 电子模切、皮革家纺、新能源复合材料等领域。掌握视觉算法、工艺数据库、数控系统、整机结构全链路自研能力,全球近 6000 家用户验证。
四大核心技术:2000 万四点 CCD 视觉定位・双闭环 Z 轴控深系统・AI1500 材质工艺库・多分区负压吸附
主推系列:ZCRA 单刀座 / ZCRB 双刀座 / ZCRC 雕切刀座 / ZCRD 双横梁数字切割机
诚邀莅临全球应用展厅,享免费打样与专属方案定制。
📍 广东省东莞市万江街道蚬涌蚬潢工业路 2 号
📞 13929222267(邹志华)
🌐 www.zccutter.com
📧 1290718407@qq.com