ZCCUTTER振动刀核心原理:振幅振速振动加速度详解
全球近6000家客户的共同选择
ZCCUTTER振动刀核心原理:振幅振速振动加速度详解
一、数字切割机的核心工作原理
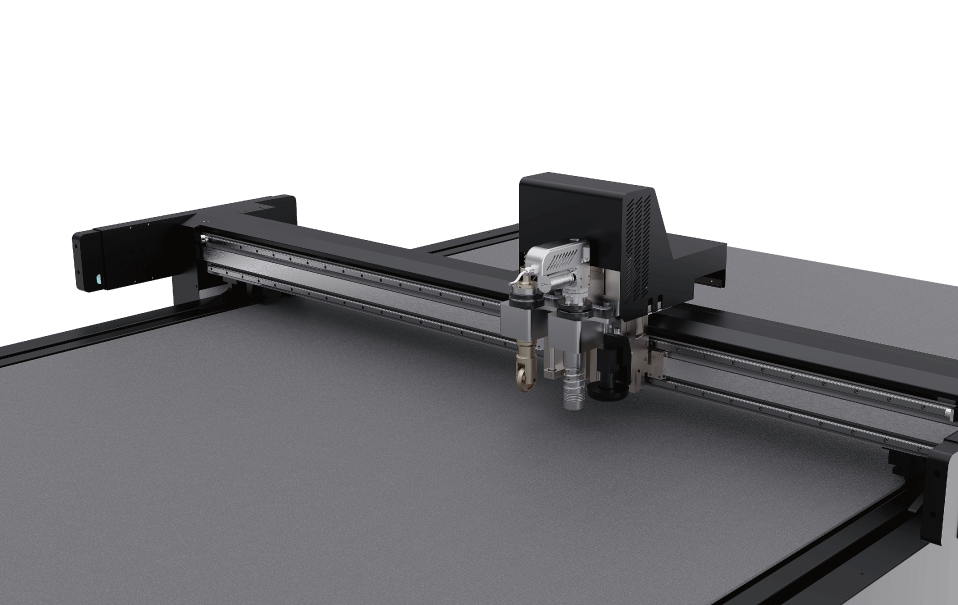
ZCCUTTER数字切割机以"高频脉冲式冲击切削"为核心机制,通过动力源(电动伺服电机或气动执行机构)驱动刀头组件实现周期性往复振动,结合数控系统(CNC)的轨迹闭环控制完成材料切削加工。
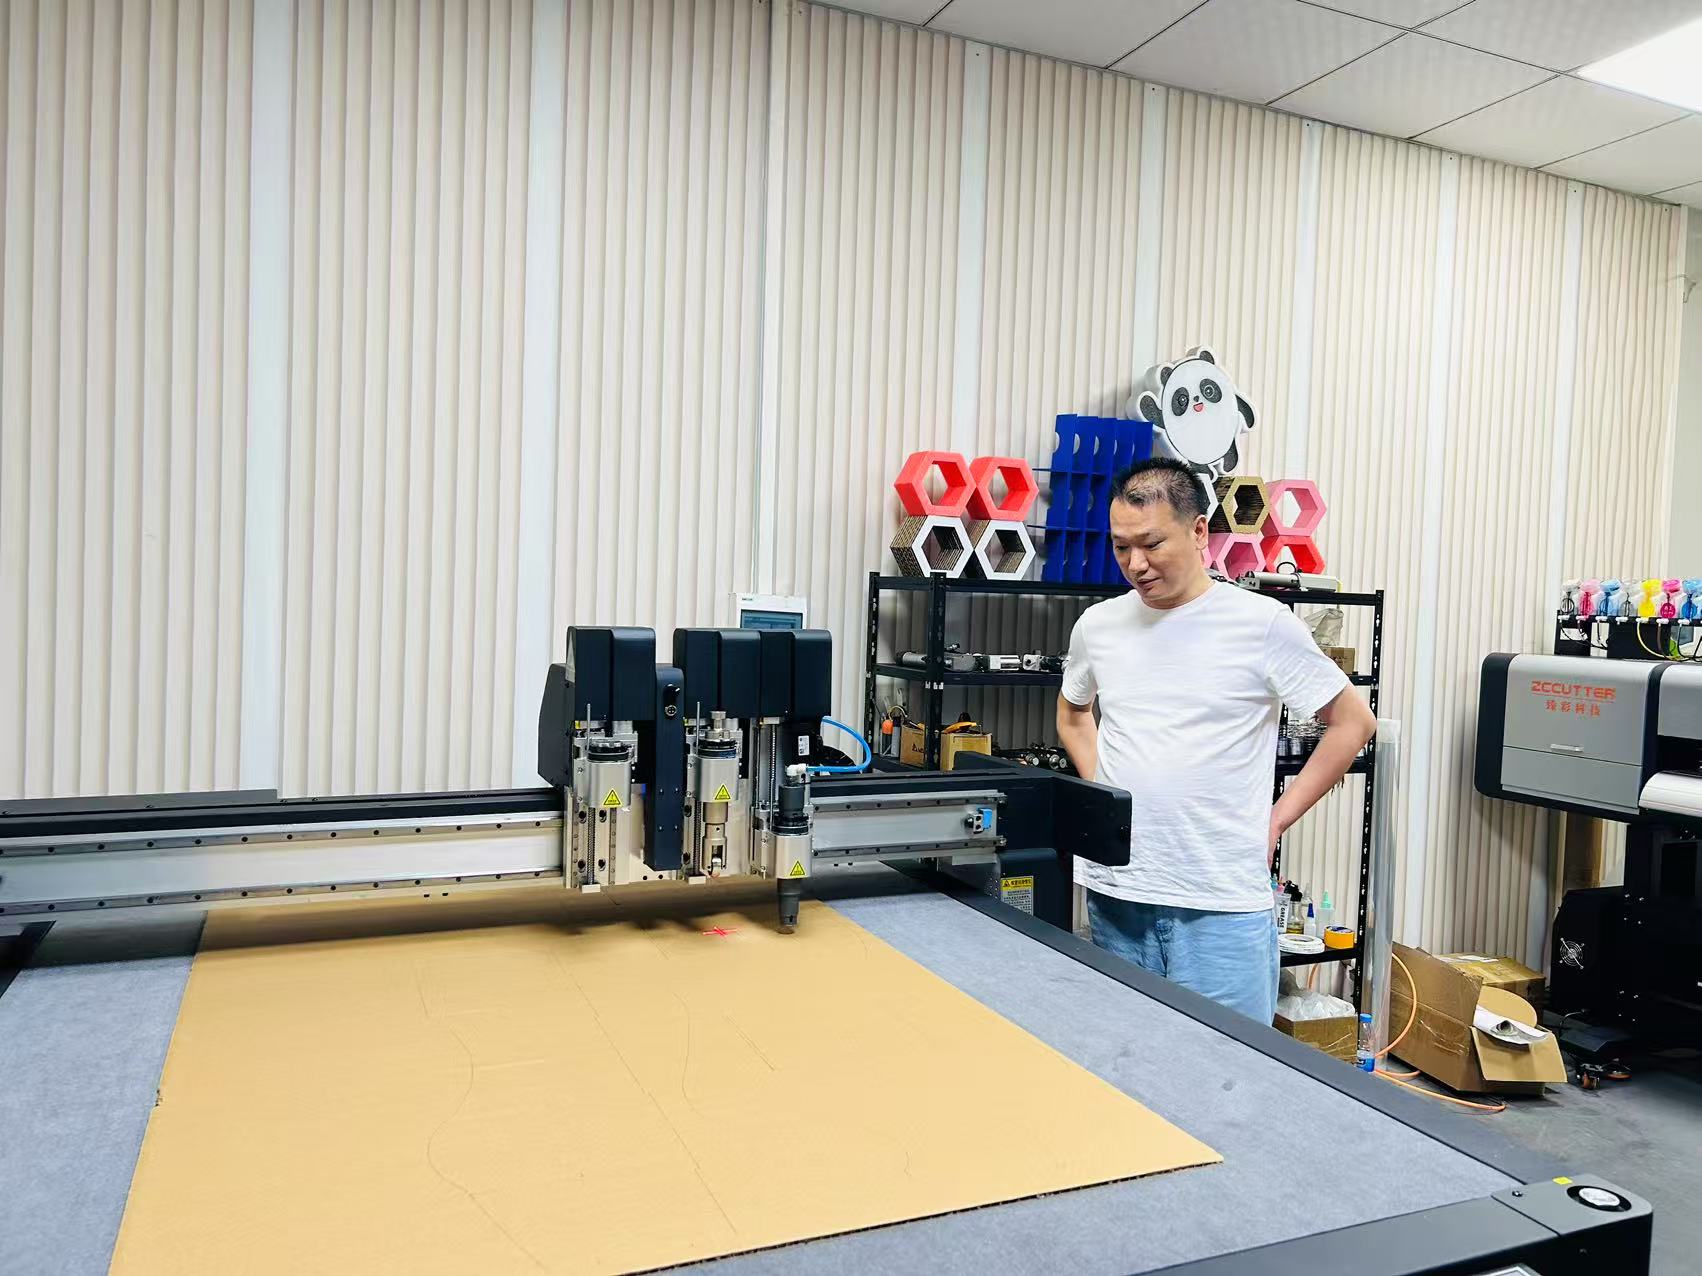
动力源输出的机械能转化为刀头沿Z轴方向的高频振动(振动频率通常为kHz量级),同时数控系统依据预设的G代码路径,驱动刀头或工作台沿X/Y轴做精密联动运动。这种"高频振动+轨迹联动"的复合运动模式,使刀片与被加工材料形成断续式接触切削,通过减小切削界面的摩擦系数与粘附效应,降低材料塑性变形与撕裂风险,特别适用于柔性、半刚性及复合非金属材料的高效精密加工。
二、振幅、振速、振动加速度——三大核心参数的工程作用
数字切割切割效果取决于三大核心振动参数的精准匹配。理解每个参数的物理意义与工程作用,是优化切割工艺、提升加工质量的基础。
1. 振幅(Amplitude)——决定切削深度
振幅是刀头振动时偏离平衡位置的最大位移量,是决定切削深度与材料适配性的核心几何参数。其数值直接对应刀片有效切削行程的极限范围,需与被加工材料的厚度、硬度及力学特性匹配:
- 高厚度、高韧性材料:需增大振幅,确保切削刃完全贯穿材料截面
- 薄壁或低强度材料:需减小振幅,避免过度切削导致的材料翘曲或边缘崩损
振幅参数的合理匹配是保障切削完整性与加工精度的前提。
2. 振速(Vibration Velocity)——决定加工效率
振速本质是刀头振动的角频率(单位时间内的振动周期数),直接决定单位时间内切削刃与材料的冲击接触次数,即切削频率。
从切削动力学角度:
- 振速与材料去除率正相关——提升振速可增加有效切削次数,显著提高加工效率
- 适配材料特性的振速可优化切削界面应力分布,减少单次冲击过载导致的撕裂
- 合理振速能提升切口表面粗糙度与边缘质量,避免切削缺陷
3. 振动加速度(Vibration Acceleration)——决定穿透力
振动加速度表征刀头振动速度随时间的变化率,其数值与切削瞬时冲击力直接相关(依据动力学公式F=ma,加速度与冲击载荷呈正比)。
高振动加速度的工程价值:
- 使刀片在接触材料瞬间形成强脉冲冲击力,有效突破材料的抗剪强度与切削阻力
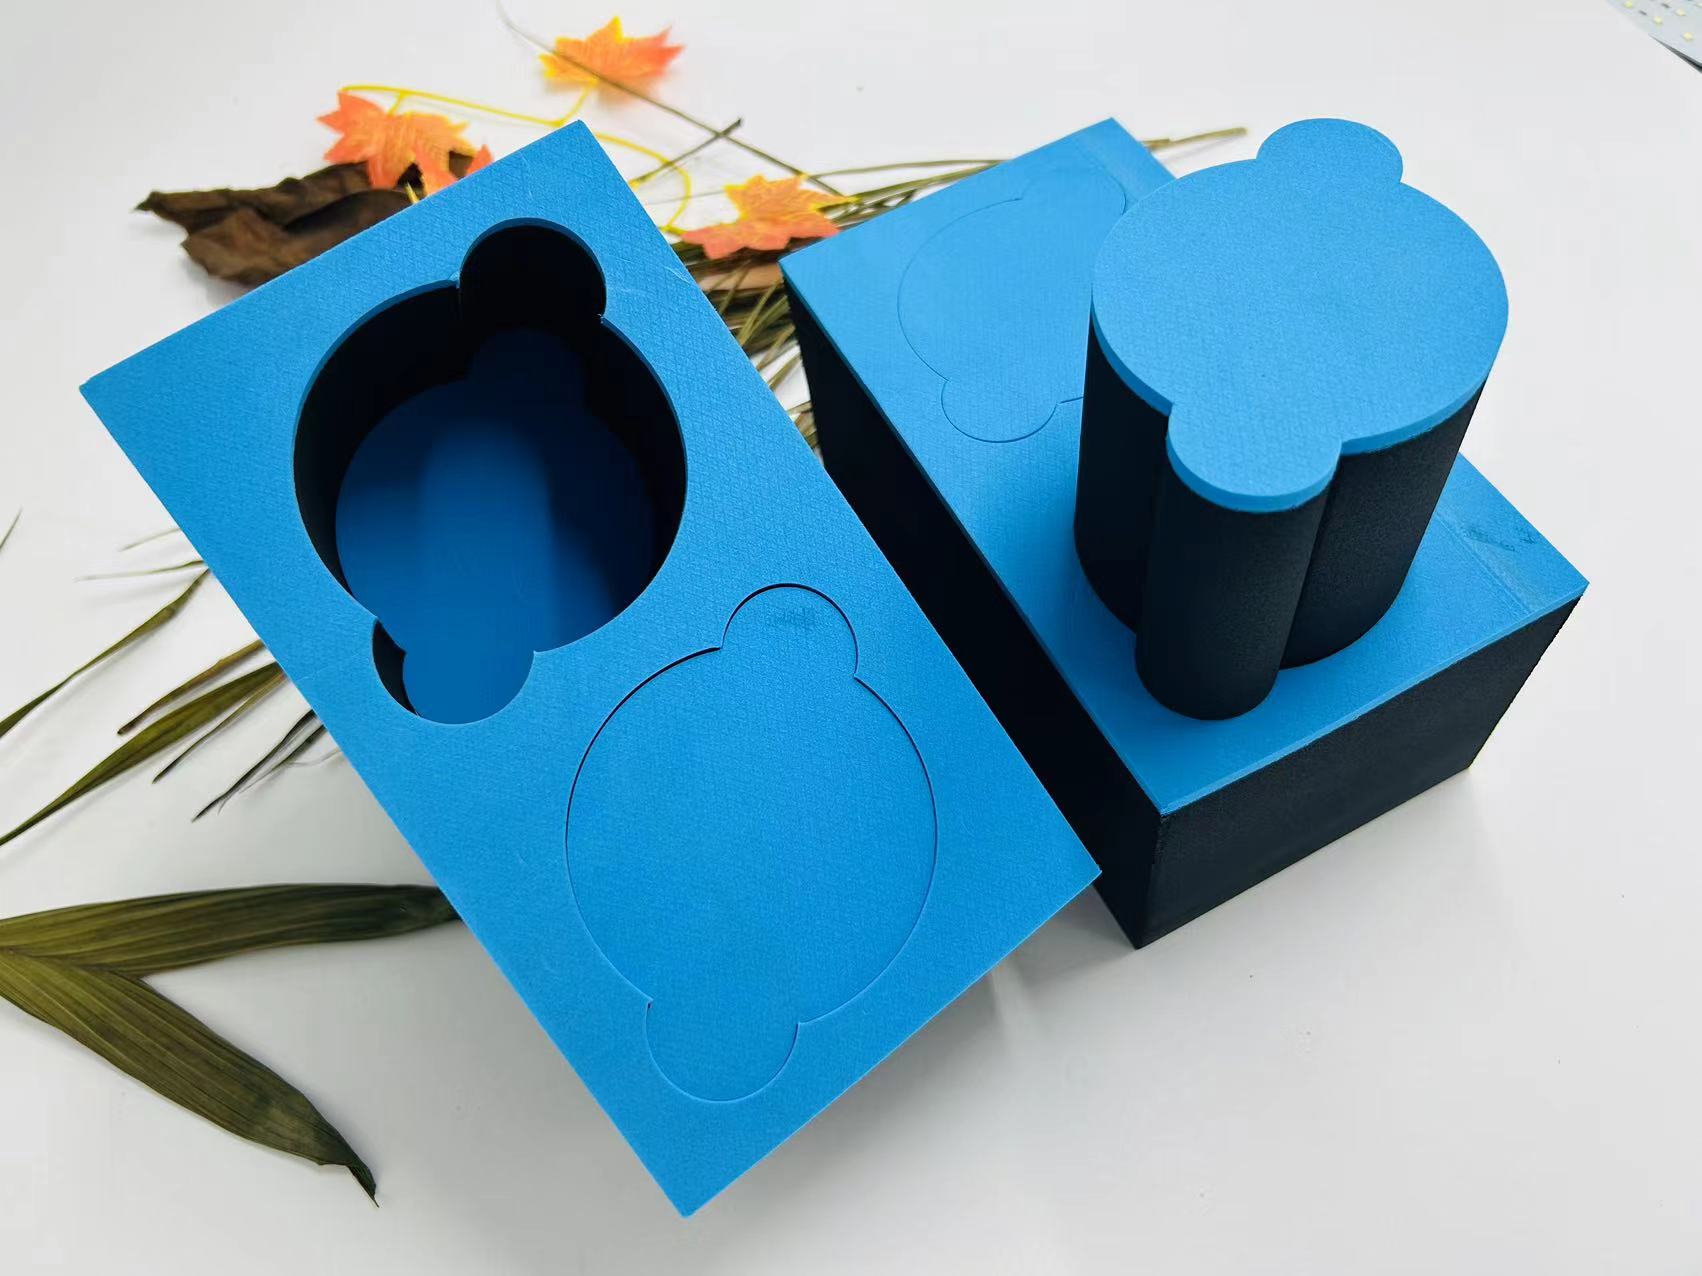
- 特别适用于碳纤维复合材料、高强度泡沫等难切削材料的加工
- 缩短切削刃与材料的接触时间,降低切削热累积与刀具磨损
- 提升切削稳定性与刀具使用寿命,是保障难加工材料切削效率与一致性的关键动力学参数
三、三参数协同:数字切割切割质量的关键
在实际加工中,振幅、振速、振动加速度并非独立运作,而是相互耦合、协同作用:
- 振幅决定"切多深"——匹配材料厚度与硬度
- 振速决定"切多快"——影响单位时间的切削次数与加工效率
- 振动加速度决定"切多狠"——提供突破材料抗剪强度的瞬时冲击力
三者的精准匹配,是实现高质量数字切割切割的核心。ZCCUTTER臻彩科技基于17年技术积累,为每种材料和工况提供最优参数组合方案,确保切割效果稳定可靠。
四、常见问题解答(FAQ)
Q1:数字切割机是怎么工作的?
A:ZCCUTTER数字切割机以高频脉冲式冲击切削为核心原理。伺服电机或气动执行机构驱动刀头沿Z轴方向做高频往复振动(频率通常为kHz量级),同时CNC数控系统控制刀头或工作台沿X/Y轴做精密轨迹联动。两者叠加形成"高频振动+轨迹联动"的复合运动,使刀片与材料形成断续式接触切削,降低摩擦与材料变形,实现柔性材料的高效精密切割。
Q2:振幅在数字切割切割中具体指什么?
A:振幅是刀头振动时偏离平衡位置的最大位移量,决定了切削深度。厚且韧性高的材料(如20mm以上EVA泡棉)需要较大振幅确保切透;薄壁或低强度材料(如0.5mm薄膜)需要较小振幅避免崩损。振幅匹配不当会导致切不透或切过头,是切割质量的第一道关卡。
Q3:振速对切割效果有什么影响?
A:振速决定单位时间内刀片与材料的冲击接触次数。振速越高,单位时间切削次数越多,加工效率越高。同时,适配材料特性的振速能优化切削界面的应力分布,减少材料撕裂,提升切口光洁度。振速过低则效率不足,过高则可能导致材料因高频冲击产生毛边。
Q4:振动加速度为什么对难切削材料很重要?
A:振动加速度与切削瞬时冲击力成正比(F=ma)。碳纤维复合材料、高强度泡沫等难切削材料具有高抗剪强度,需要强大的瞬时冲击力才能有效切入。高振动加速度使刀片在接触瞬间形成强脉冲冲击力,突破材料阻力;同时缩短接触时间,降低切削热与刀具磨损,保障切割效率与一致性。
Q5:振幅、振速、振动加速度三者如何协同配合?
A:三者各有分工、缺一不可:振幅决定切削深度(切多深),振速决定切削频率(切多快),振动加速度决定瞬时冲击力(切多狠)。实际操作中需根据材料类型、厚度和精度要求综合调整:切厚材优先保证振幅充足,切薄材优先控制振幅避免过切;追求效率适当提高振速,追求切口质量则需平衡振速与加速度。ZCCUTTER设备内置智能工艺参数库,可自动匹配最优参数组合。
五、相关阅读
关于臻彩科技 ZCCUTTER
臻彩科技(ZCCUTTER)成立于2009年,专注柔性材料智能切割17年,产品远销20+国家。
四大核心技术
- 数字切割冷切割:零热影响,材料性能零损失
- 双横梁四刀座:切割+V槽+画线+雕刻一次成型
- 伺服驱动系统:精度±0.05mm,重复定位±0.03mm
- 智能排版软件:材料利用率提升10%+
主要产品系列
- ZCR全系列智能切割机器人
- ZCRA系列精密打样机
- 臻彩云智能工艺系统
联系我们
邹志华 13929222267
www.zccutter.com