引言:一个正在断裂的生产链条
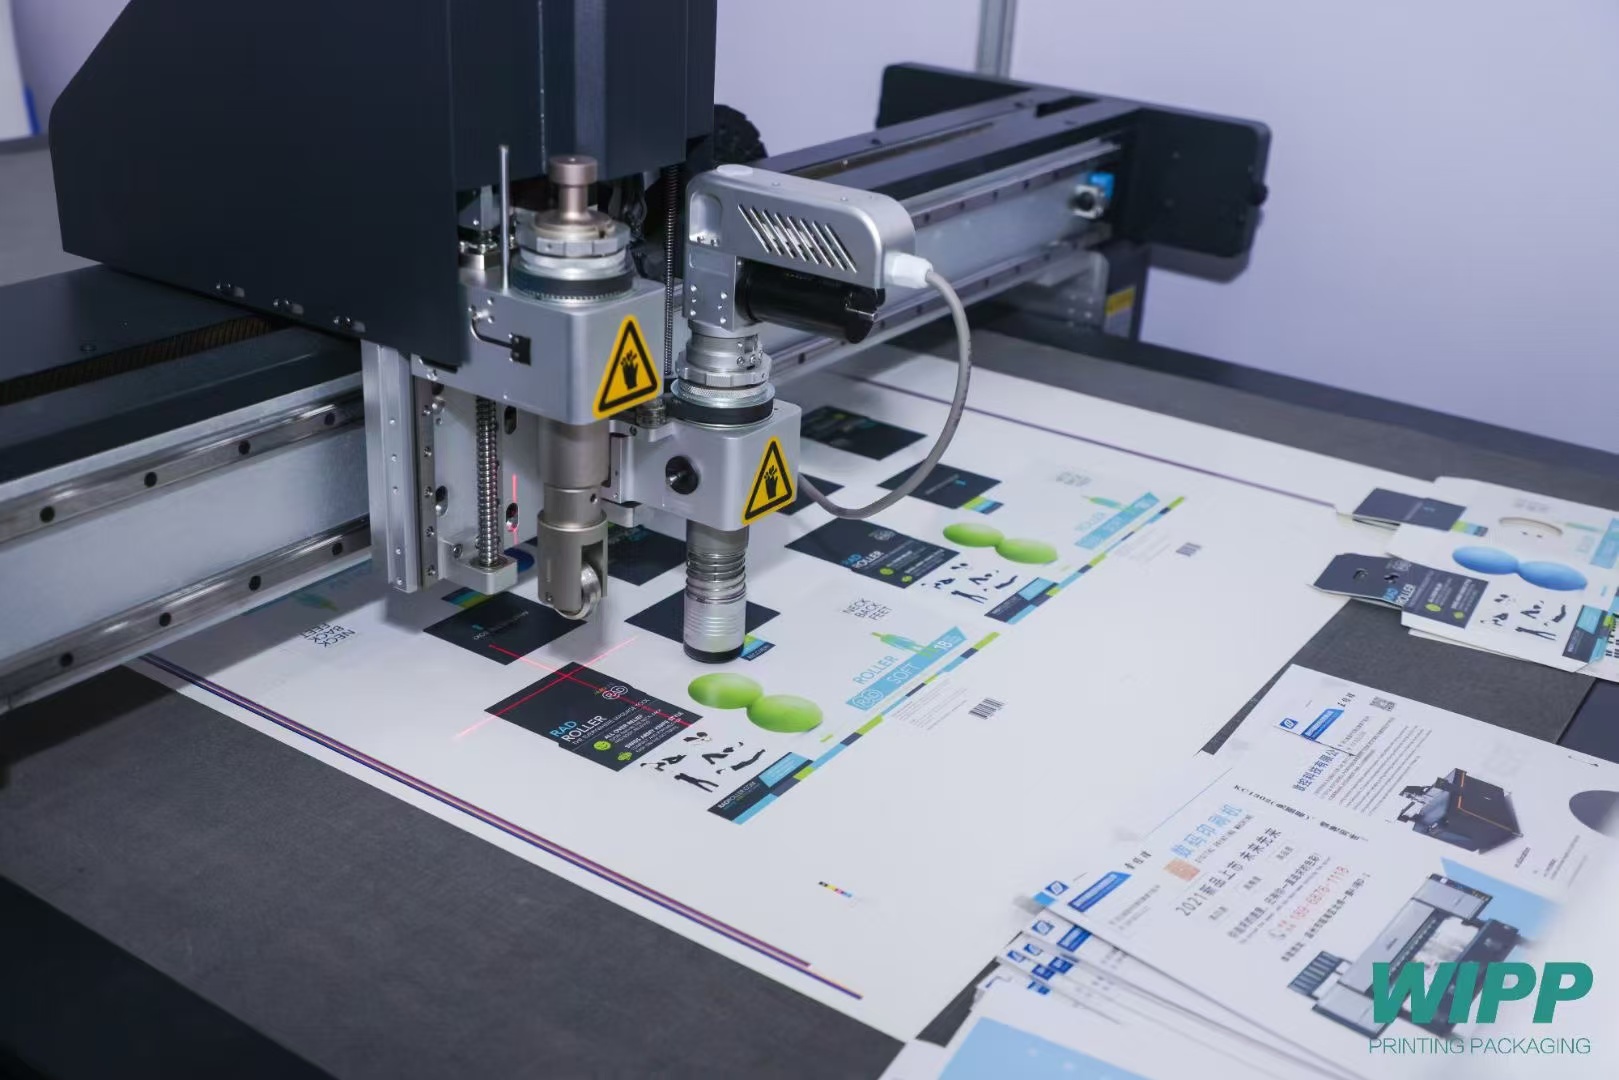
数字印刷已经将包装的最小起订量压缩至 50–100 件的量级。品牌方可以在一个工作日内完成设计、下单,并获得一批带有序列化 QR 码、门店专属促销图案、甚至个性化收件人姓名的定制包装盒。
然而,绝大多数包装工厂的后道工序仍然依赖钢模模切。一套新模具的交期是 4–6 周,成本在 3,000–8,000 美元之间,只有订单量达到万级以上才能被摊销。这套成本模型在一个"一单一个柜"的时代运转良好,但在一个"下周二要 100 个盒子"的市场中彻底失效。
这不是某个工厂的设备老化问题。这是一个生产系统的结构性断裂:前端已经数字化,后端仍然机械固化。本文试图论证:无模切割不是一种更便宜的切割方式,而是在短单经济与 PPWR 合规压力双重驱动下,包装后道必须完成的制造范式转换。
第一章:钢模系统的内在约束
钢模的技术本质:物理锁定的工艺资产
钢模模切的本质是将"结构信息"物化为"物理工具"。一个盒型的展开图、压痕线、半切线、透气孔位置,一旦被雕刻进钢模,就不可逆地被锁定在一套金属工具中。
这意味着每一次结构变更——哪怕只是将一个插舌宽度从 12mm 改为 10mm——都需要重新制作一套完整的模具。在工程经济学中,这种模式被称为工艺资产固化:
- 工具资产 ≠ 数据资产
- 换款成本 ≠ 边际成本,而是固定成本的重复投入
- 系统柔性被模具库存的物理规模所限制
钢模的成本函数:只在批量足够大时成立
钢模的经济性建立在这样一个数学假设之上:单款产品的批量足够大,使得模具摊销成本可以被忽略。
当一款包装的年产量在 50,000 件以上时,3,000 美元的模具分摊到每件产品上仅为 0.06 美元,这在成本结构中是可以接受的。但当批量降至 500 件时,模具分摊成本飙升至每件 6 美元——对于一个可能售价仅为 2–3 美元的纸盒而言,这构成了不可逆转的经济亏损。
这就是短单包装的根本困境:不是没有订单,而是现有工具系统使小批量订单在经济上不可行。
钢模的时间成本:被隐藏的系统停滞
除了直接的模具费用,钢模系统还产生了一种往往被忽视的隐性成本:等待时间。
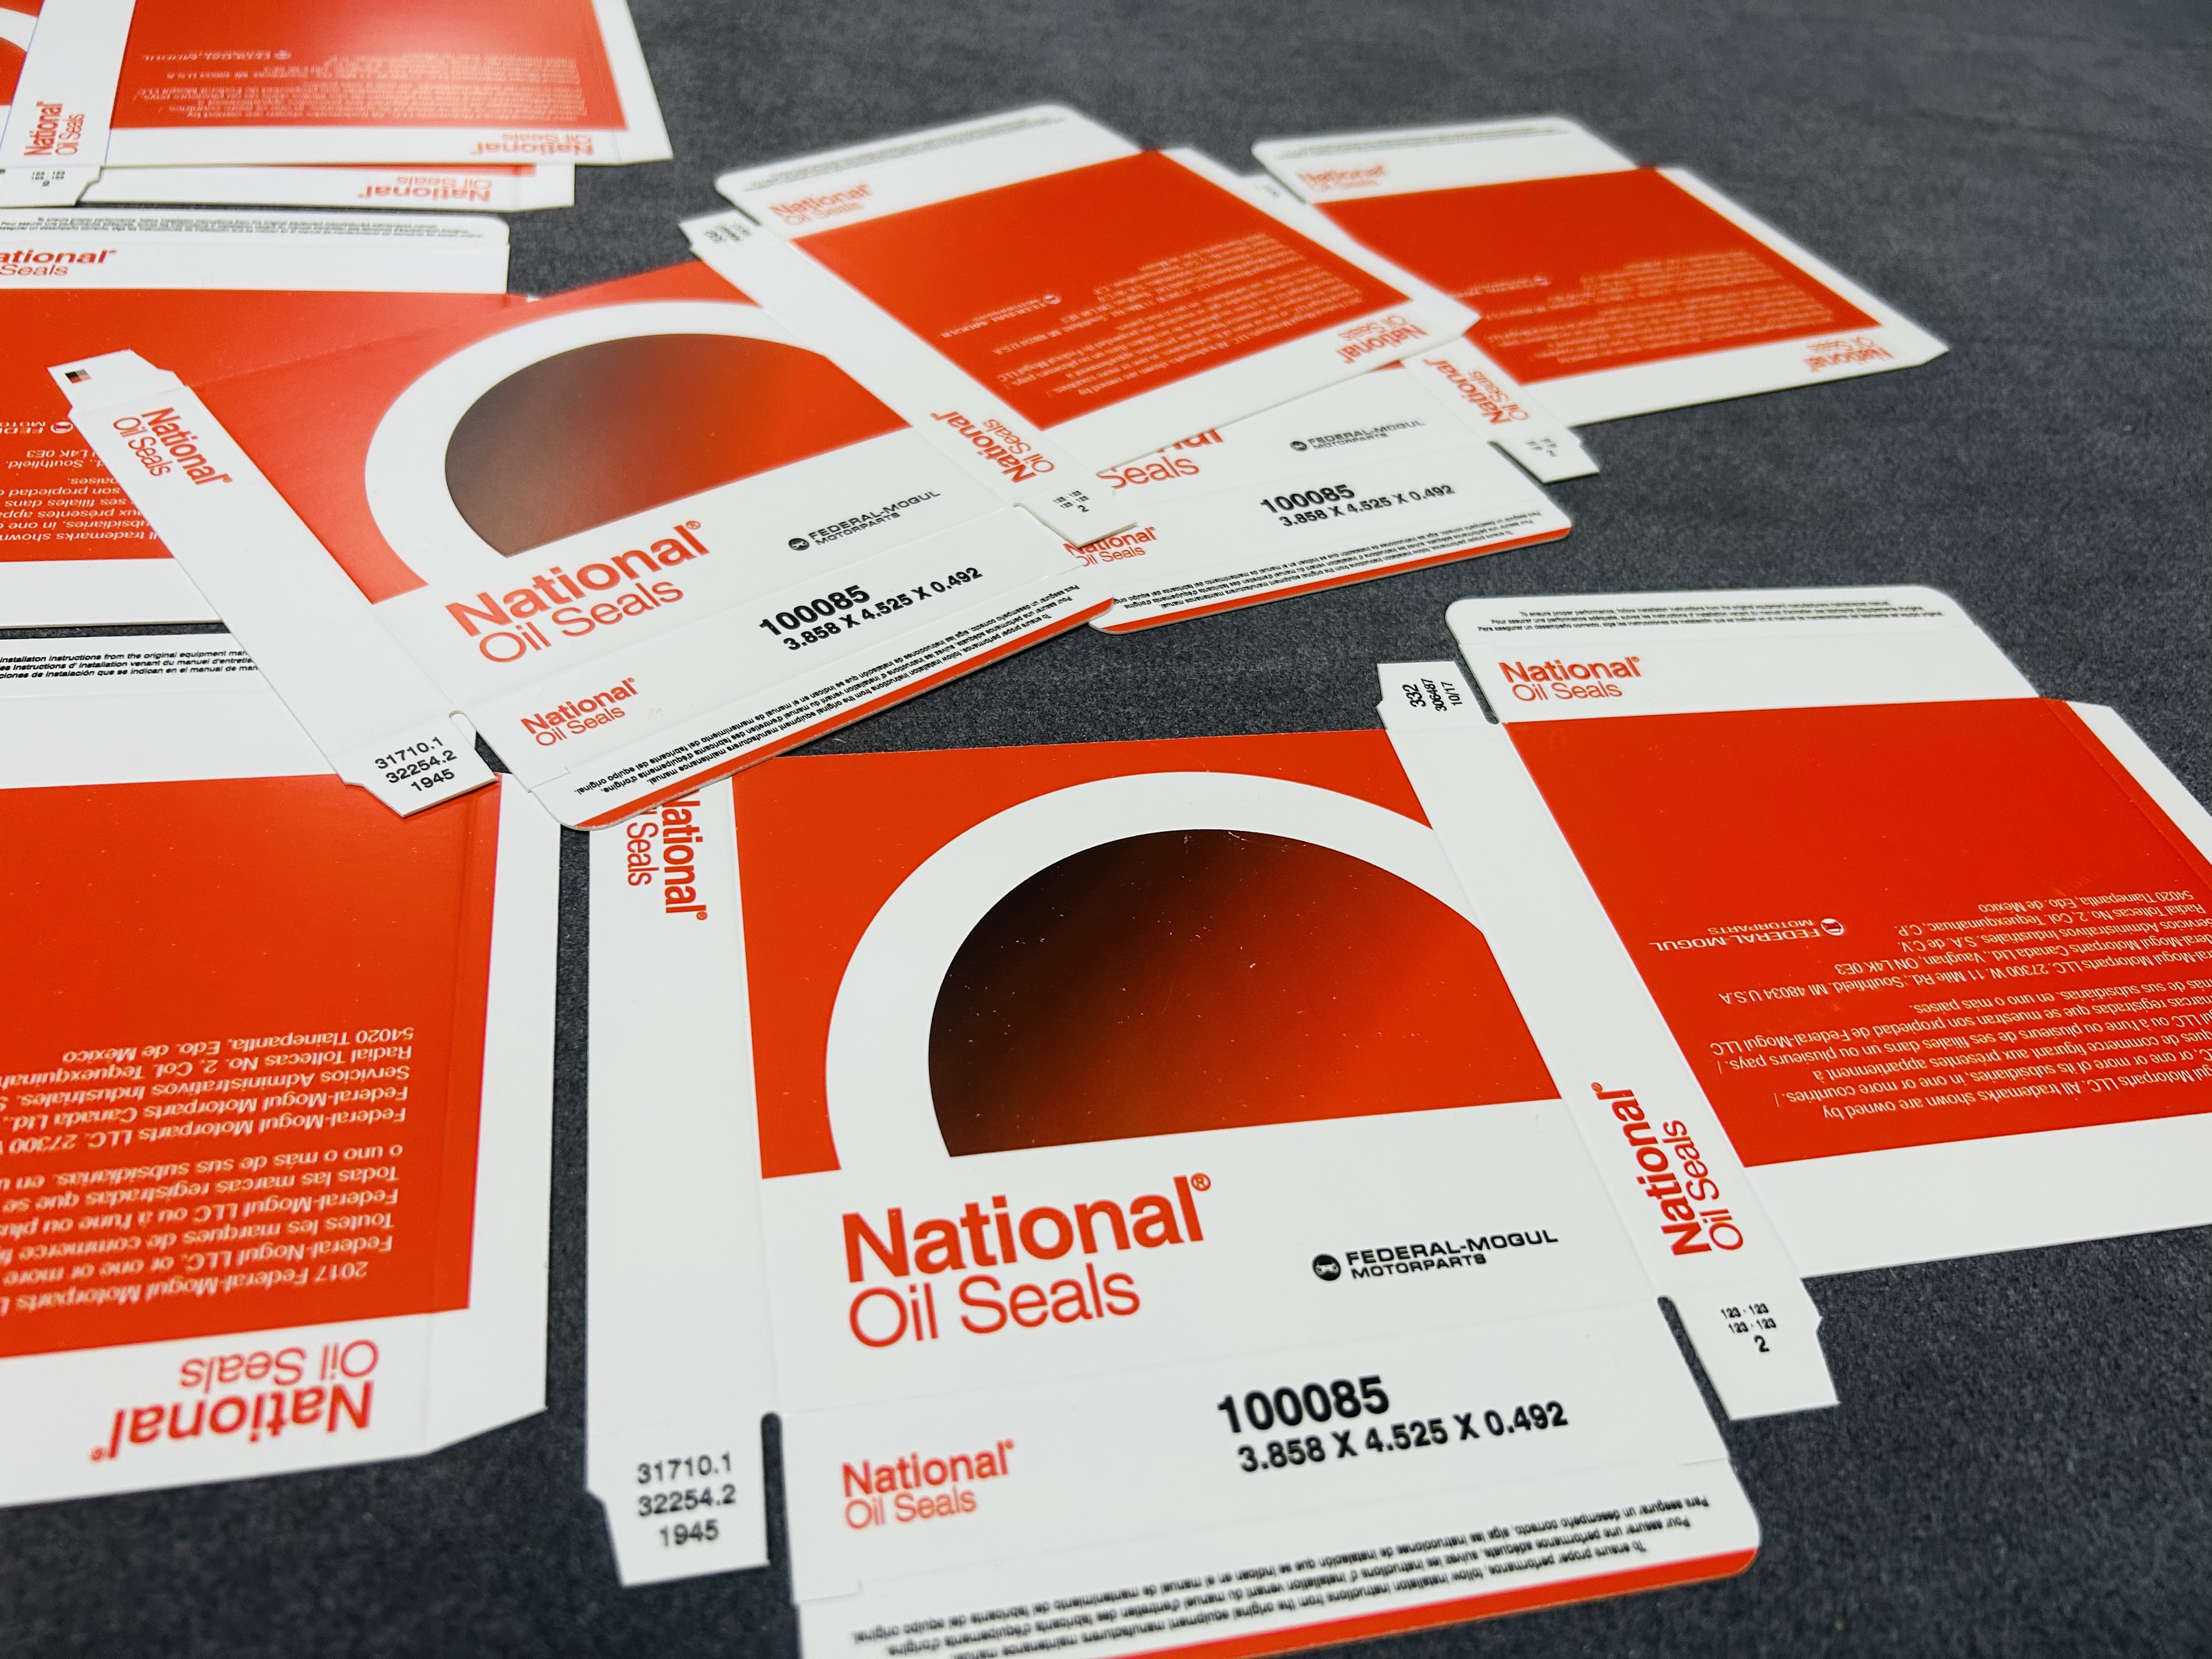
从设计确认到模具到厂,典型的周期是 4–6 周。在这段时间里,订单不能生产,设备处于闲置或低效状态,客户的耐心在流失。对于季节性产品、促销活动、新品测试这类有时间窗口的订单,4–6 周的模具等待期往往意味着整个商业机会的丧失。
因此,许多包装厂的选择不是"接小单然后亏钱",而是"不接小单"。这个选择保全了短期利润,但放弃了与新一代品牌客户建立合作关系的机会——而这些客户,恰恰代表着包装行业未来的增量市场。
第二章:PPWR 的结构性冲击
PPWR 的技术内涵:从一次性设计到持续迭代
欧盟包装与包装废弃物法规(PPWR,Regulation EU 2025/40)将于 2026 年 8 月 12 日起分阶段实施。这项法规不仅是环保政策,更在根本上改变了包装的工程定义。
PPWR 的核心要求包括:
- 所有上市包装必须可回收,优先采用单材料设计
- 包装空隙率须控制在合理范围内
- 再生材料含量须达到规定比例
- PFAS 及其他有害物质的使用受到严格限制
这些要求的直接后果是:包装不再是"设计一次、生产三年"的固定资产,而是需要持续迭代的版本化产品。
合规迭代与钢模系统的根本矛盾
在 PPWR 框架下,一个典型包装的生命周期可能是这样的:
- 第一季度:初始设计,使用某种复合材料
- 第二季度:合规审查发现复合材料不符合单材料要求,需改为单一聚丙烯结构
- 第三季度:客户反馈认为结构强度不足,需增加加强筋
- 第四季度:零售商要求增加回收标识和拆解指引
每一次结构变更,在钢模系统中都意味着一套新模具。而在无模切割系统中,只是一次 DXF 文件的修改。
PPWR 让包装从"固定资产"变成了"版本化产品"。而版本化产品不能被版本化的工具去生产——系统会崩溃。
物料层的合规挑战
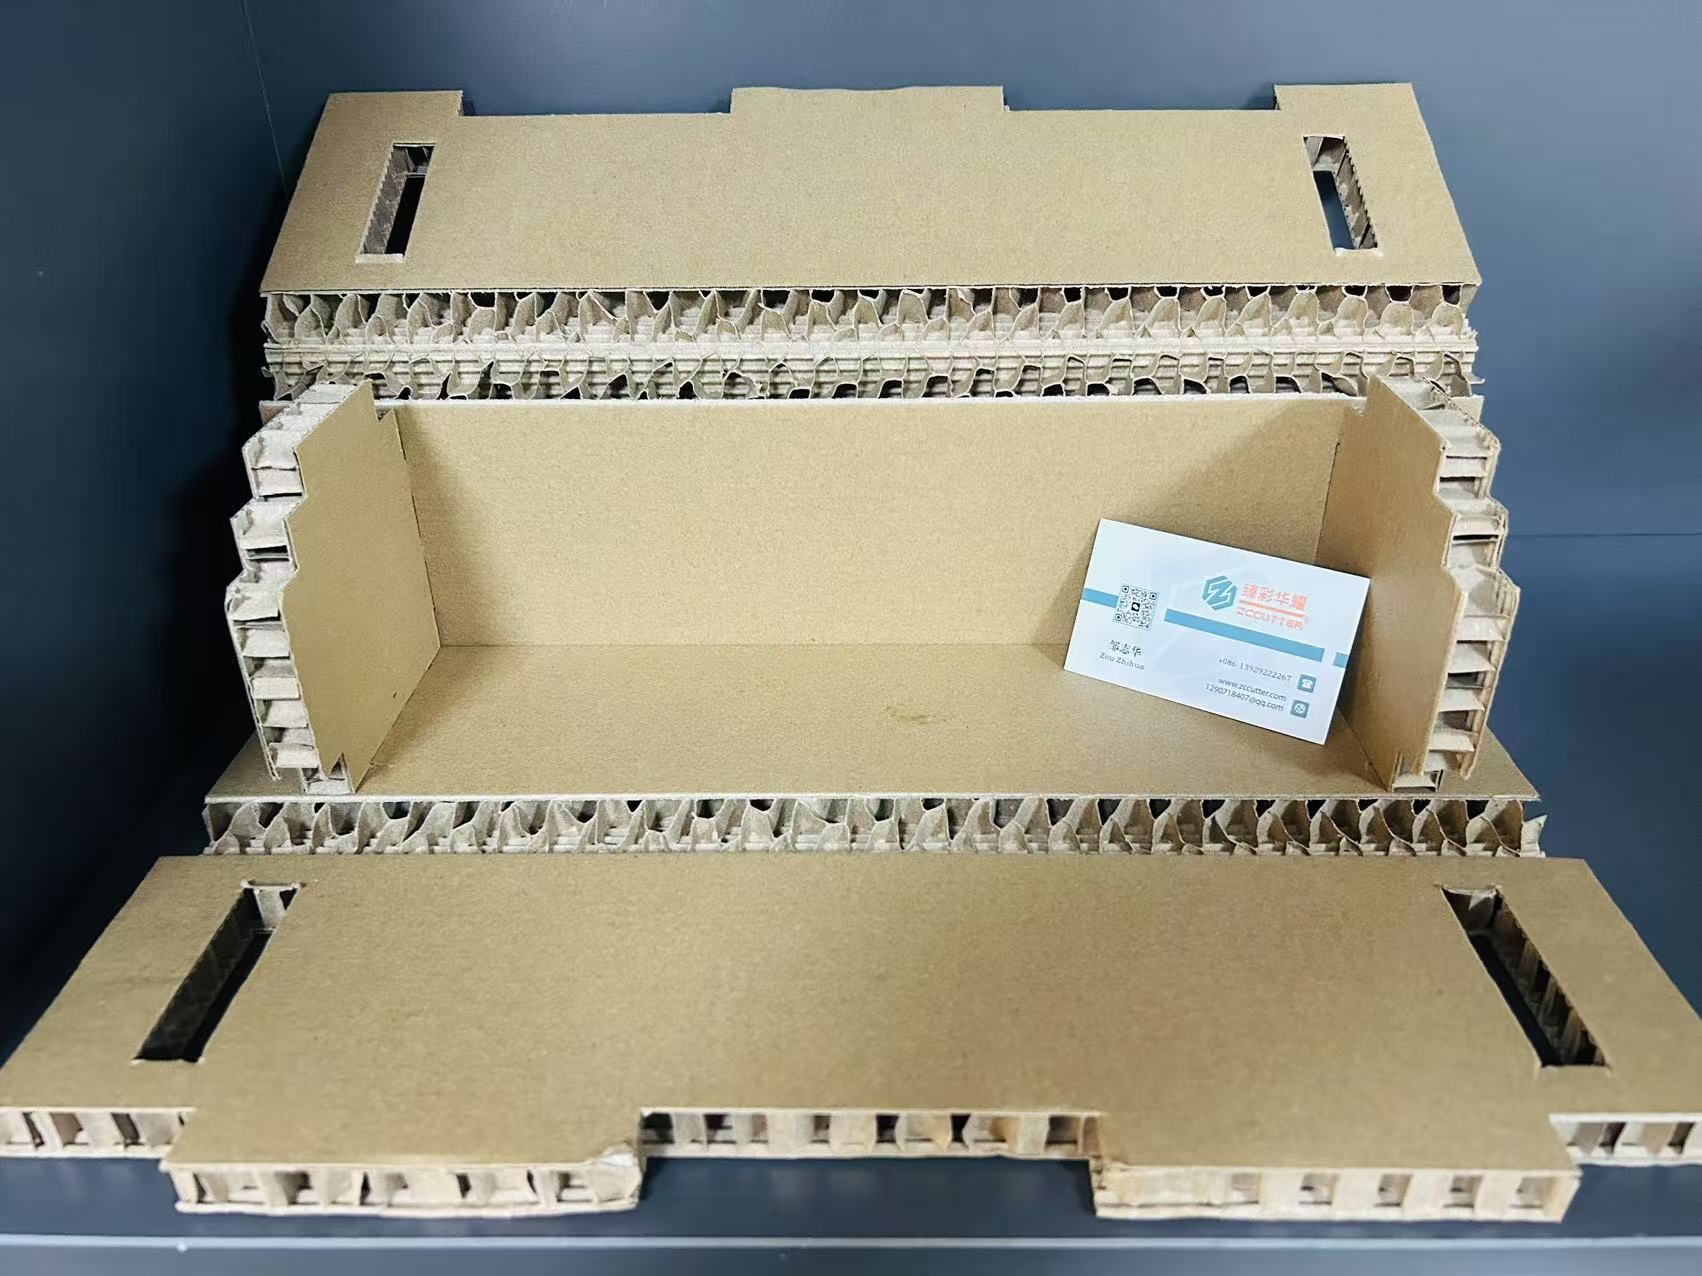
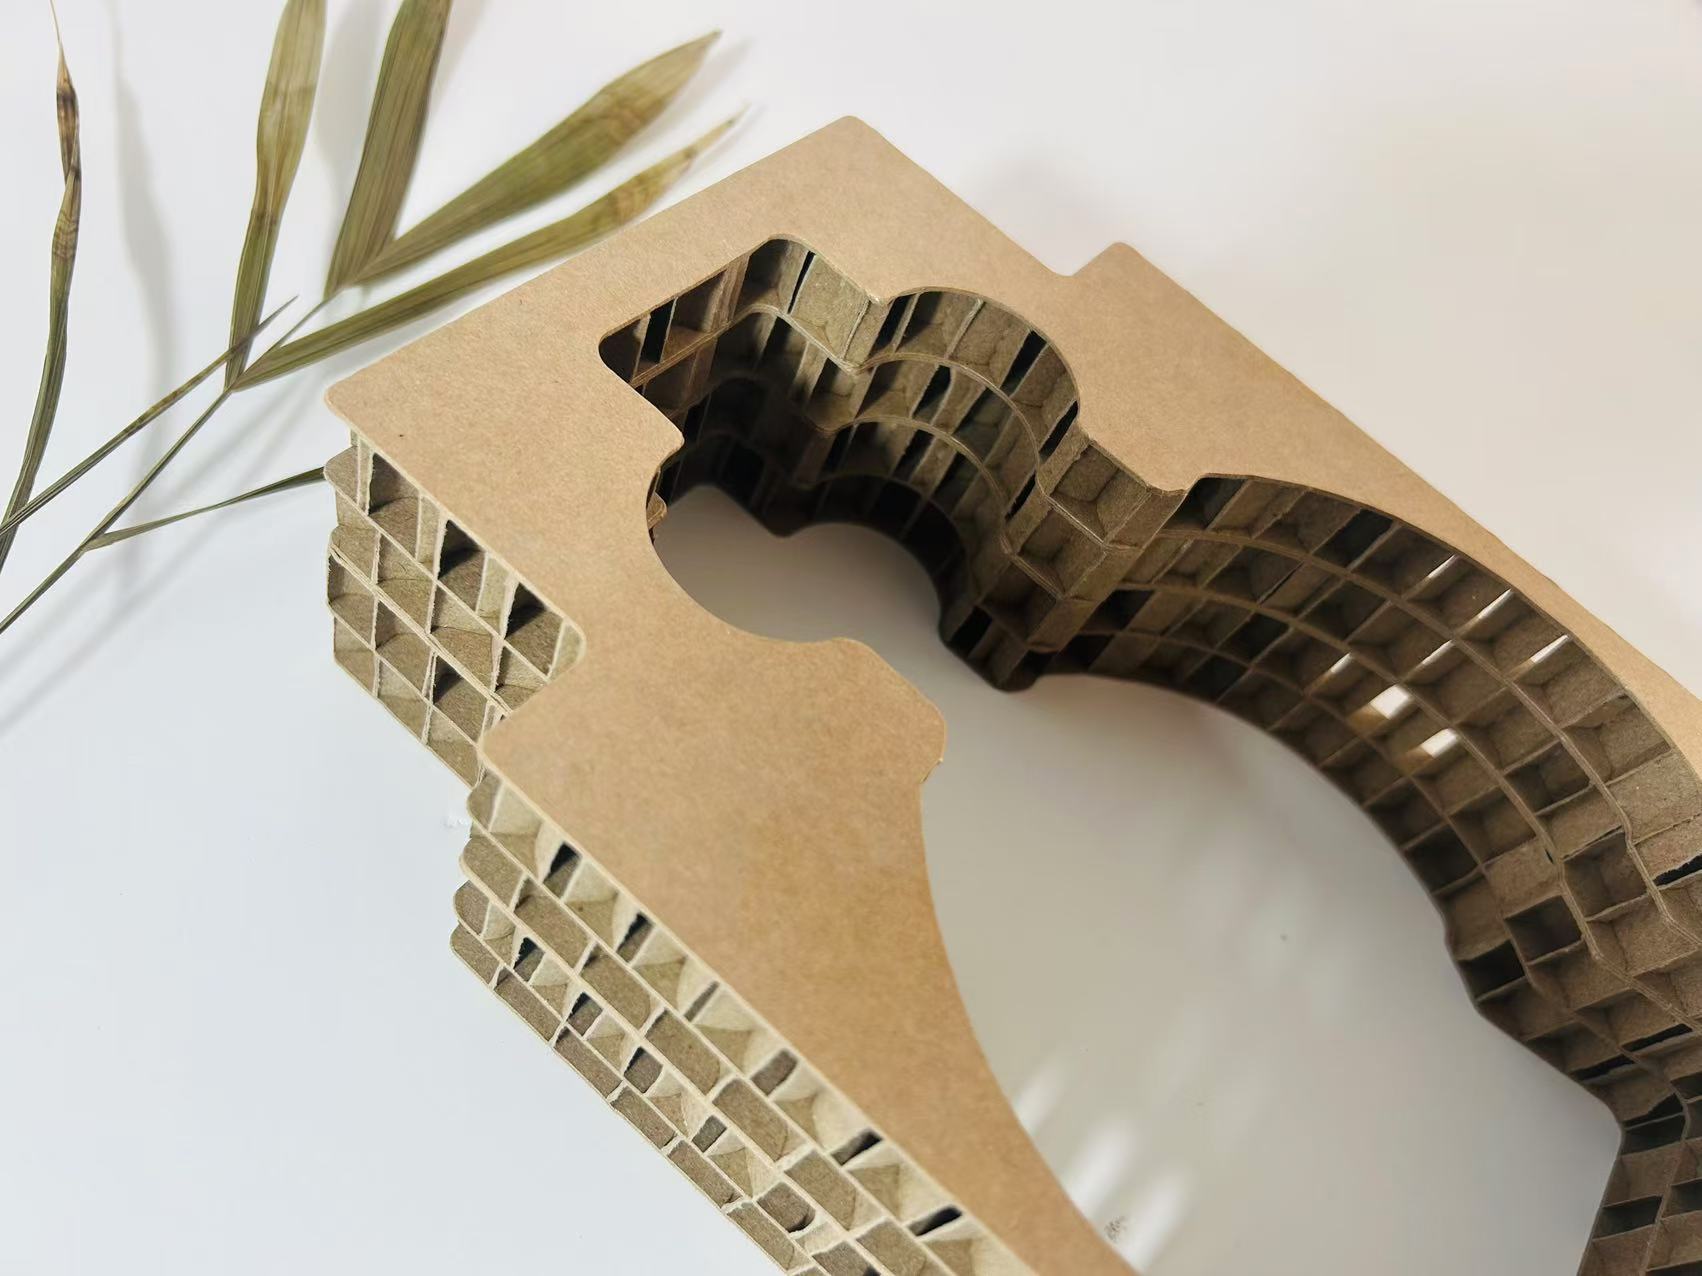
值得注意的是,PPWR 的影响不仅局限于包装的外壳(纸盒/瓦楞箱),还延伸到包装内部的物料层——即 EVA 内托、瓦楞隔板、泡沫缓冲件、单材料替代缓冲结构。
这些物料层组件往往是包装中最容易被忽视的部分,但它们在合规方面面临独特的挑战:
- 多层复合材料(如 EVA+PE 薄膜)难以分离回收
- 泡沫缓冲件(EPS/EPE)在许多地区的回收基础设施中不被接受
- 定制化内托需要频繁修改以适应产品形状的变化
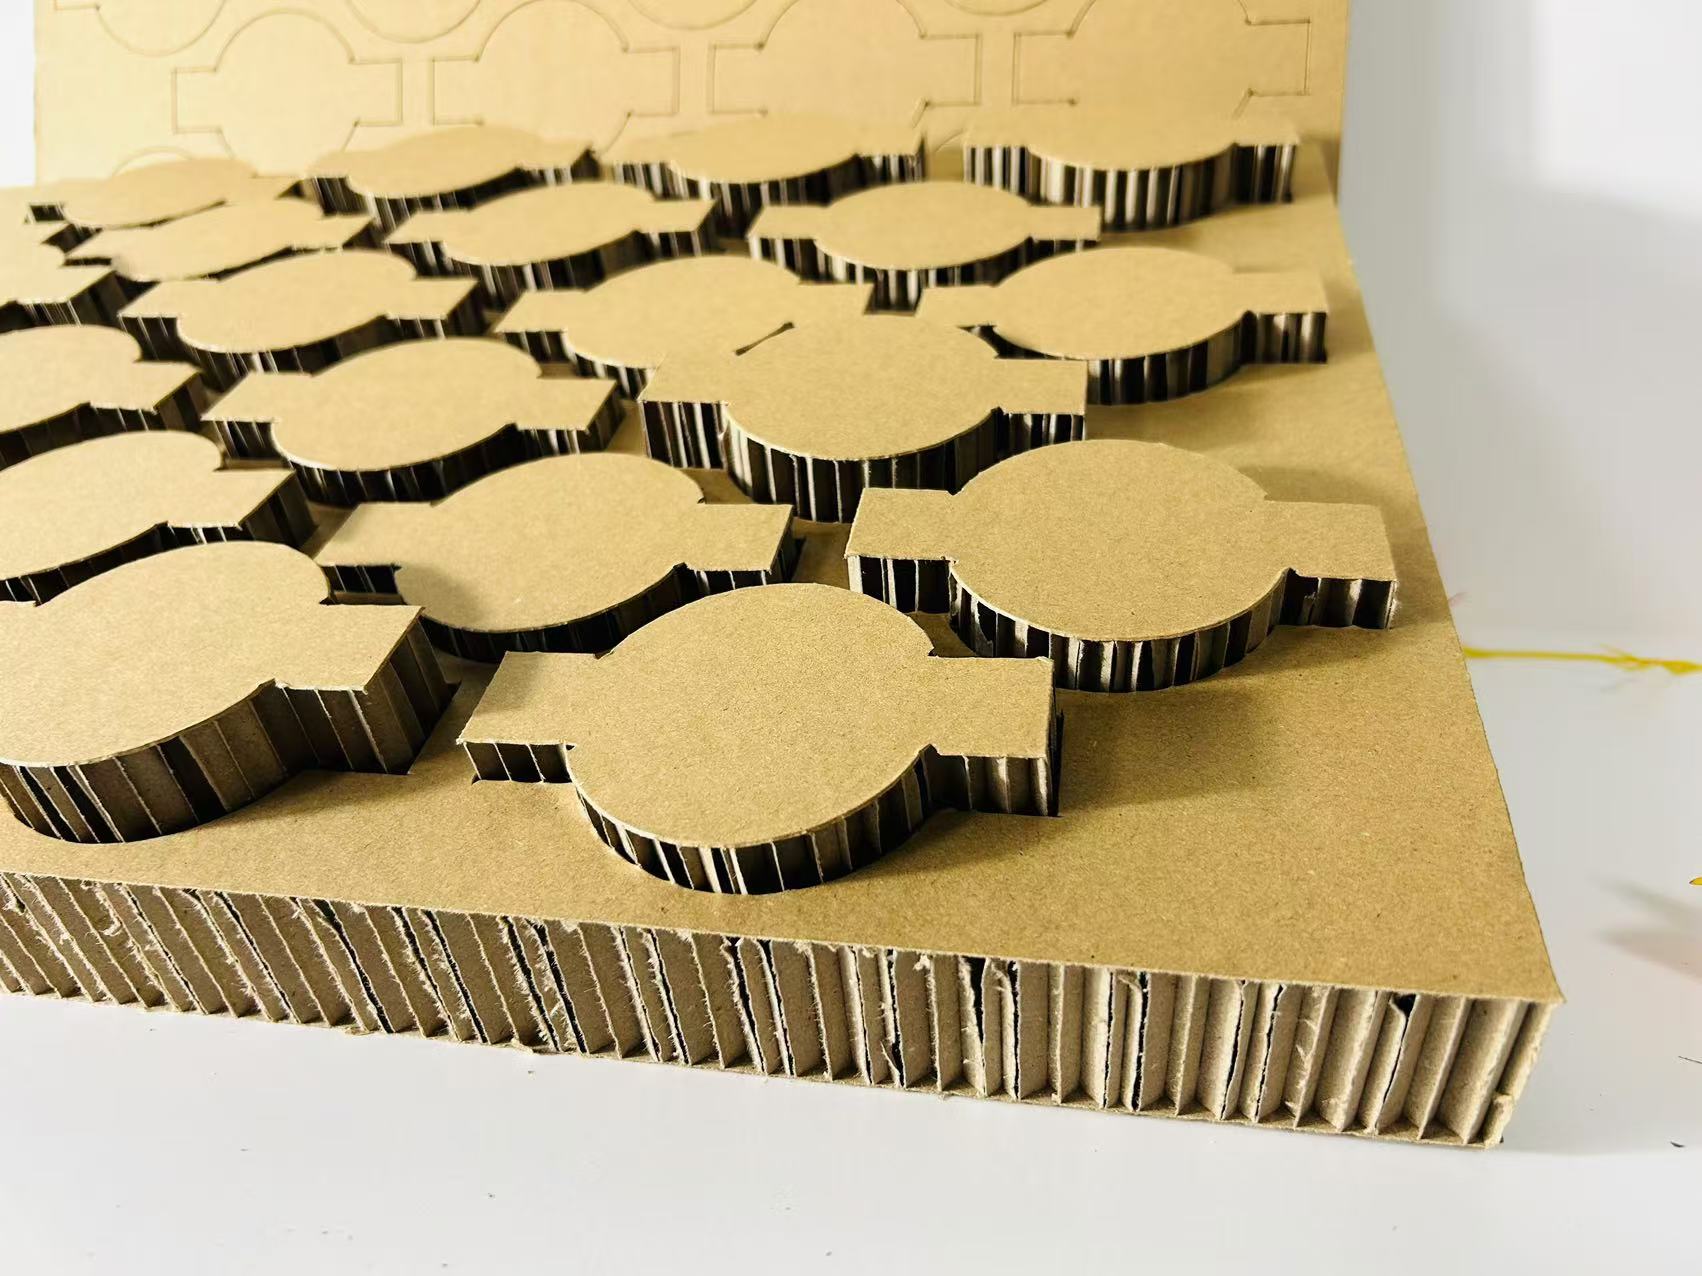
传统上,这些物料层组件要么依赖手工切割(质量不稳定、效率低下),要么外包给专门的模切厂(交期长、沟通成本高)。无模切割为这些组件提供了第三种解决方案:在工厂内部,以数字化的方式,即时完成物料层切割。
第三章:无模切割的技术本质——后道解耦层
什么是"后道解耦层"
解耦(decoupling)是系统工程中的一个核心概念:当一个系统中的两个模块之间的依赖关系过于紧密时,通过引入一个中间层来降低耦合度,从而提高系统的整体灵活性。
在包装生产中,前端(印刷)和后端(模切)之间存在着这样一种紧密耦合:印刷决定了图案和颜色,模切决定了结构和形状。当两者都依赖物理工具(印版和钢模)时,任何一端的变更都会导致另一端的工具重置。
无模切割的技术本质,就是在印刷和成型之间插入一个后道解耦层:将"结构工艺"从物理模具中抽离,沉淀为可复用的数据资产,使结构变更不再依赖工具重置。
无模切割的三个技术属性
工艺参数化
在钢模系统中,切透深度、压痕力度、V 槽角度、半切余量等参数是由模具的物理几何决定的。改变这些参数意味着重新制作模具。
在无模切割系统中,所有这些参数都被转化为数字变量:刀片伸出量、加速度曲线、补偿系数、路径顺序。参数被存储在工艺数据库中,可以随时调用、修改、优化,而不需要更换任何物理部件。
ZCCUTTER 的 AI1500 工艺库存储了超过 1,500 种材料的切割参数,涵盖了从 0.2mm 卡纸到 150mm 厚瓦楞的广泛范围。这套工艺库的本质,是将过去十八年的车间试切数据转化为可调用的工程经验。
形变可补偿
柔性材料(瓦楞纸板、EVA 泡棉、蜂窝板、复合材料)在切割过程中会发生形变:拉伸、回弹、翘曲、克重漂移。这些形变会导致切割位置的偏移和精度的下降。
无模切割系统通过以下机制对这些形变进行实时补偿:
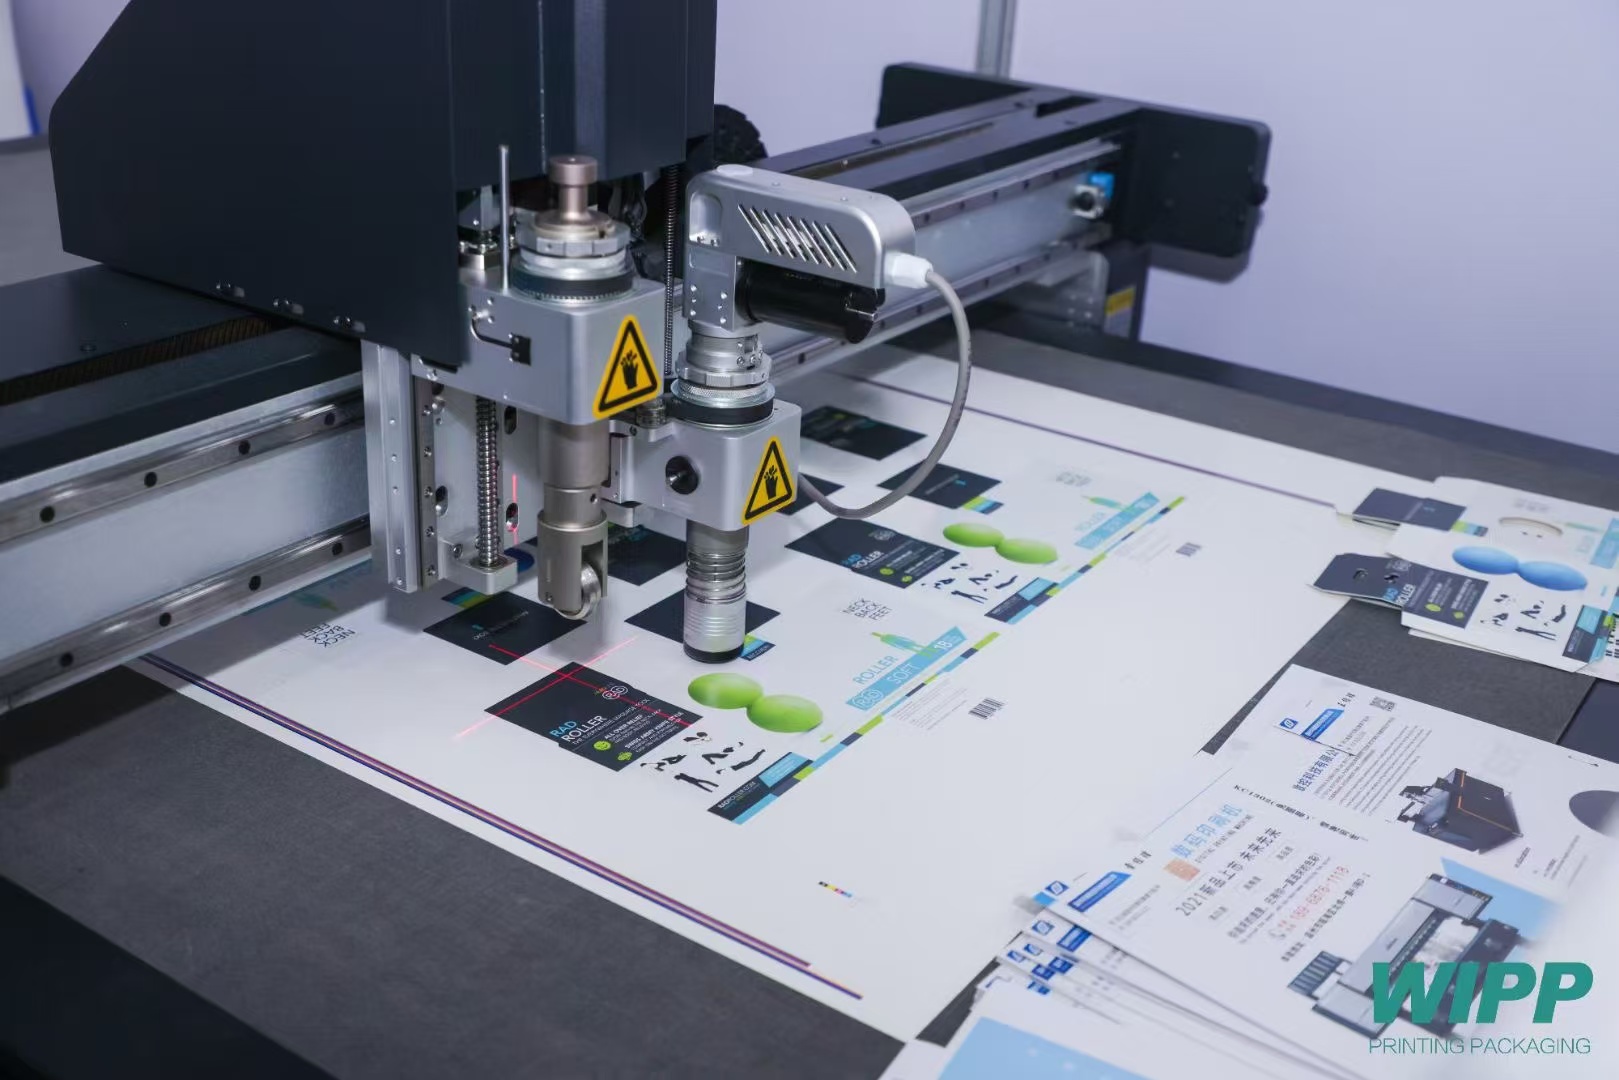
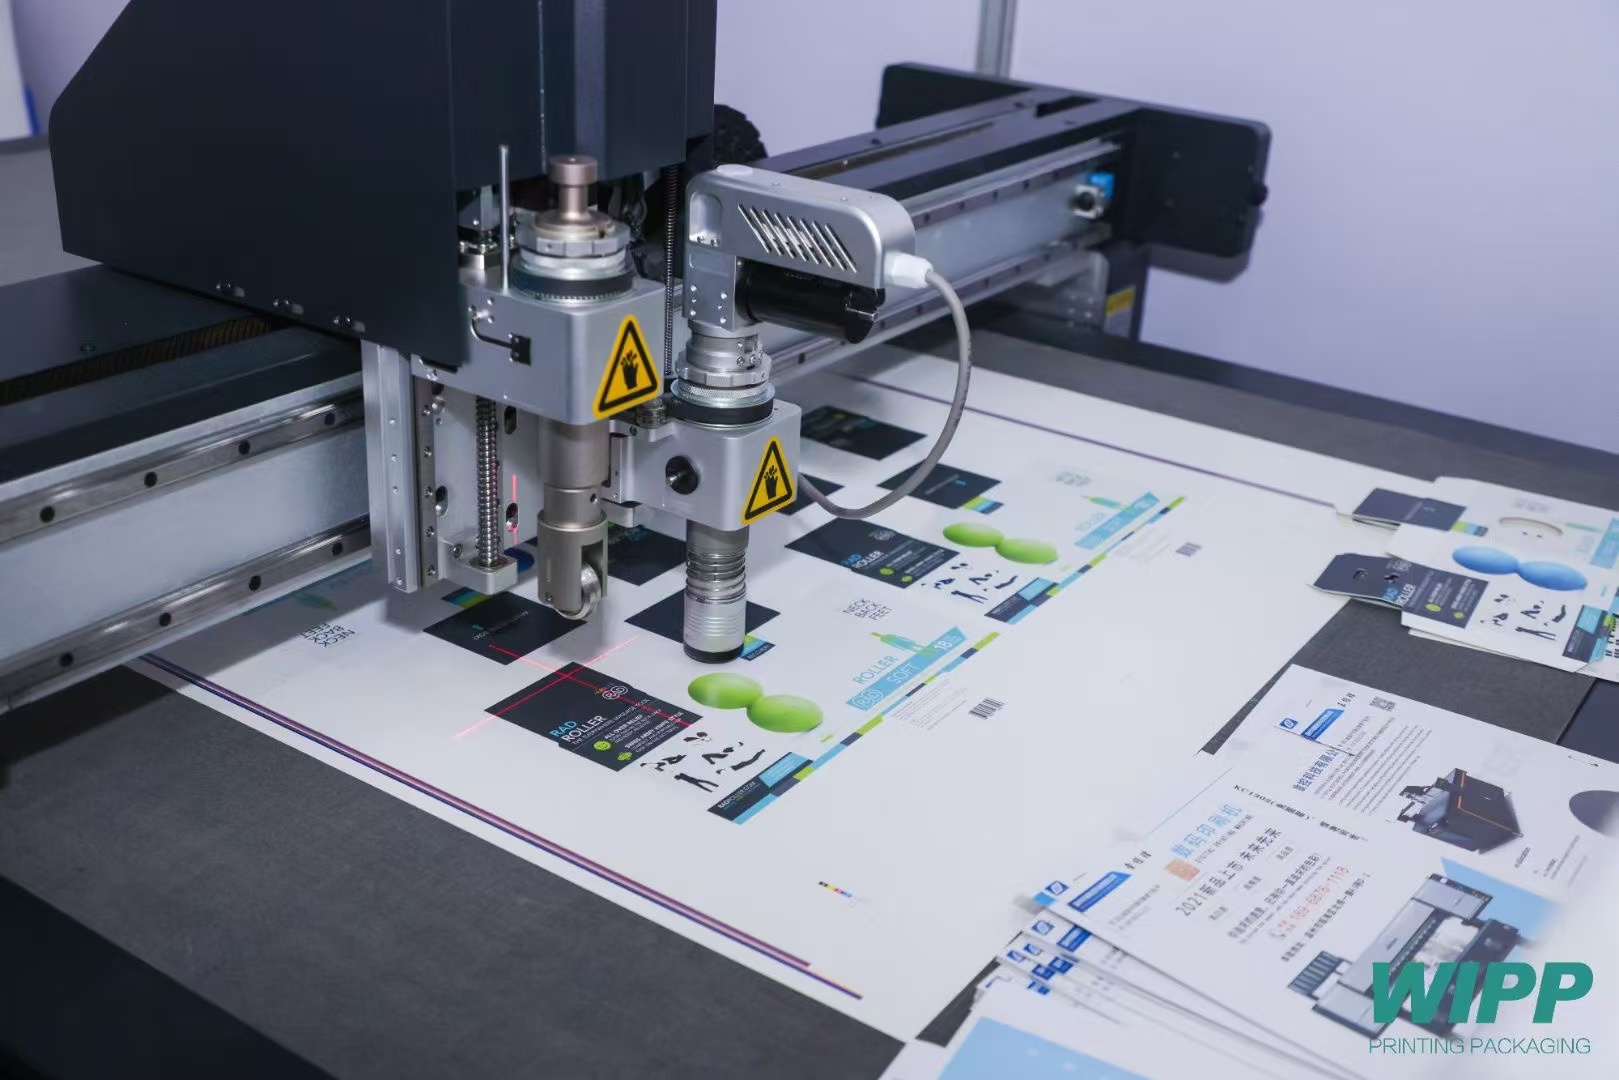
- 2000 万像素四点 CCD 视觉定位:识别材料上的定位标记,计算实际位置与理论位置的偏差
- 双闭环 Z 轴控深系统:实时监测刀尖与材料表面的接触状态,动态调整切割深度
- 多分区负压吸附:根据材料类型和形状,动态调整吸附区域的真空度,确保材料在整个切割过程中的稳定性
这套补偿机制的工程实质是:对"材料扰动"进行实时误差流补偿——这与柔性电子制造中的卷对卷(R2R)实时补偿在控制论上是同构的。
生产可重组
在钢模系统中,换款是一个物理操作:拆卸旧模具、安装新模具、调整压力、试切验证。这个过程通常需要 30–60 分钟,并且需要熟练的技术工人。
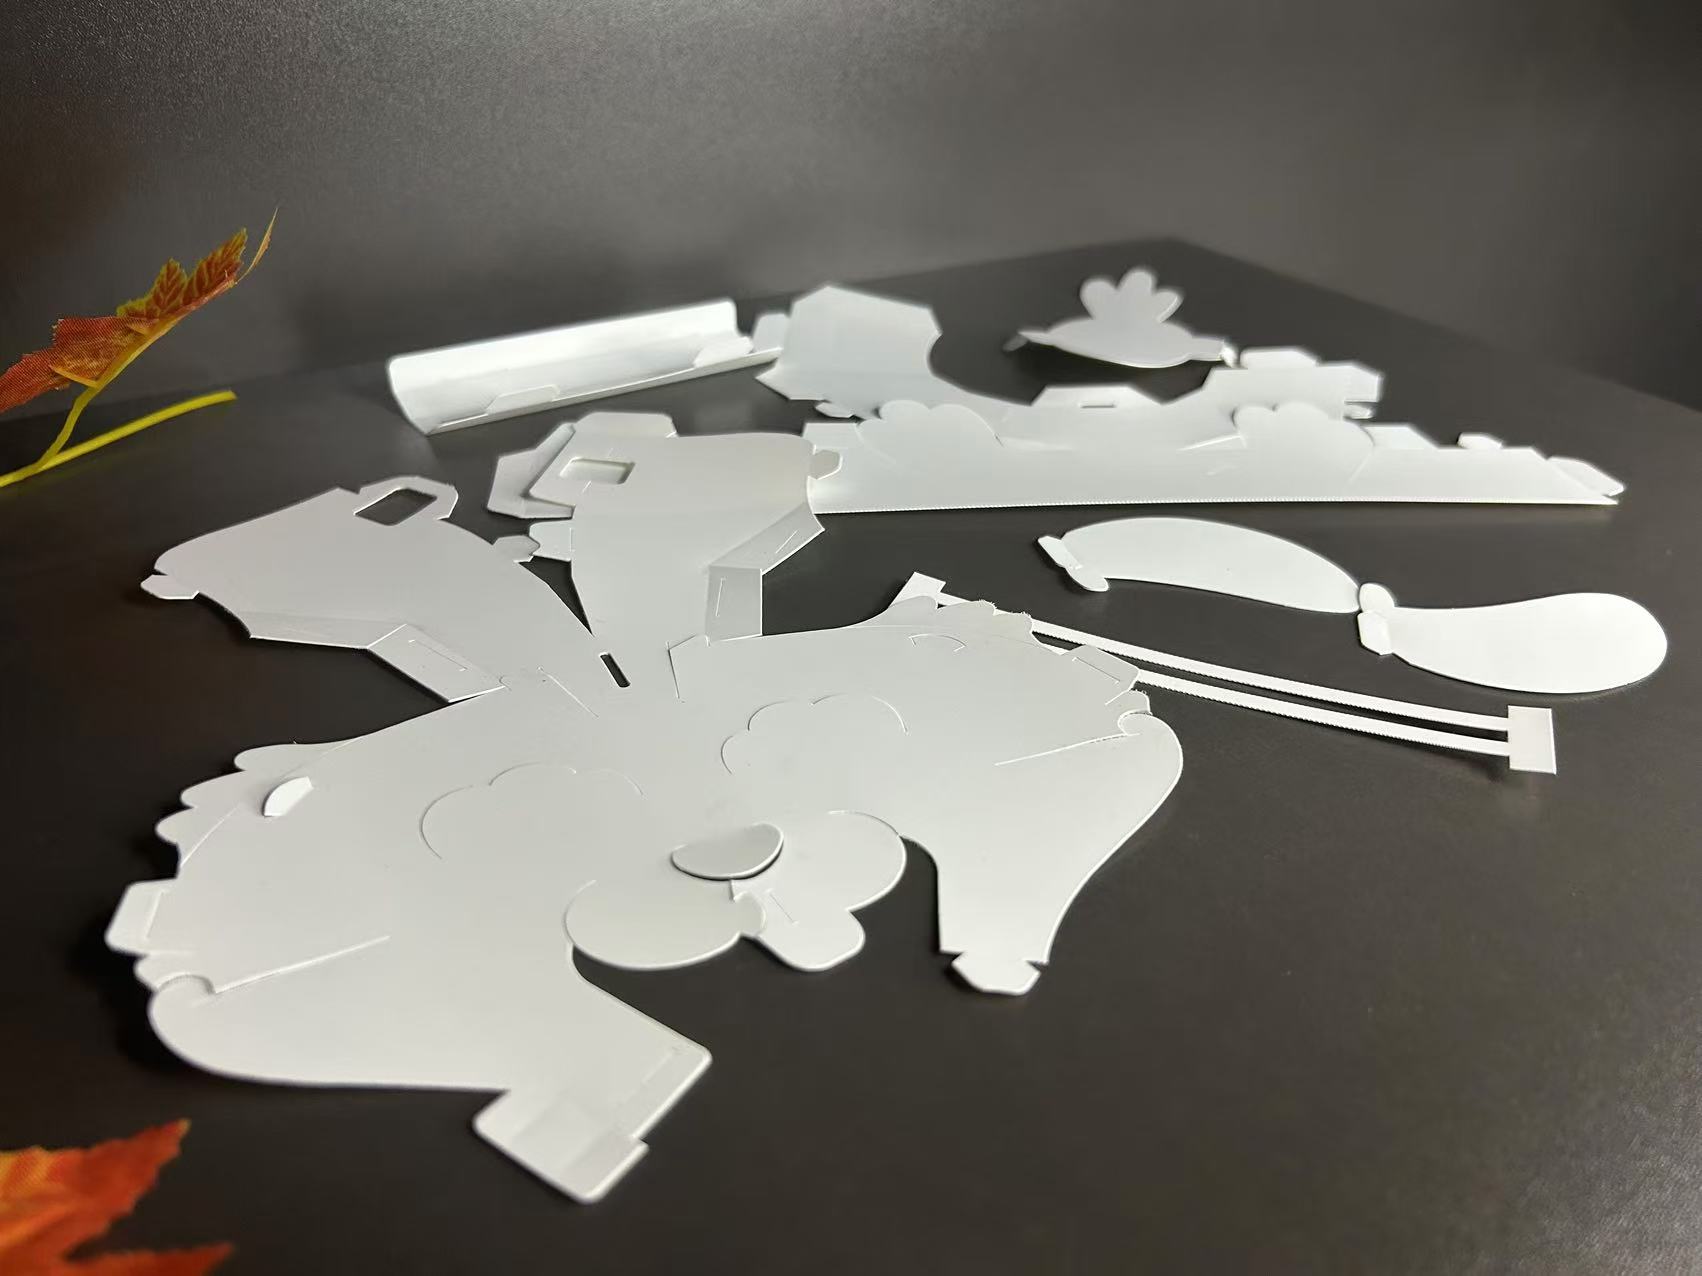
在无模切割系统中,换款是一个数据操作:选择文件、点击开始。设备从"专用工具机"变成了"通用执行终端"。
这使得包装厂可以实现真正的混流生产:在同一条生产线上,连续加工不同的 SKU,而无需停机换模。这对于 SKU 数量快速增长、单款批量持续缩小的短单包装场景来说,是至关重要的能力。
无模切割与柔性制造系统的理论关联
柔性制造系统(Flexible Manufacturing System, FMS)是 1980 年代以来制造业的核心概念之一。一个 FMS 需要具备四种基本柔性:
| 柔性类型 | 定义 | 钢模系统 | 无模系统 |
|---|---|---|---|
| 机器柔性 | 切换不同工序的能力 | 低(需换模) | 高(改文件即可) |
| 工艺柔性 | 处理不同材料/结构的能力 | 中(受模具限制) | 高(参数化) |
| 产品柔性 | 快速推出新产品的能力 | 低(等模 4-6 周) | 高(分钟级出样) |
| 批量柔性 | 经济地处理不同批量的能力 | 低(小批亏损) | 高(零工具边际成本) |
从 FMS 的理论视角来看,无模切割是包装后道领域实现全面柔性的必要条件。没有它,前端印刷的数字化成果将被后道工序的机械刚性所抵消。
第四章:物料层——被忽视的数字化盲区
包装的四个功能层
任何一个完整的包装都可以分解为四个功能层:
| 层级 | 功能 | 典型案例 | 当前数字化程度 |
|---|---|---|---|
| 信息层 | 传达品牌信息和使用说明 | 印刷图案、文字、条形码 | 高(数字印刷) |
| 结构层 | 形成包装的物理外形 | 纸盒、瓦楞箱 | 中(部分数字模切) |
| 防护层 | 保护产品免受冲击和振动 | 内托、隔板、缓冲件 | 低(手工/外包) |
| 密封层 | 防止污染和泄漏 | 密封垫、封口膜 | 低(专用设备) |
目前,行业的大部分数字化努力集中在信息层(数字印刷)和结构层(数字模切纸盒)。但防护层——也就是本文所称的"物料层"——仍然是数字化程度最低的区域。
物料层的三个特征
物料层之所以成为数字化的盲区,是因为它具有三个区别于其他层级的特征:
特征一:非标准化
与纸盒和瓦楞箱不同,物料层的组件几乎没有标准尺寸。每一个内托都是根据特定产品的形状定制的,每一块隔板都需要根据箱内空间精确裁切。这意味着物料层的 SKU 数量远远超过包装外壳的 SKU 数量。
特征二:材料跨度大
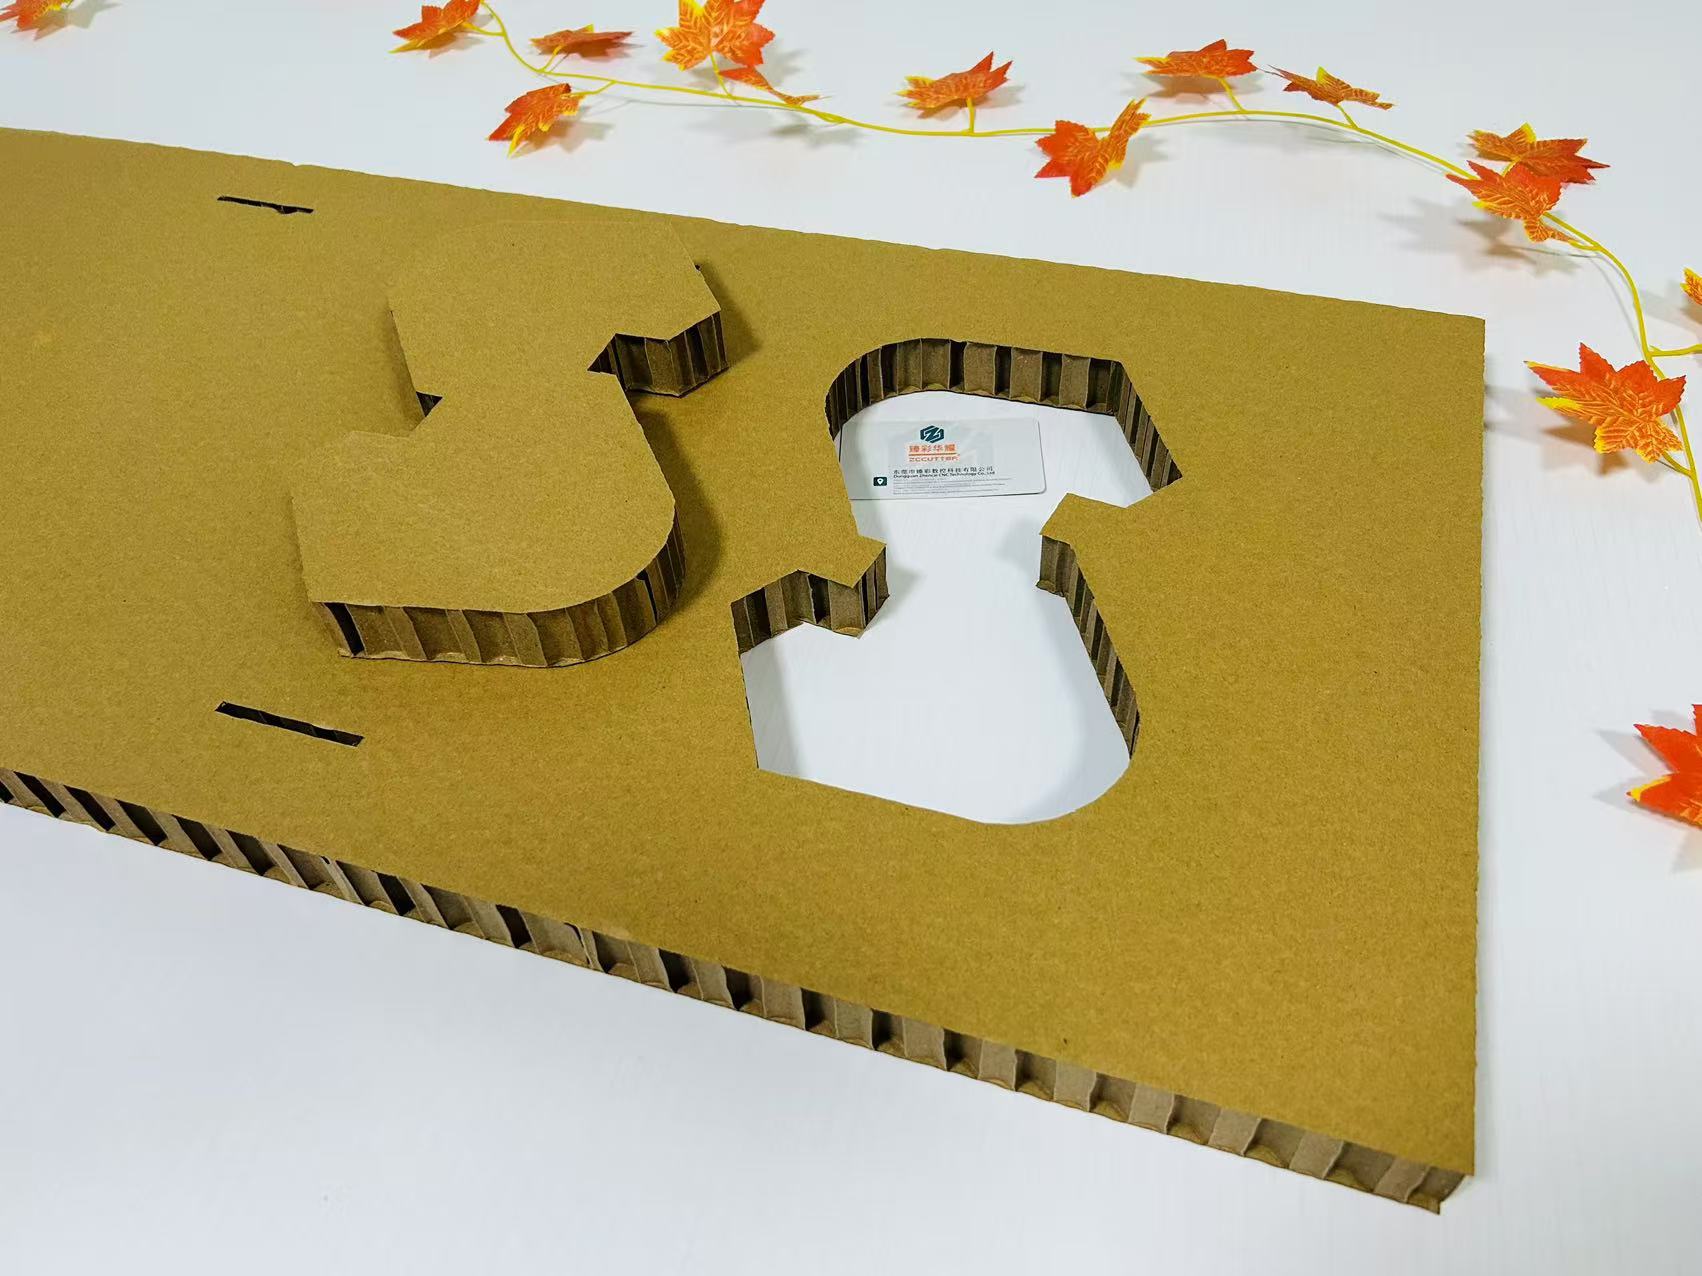
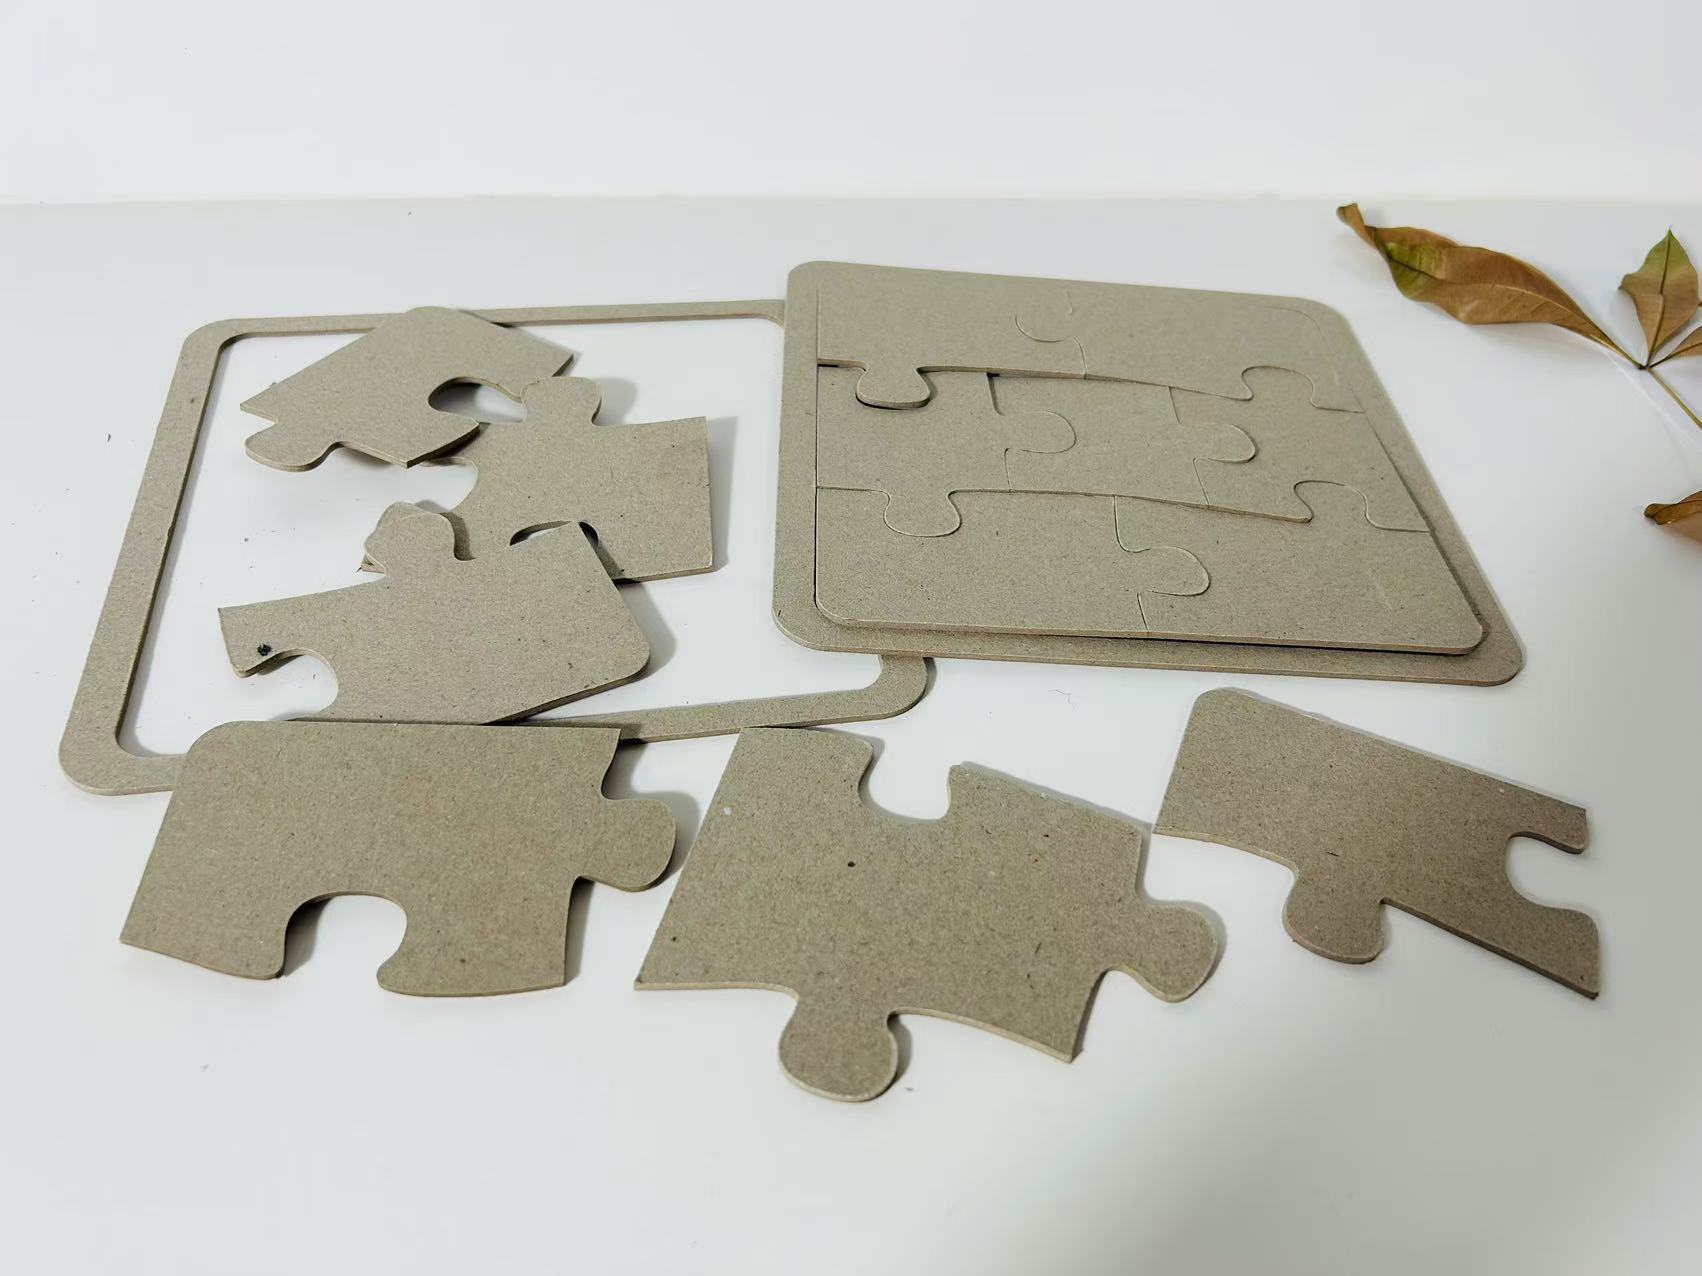
物料层涉及的材料范围极其广泛:从 0.5mm 的薄卡纸到 150mm 的厚瓦楞,从柔软的 EVA 泡棉到坚硬的蜂窝板,从单层聚乙烯膜到多层复合材料。没有任何一种单一的模切工具能够覆盖如此广泛的材料范围。
特征三:结构变更频率高
品牌方更改产品形状、尺寸、配置的频率远高于更改包装外观的频率。一个电子产品可能在一年内经历三次硬件迭代,每次迭代都意味着内托需要重新设计。在钢模系统中,这意味着每年三套新模具的开支。
为什么物料层是 ZCCUTTER 的主战场
行业内的主流数字切割设备各有其明确的定位:
- Highcon:折叠纸盒的数字模切与压痕,材料厚度上限约 5mm
- Zünd:高端打样与多材切割,偏重精度而非量产效率
- Kongsberg:包装打样与短单生产,在瓦楞纸板领域有较强积累
这些设备都没有将"物料层"作为一个独立的品类来定义和占领。
ZCCUTTER 的差异化在于:它不是为某一类材料设计的切割机,而是为"物料层"这个品类设计的系统。
- ZCRA:精密打样,适用于薄料和结构验证
- ZCRB:双刀主力,兼顾打样与小批量产
- ZCRC:三刀重型,适用于瓦楞、蜂窝、厚板
- ZCRD:双梁宽幅,适用于物料层的量产级切割
这种产品架构的设计逻辑是:物料层的需求是多变的,因此设备必须具有高度的材料适应性;物料层的批量是小而碎的,因此设备必须具有零工具的换单能力;物料层的精度要求是严格的,因此设备必须具备视觉定位和闭环补偿的能力。
第五章:经济性重算——从模具成本到系统总拥有成本
传统成本模型的局限性
传统上,包装厂在评估后道工艺时,只考虑两类成本:
- 直接模具成本:每套模具的价格(3,000–8,000 美元)
- 单件模具分摊成本:模具价格 ÷ 订单批量
在这个模型中,只要订单批量足够大,模具成本就是可接受的。但这个模型忽略了以下几个重要因素:
- 模具库存成本:存放和管理大量模具的空间和人力成本
- 模具维护成本:定期检查和修复磨损模具的费用
- 换模停机成本:更换模具期间生产线停工造成的产能损失
- 机会成本:因模具交期过长而放弃的订单价值
系统总拥有成本模型
一个更全面的评估应当采用系统总拥有成本(Total Cost of Ownership, TCO)模型,将所有直接和间接成本纳入考量:
| 成本类别 | 钢模系统 | 无模数字系统 |
|---|---|---|
| 工具投资 | 每模 3,000–8,000 美元 | 0 |
| 工具库存 | 高(物理存储、管理、折旧) | 0(数据存储) |
| 换款成本 | 30–60 分钟停机 + 技术工人 | 分钟级,无额外人工 |
| 改版成本 | 每次重开模 | 改文件,免费 |
| 交期成本 | 4–6 周等待 | 分钟级出样 |
| 报废成本 | 试切损耗 + 模具误差 | 首件校验后即稳定 |
| 闲置风险 | 高(模具用不上即沉没) | 无(设备可切任何件) |
| 软件成本 | 可能有年费/订阅 | 无订阅费用 |
| 刀片耗材 | 不适用 | 通用钨钢,低于原厂 40–60% |
盈亏平衡点分析
基于上述 TCO 模型,可以对两种系统的盈亏平衡点进行定量分析。
假设条件:
- 年均 SKU 数量:20 个
- 年均模具成本:20 × 4,000 美元 = 80,000 美元
- 年均改版次数:5 次(每次重开模)
- 年均改版成本:5 × 4,000 美元 = 20,000 美元
- 年均模具库存与管理成本:10,000 美元
钢模系统年成本:80,000 + 20,000 + 10,000 = 110,000 美元
无模系统年成本(以 ZCRB 为例):
- 设备折旧(5 年直线):约 12,000 美元/年
- 刀片耗材:约 3,000 美元/年
- 电力与维护:约 2,000 美元/年
无模系统年成本:12,000 + 3,000 + 2,000 = 17,000 美元
年节省:110,000 - 17,000 = 93,000 美元
在这个假设条件下,无模切割系统在不到一年的时间内即可收回投资。即使考虑到实际运营中的各种变量,SKU 超过 20 个的包装厂通常在 12–18 个月内实现正向回报。
第六章:实践路径——从认知到部署
谁应该优先部署
基于上述分析,以下三类企业应当优先考虑部署无模切割系统:
第一类:服务于品牌季节性或区域性限定的包装 Converter
这类企业的订单特点是批量小、款式多、交期紧。钢模系统的高固定成本和长交期使其在这些订单面前毫无竞争力。无模切割使其能够以零工具成本承接小批量订单,同时保持盈利。
第二类:提供"印刷 + 后道"一体化服务的数字印刷厂
这类企业已经在数字印刷方面进行了大量投资,具备了前端数字化的能力。但后道工序的瓶颈限制了其整体交付能力。无模切割填补了这一缺口,使其能够真正实现从设计到成品的全链路数字化。
第三类:正在进行 PPWR 合规改造的品牌包装团队
这类团队需要频繁修改包装结构以满足不断更新的合规要求。无模切割使其能够在内部完成结构验证和样品制作,无需每次都依赖外部模具供应商。
部署的关键步骤
从认知到部署,包装厂通常需要经历以下五个步骤:
- 审计当前的 SKU 结构与模具成本:统计过去 12 个月的订单数据,计算 SKU 数量、单款平均批量、模具总支出、模具等待时间。这些数据是后续投资决策的基础。
- 选择试点产品线:选择 3–5 个 SKU 数量多、批量小、结构变更频繁的产品线作为试点。在试点期间,将部分订单从钢模切换到无模切割,对比两者的成本、质量和交期。
- 建立工艺数据库:利用设备的工艺库功能,为常用的材料建立切割参数档案。这一步虽然初期耗时,但随着数据库的积累,后续的换单速度会显著提升。
- 培训操作与维护团队:无模切割的操作门槛远低于钢模系统,但仍需要对操作人员进行系统的培训,包括文件准备、参数设置、日常维护和故障排除。
- 逐步扩大应用范围:在试点验证成功后,逐步将更多的产品线切换到无模切割,并根据实际使用情况优化工艺流程和设备配置。
结论:无模切割不是选项,是短单时代的制造公理
短单包装时代的三条公理可以这样表述:
- 前端已经数字化:数字印刷已将信息层解耦,颜色、图文、SKU 均可作为数据流处理。
- 合规已经动态化:PPWR 使包装结构需要按季度迭代,版本化管理成为必然。
- 后道必须参数化:没有后道的数字化,前端的数字化成果将在车间门口堵塞。
无模切割不是"更便宜的模具"。它是把模具消灭,把工艺留下来。
钢模切的是"这一版"。
无模切的是"下一版也能切"。
包装行业接下来的竞争焦点,不在于谁的瓦线更宽、谁印得更快,而在于:品牌方修改一个内托结构之后,你几个小时能寄出实物样品。
谁能把"印后物料层"做成一条数据流,谁就拿到了短单时代的门票。
ZCCUTTER 不替代印刷机,不替代制箱线。我们做的是那道一直没人系统做的工序:把材料,按照设计文件的意志,切准。
参考文献
- Regulation (EU) 2025/40 of the European Parliament and of the Council on packaging and packaging waste (PPWR). Official Journal of the European Union, 2025.
- Browne, J., Dubois, D., Rathmill, K., Sethi, S. P., & Stecke, K. E. (1984). Classification of flexible manufacturing systems. The FMS Magazine, 2(2), 114-117.
- Slack, N. (1987). The flexibility of manufacturing systems. International Journal of Operations & Production Management, 7(4), 35-45.
- Zelenović, D. M. (1982). Flexibility—a condition for effective production systems. International Journal of Production Research, 20(3), 319-337.
- Koren, Y. (2010). The Global Manufacturing Revolution: Product-Process-Business Integration and Reconfigurable Systems. John Wiley & Sons.
关于臻彩科技・ZCCUTTER
臻彩科技成立于 2015 年,专注柔性材料数控智能切割系统,深耕包装印刷、广告、3C 电子模切、皮革家纺、新能源复合材料等领域。掌握视觉算法、工艺数据库、数控系统、整机结构全链路自研能力,全球近 6000 家用户验证。
四大核心技术:2000 万四点 CCD 视觉定位・双闭环 Z 轴控深系统・AI1500 材质工艺库・多分区负压吸附
主推系列:ZCRA 单刀座 / ZCRB 双刀座 / ZCRC 雕切刀座 / ZCRD 双横梁数字切割机
诚邀莅临全球应用展厅,享免费打样与专属方案定制。
📍 广东省东莞市万江街道蚬涌蚬潢工业路 2 号
📞 13929222267(邹志华)
🌐 www.zccutter.com
📧 1290718407@qq.com