"你们能不能做一台机器,既能切金属,又能切皮革,还能切泡棉?最好价格还便宜。"
这是臻彩销售团队听过最多的一句话。
客户的想法完全可以理解:买一台设备,解决所有问题,省空间、省钱、省管理成本。最好这台设备还能切得快、切得准、不冒烟、不费电。
但现实是:没有一台切割机能做到这一切。
不是技术不够先进,是物理规律不允许。
激光与振动刀,本质上是同一种切割方式
先厘清一个基本事实。
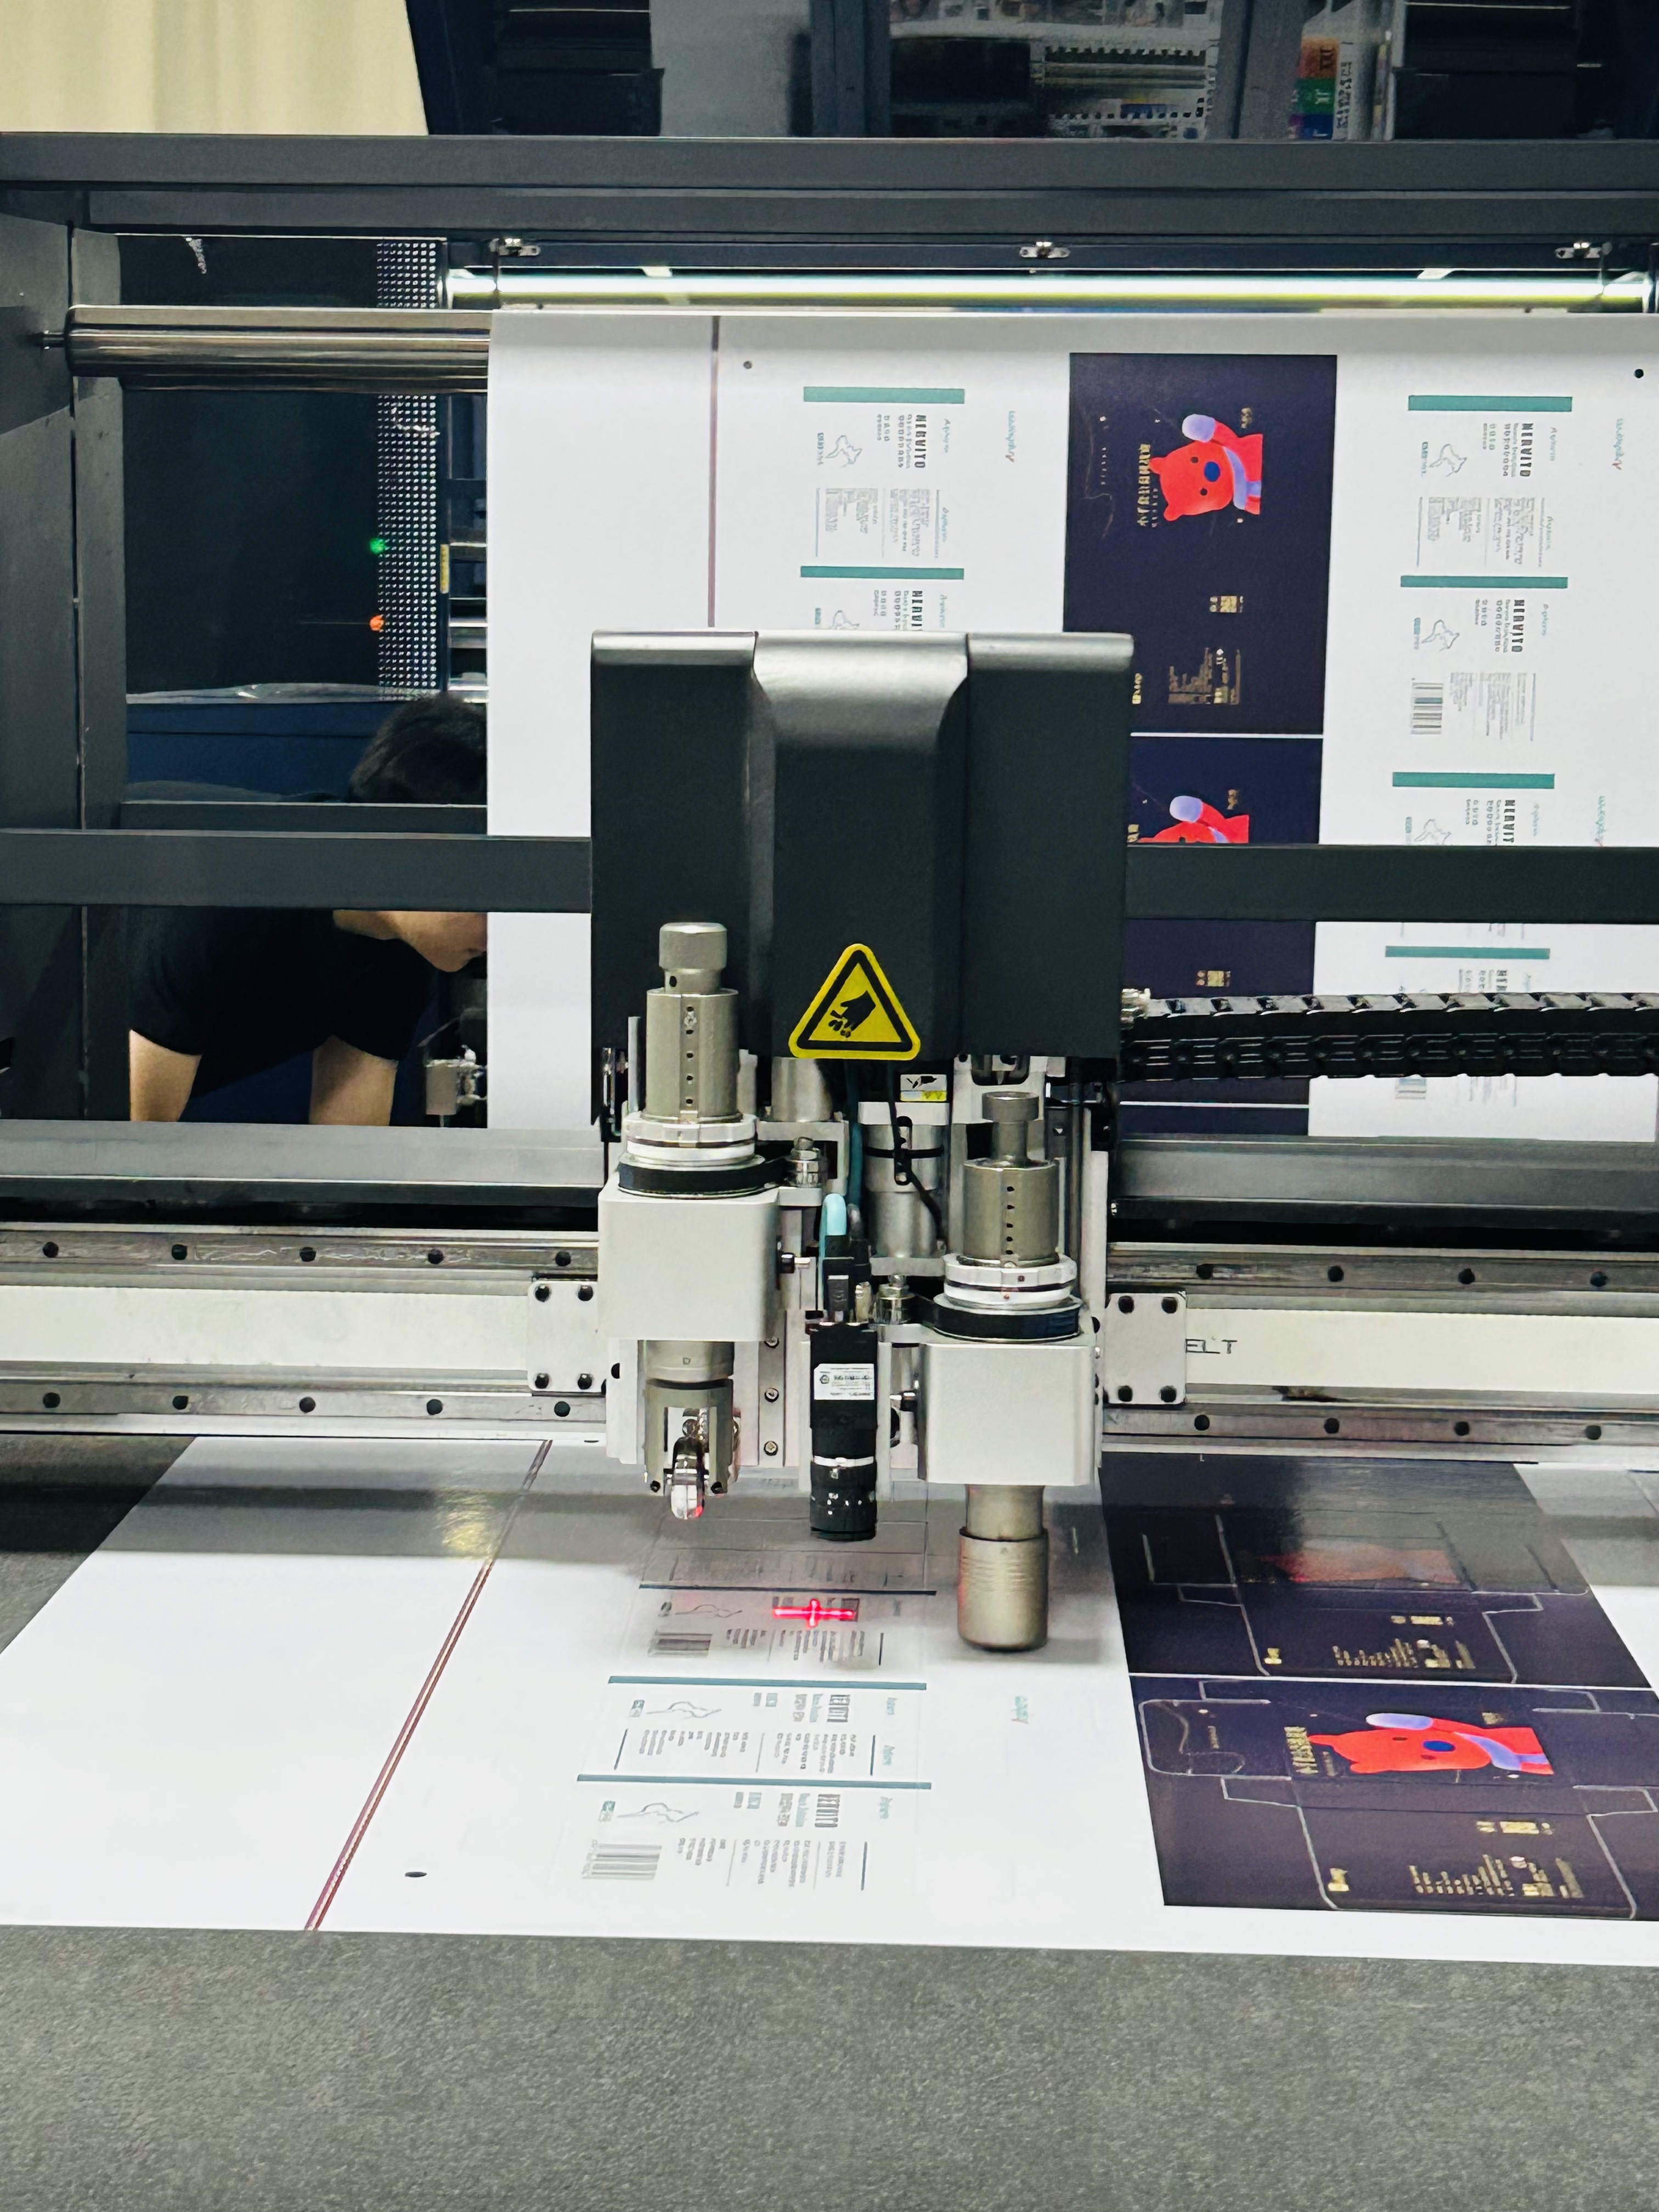
激光切割机和振动刀切割机,干的其实是同一件事:把一张平板材料,按照图纸切成想要的形状。
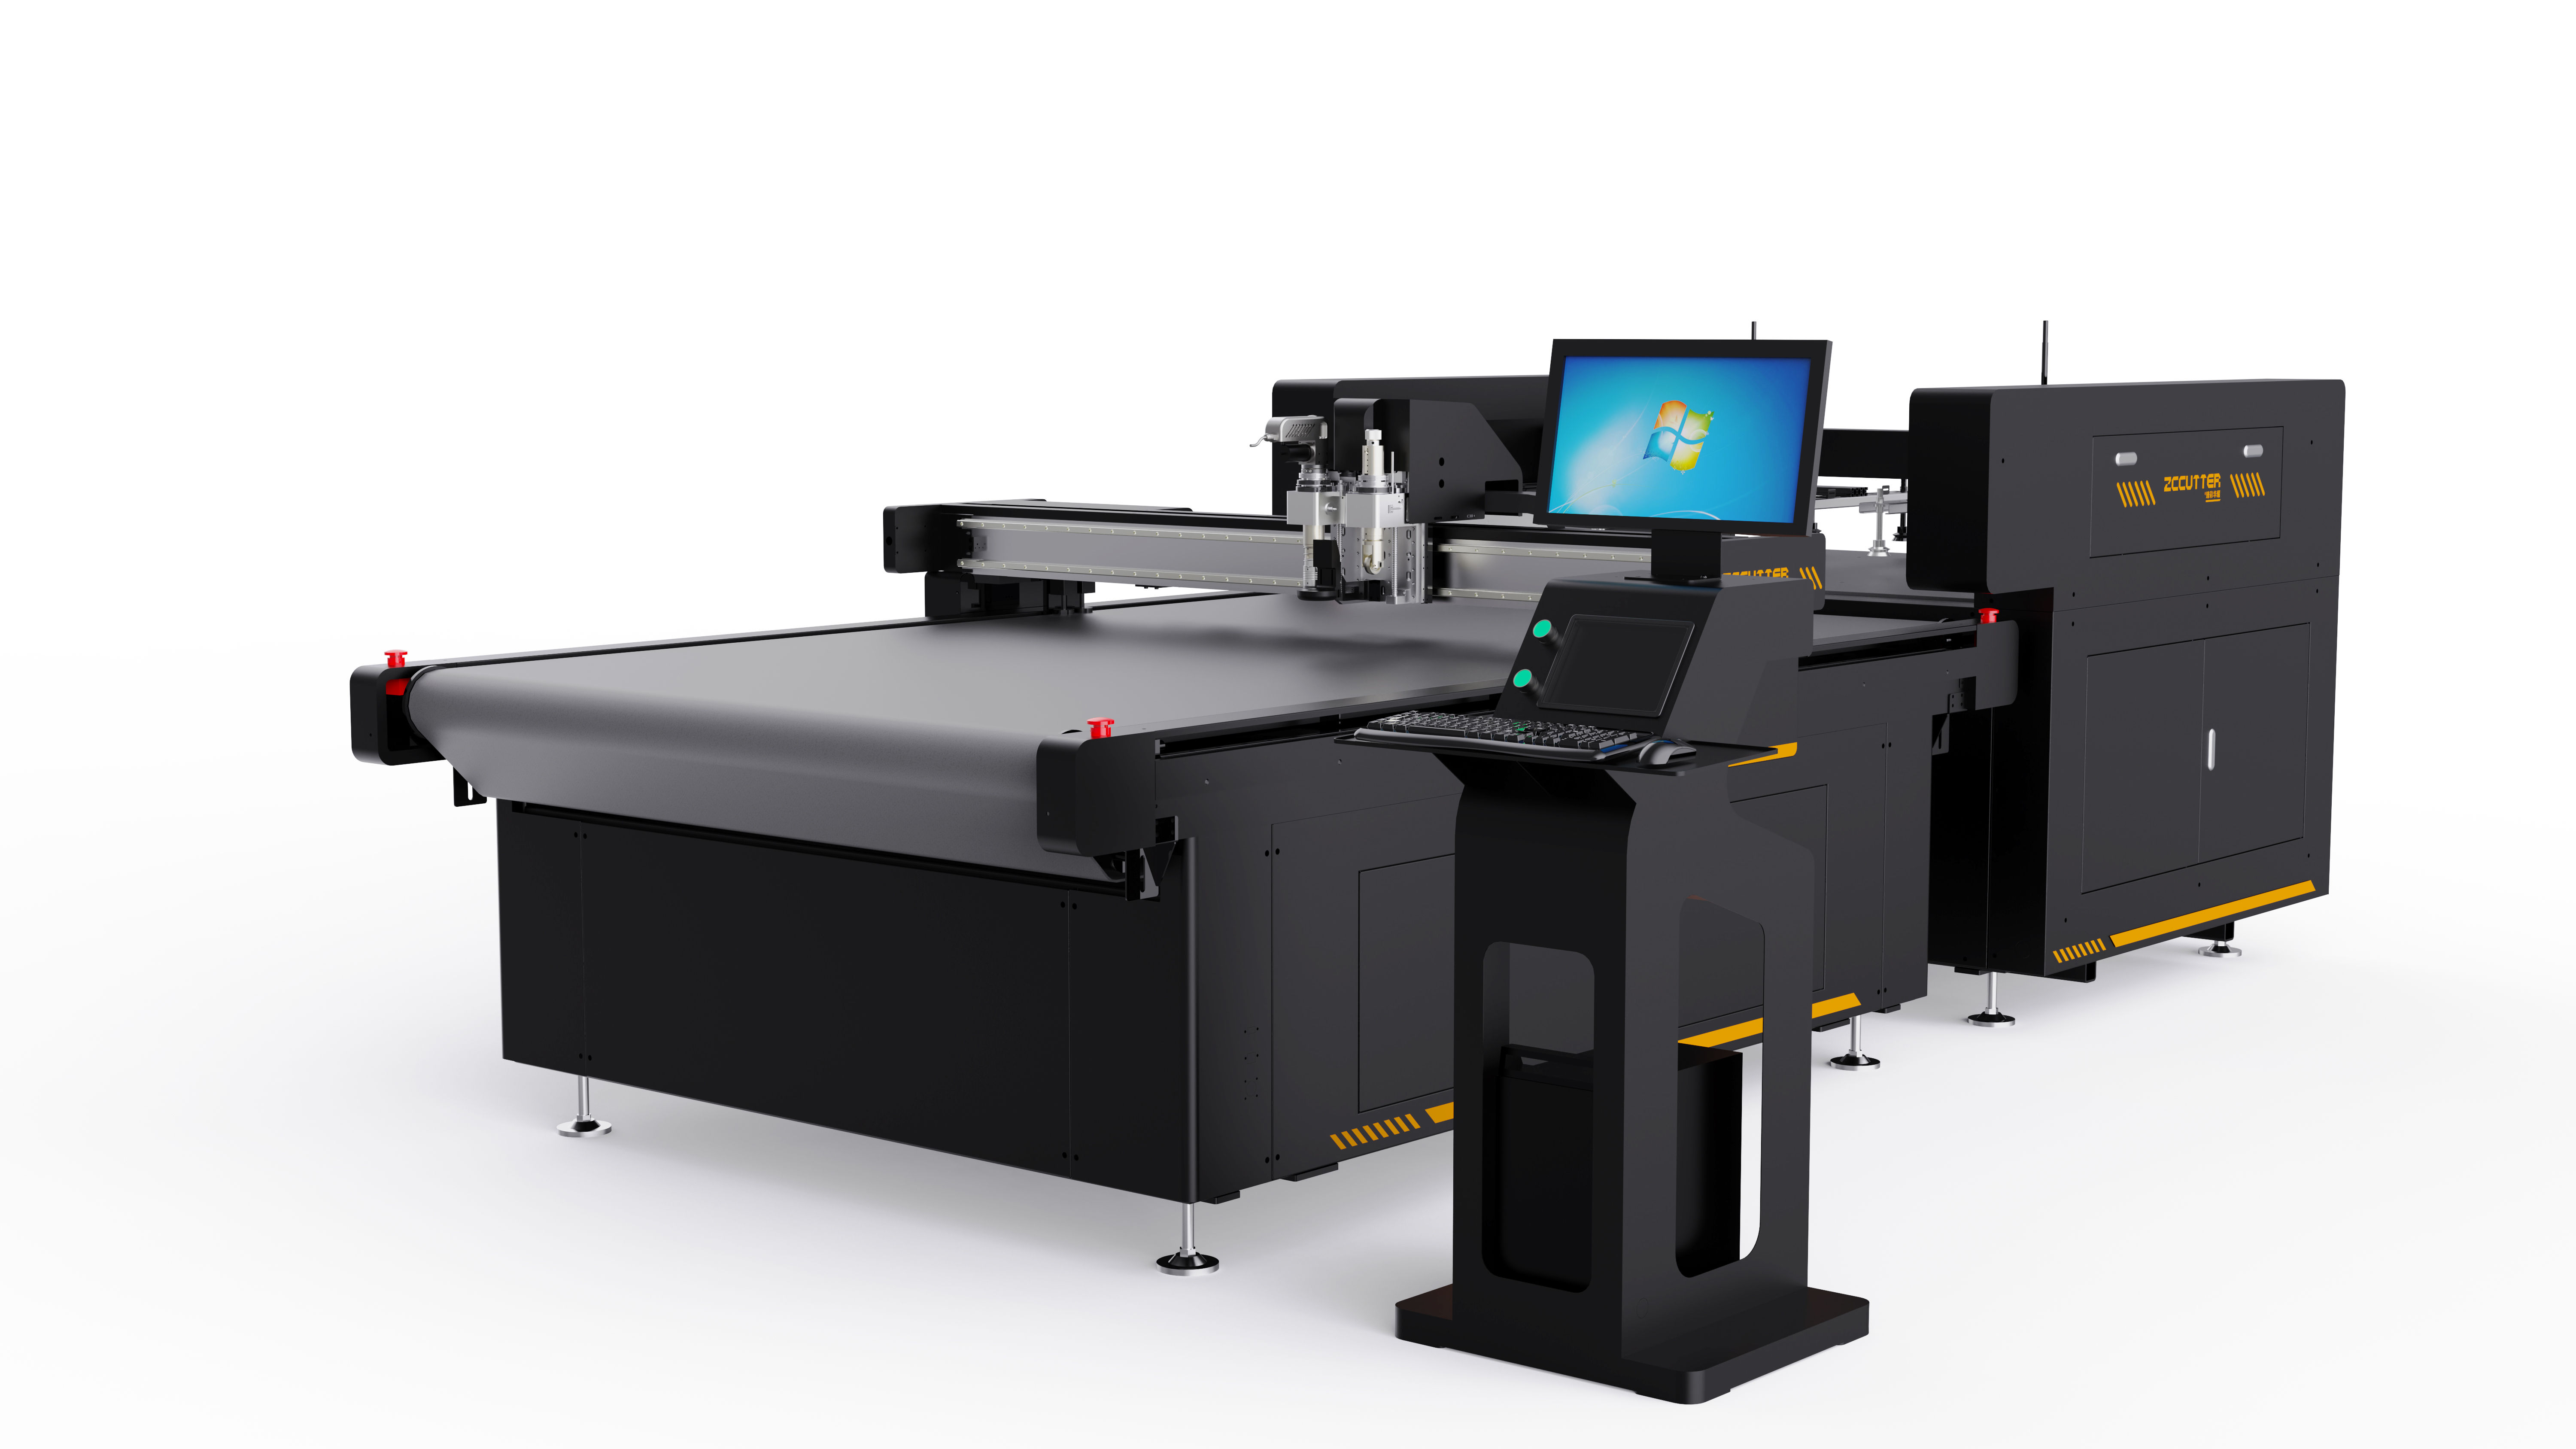
它们都属于平面板材的二维轮廓切割。加装CCD视觉定位、大视野相机、自动送料系统、多头切割——这些外围配置,激光能做,振动刀同样能做。从设备架构上看,它们共享同一套逻辑。
所以客户真正要选的,不是"激光还是振动刀",而是三个问题:
- 我的材料精度要求是多少?
- 我的材料有多厚?
- 我的应用场景是大批量还是小批量?
这三个问题答清楚了,选型自然就出来了。
三个核心维度的真实对比
维度一:精度
| 对比维度 | 激光切割 | 振动刀切割 |
|---|---|---|
| 小孔精度(3mm以下) | 0.5mm小孔干干净净,边缘无挤压、无变形、无过切 | 3mm以下小圆存在天然挑战,因刀片宽度和起落刀挤压易变形 |
| 常规尺寸精度(3mm以上) | 优秀 | 优秀,可达±0.02mm |
| 小孔解决方案 | 原生优势 | 加装冲孔模具或电主轴雕刻,可解决0.8-1.5mm小圆 |
结论:小孔多、精度要求极高的产品,激光更优;常规尺寸为主的产品,振动刀完全胜任。
维度二:厚度
| 材料类型 | 激光切割 | 振动刀切割 |
|---|---|---|
| 柔性材料 1-10mm | 可切割,但有热影响区 | 轻松应对,边缘整齐,无热损伤 |
| 柔性材料 10-50mm | 功率需求上升,切面出现锥度 | 依然高效,速度稳定 |
| 柔性材料 50-150mm | 不经济,热影响大 | 一刀到底,边缘平整无热损伤 |
| 硬质材料(亚克力/PC/金属) | 原生优势,适合大批量 | ZCRC电主轴方案可解决小批量打样 |
结论:柔性材料越厚,振动刀越强;硬质材料小批量打样,ZCRC电主轴方案可解决。
维度三:应用需求
| 应用场景 | 推荐方案 | 原因 |
|---|---|---|
| 大批量、标准化产品生产 | 激光 | 高速量产,单位成本低 |
| 小批量、多品种柔性生产 | 振动刀 | 免刀模,换型分钟级响应 |
| 热敏感材料(皮革/碳纤维预浸料/芳纶蜂窝) | 振动刀 | 冷切割,无热影响区 |
| 柔性材料(泡棉/导电胶/保护膜) | 振动刀 | 锋利刀片,不挤压变形 |
| 多层叠切(布料/纸张/皮革) | 振动刀 | 一次切割多层,效率高 |
为什么没有"全能王"?
一台"全能王"切割机,需要同时满足以下条件:
- 能切金属(需要激光或等离子)
- 能切皮革(需要冷切割,不能有热影响)
- 能切泡棉(需要锋利刀片,不能挤压变形)
- 能切亚克力(需要高速切割,边缘光滑)
- 能切蜂窝板(需要大功率刀片,能切150mm厚)
- 速度快(产能要跟上)
- 价格便宜(预算有限)
这些需求放在一起,本身就是矛盾的。
为什么没有人做出一台"全能王"?不是不想做,是做不出来。
因为切割技术的本质是能量与材料的相互作用。激光用的是光能,振动刀用的是机械能,CNC用的是旋转切削能。三种能量形式,对应三种不同的材料响应方式。
- 光能(激光)→ 热效应 → 适合金属和硬质非金属,但不适合热敏感材料
- 机械能(振动刀)→ 物理剪切 → 适合柔性材料和热敏感材料,但不适合金属
- 旋转切削能(CNC)→ 铣削去除 → 适合精密硬质材料,但不适合柔性材料
没有一种能量形式能对所有材料都产生理想的切割效果。
这不是技术不够先进,这是物理规律决定的。
臻彩的答案——不是全能王,是专业户
臻彩成立于2015年,专注振动刀切割领域。
我们没有去做激光,不是因为我们做不了,是因为我们选择把振动刀这件事做到极致。
十年来,我们积累了:
- AI1500材质工艺库:1500多种材料的切割参数,每一种都经过实测验证
- 2000万四点CCD视觉定位:让机器"看见"材料的位置,实现高精度自动对位
- 双闭环Z轴控深系统:精确控制刀片切入深度,避免切穿底板
- 多分区负压吸附:确保薄软材料在切割过程中不位移
这些积累,只有在"专注"的前提下才能实现。
我们知道振动刀能做什么,也知道振动刀不能做什么——这种清醒,比"什么都能做"的承诺更值钱。
当客户问"能不能切金属"时,臻彩会说:"不能。但如果你切的是皮革、芳纶、蜂窝板、碳纤维预浸料,我比任何人都懂。"
当客户问"能不能一台机器搞定所有事"时,臻彩会说:"不能。但我可以帮你规划——哪些工序上激光,哪些工序上振动刀,整体效率最高、成本最低。"
这就是十年专注换来的底气:不是全能王,但在你需要的那个领域,我们是专家。
相关技术文章
- 激光还是振动刀怎么选:精度/速度/环保三维对比与模切选型指南
- 激光切割机能做什么:CO2到光纤三代跃迁与模切三大核心应用
- PP中空板切割压轮一体化方案:2011年起服务5家企业实证
- 隔音棉0-30mm厚V槽/圆弧V槽振动刀冷切打样样品展示
常见问题(FAQ)
Q:为什么没有一台切割机能切所有材料?
A:切割技术的本质是能量与材料的相互作用。激光用光能(热效应),振动刀用机械能(物理剪切),CNC用旋转切削能(铣削去除)。三种能量形式对应三种不同的材料响应方式,没有一种能量形式能对所有材料都产生理想的切割效果。这是物理规律决定的。
Q:激光切割机和振动刀切割机的本质区别是什么?
A:它们都属于平面板材的二维轮廓切割,设备架构共享同一套逻辑(CCD视觉定位、自动送料、多头切割等)。真正的区分在三个维度:精度(小孔激光更优)、厚度(柔性材料越厚振动刀越强)、应用需求(大批量选激光,小批量多品种选振动刀)。
Q:振动刀能切多厚的材料?
A:对于柔性材料,振动刀可切割1-150mm厚度。1-10mm轻松应对,10-50mm依然高效,50-150mm一刀到底且边缘平整无热损伤。材料越厚,振动刀相比激光的单位成本效率优势越突出。
Q:振动刀能切硬质材料吗?
A:传统振动刀切不动亚克力、PC板、金属等硬质材料。但臻彩ZCRC系列在振动刀基础上加装电主轴,配合吸尘器使用,可以切割亚克力、PC板等硬质材料,适合小批量生产和打样场景。大批量标准化硬质材料切割,激光仍是更高效选择。
Q:小批量多品种生产选激光还是振动刀?
A:选振动刀。振动刀免刀模,换型只需改CAD/AI文件,分钟级响应,适合小批量多品种柔性生产。激光更适合大批量、标准化产品生产。
Q:热敏感材料(皮革、碳纤维预浸料)用什么切割?
A:用振动刀。振动刀是冷切割工艺,无热影响区,不会损伤热敏感材料的性能。激光切割会产生热效应,可能导致皮革烧焦、碳纤维预浸料树脂固化等问题。
关于臻彩科技・ZCCUTTER
臻彩科技成立于2015年,专注柔性材料数控智能切割系统,深耕包装印刷、广告、3C电子模切、皮革家纺、新能源复合材料等领域。掌握视觉算法、工艺数据库、数控系统、整机结构全链路自研能力,全球近6000家用户验证。
四大核心技术:2000万四点CCD视觉定位・双闭环Z轴控深系统・AI1500材质工艺库・多分区负压吸附
主推系列:ZCRA单刀座 / ZCRB双刀座 / ZCRC雕切刀座 / ZCRD双横梁数字切割机
诚邀莅临全球应用展厅,享免费打样与专属方案定制。
地址:广东省东莞市长安镇 | 电话:139-2922-2267 | 官网:www.zccutter.com | ️ 邮箱:info@zccutter.com