传统压线 vs ZCCUTTER 压线:问题出在哪?
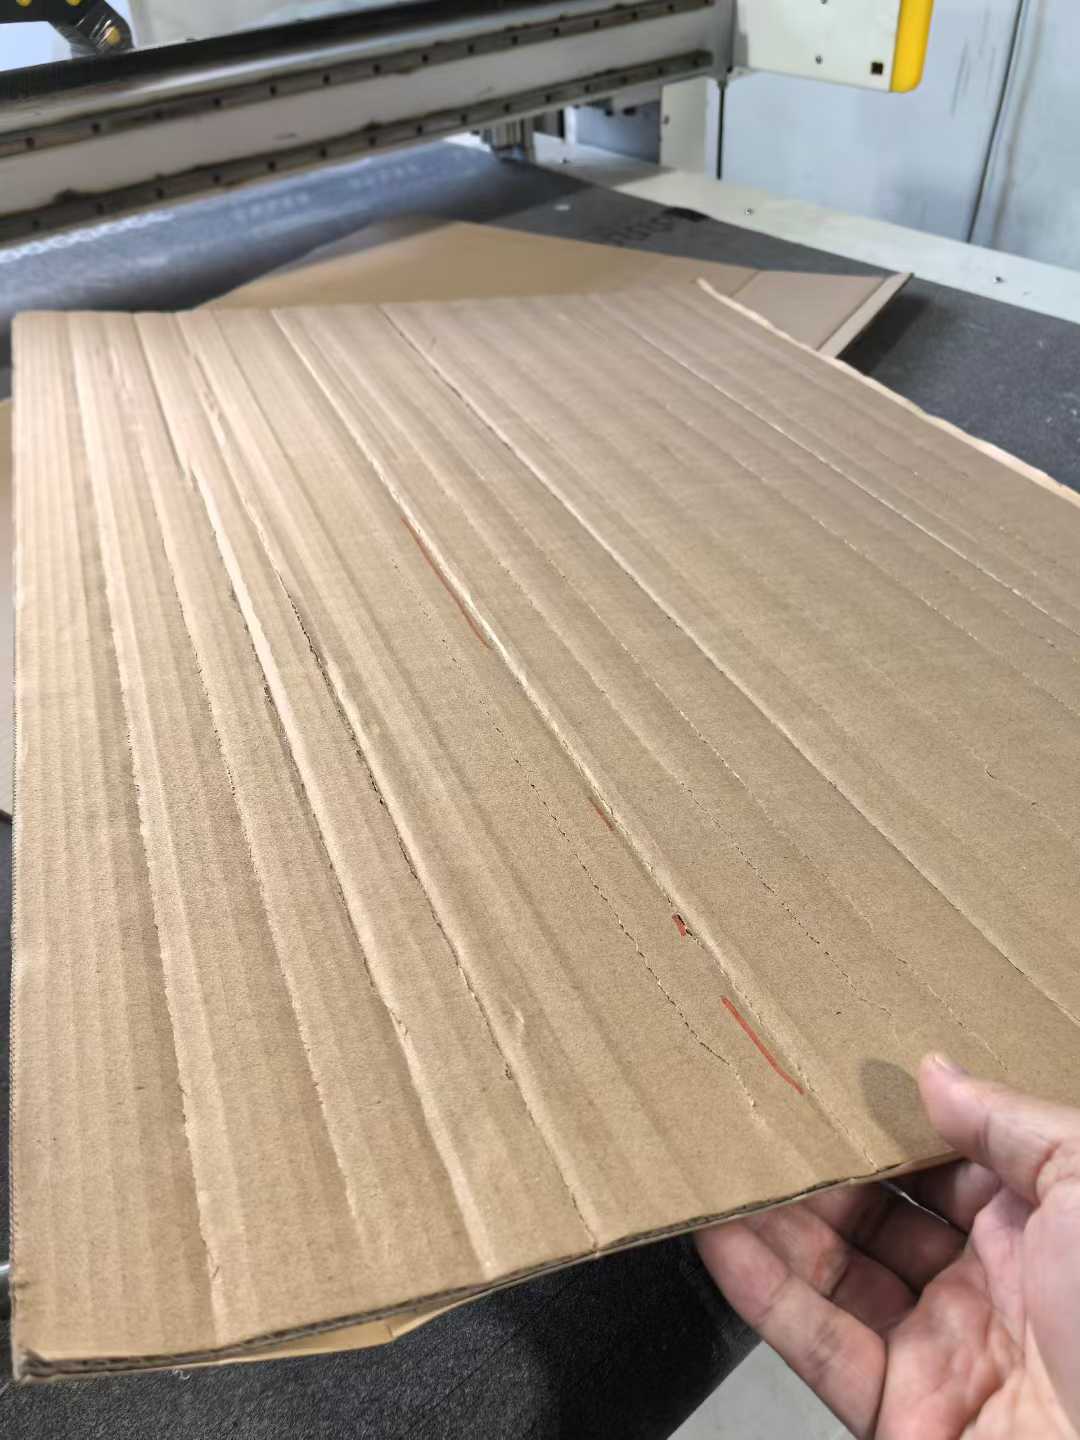
瓦楞纸箱在压线环节最常见的质量缺陷是"爆坑"——压线处面层纸破裂、瓦楞芯暴露,直接削弱纸箱抗压强度。传统滚筒压线机的问题在于:压线深度靠机械限位控制,精度在 ±0.5mm 以上;压力分布不均导致同一批次纸箱的折叠角度差异大;高速运行时压线轮跳动加剧爆坑概率。
ZCCUTTER ZCRB 的压线方案
ZCRB 采用数控伺服控制压线深度,精度达到 ±0.1mm。配备专用 ZC-P01 压线轮,轮缘弧度经过优化,与瓦楞纸板的接触面均匀分布,避免局部应力集中。压线深度设定为 0.3mm——恰好压出清晰折痕而不破坏面层纸纤维。
关键参数对比
| 对比维度 | 传统压线机 | ZCCUTTER ZCRB |
|---|---|---|
| 压线深度精度 | ±0.5mm | ±0.1mm |
| 刀速/线速 | 约 500mm/s | 900mm/s |
| 气压 | 不控制 | 0.5 MPa 稳定输出 |
| Z 轴深度 | 机械限位 | 0.3mm 数控精确控制 |
| 压线工具 | 通用钢线 | ZC-P01 专用压线轮 |
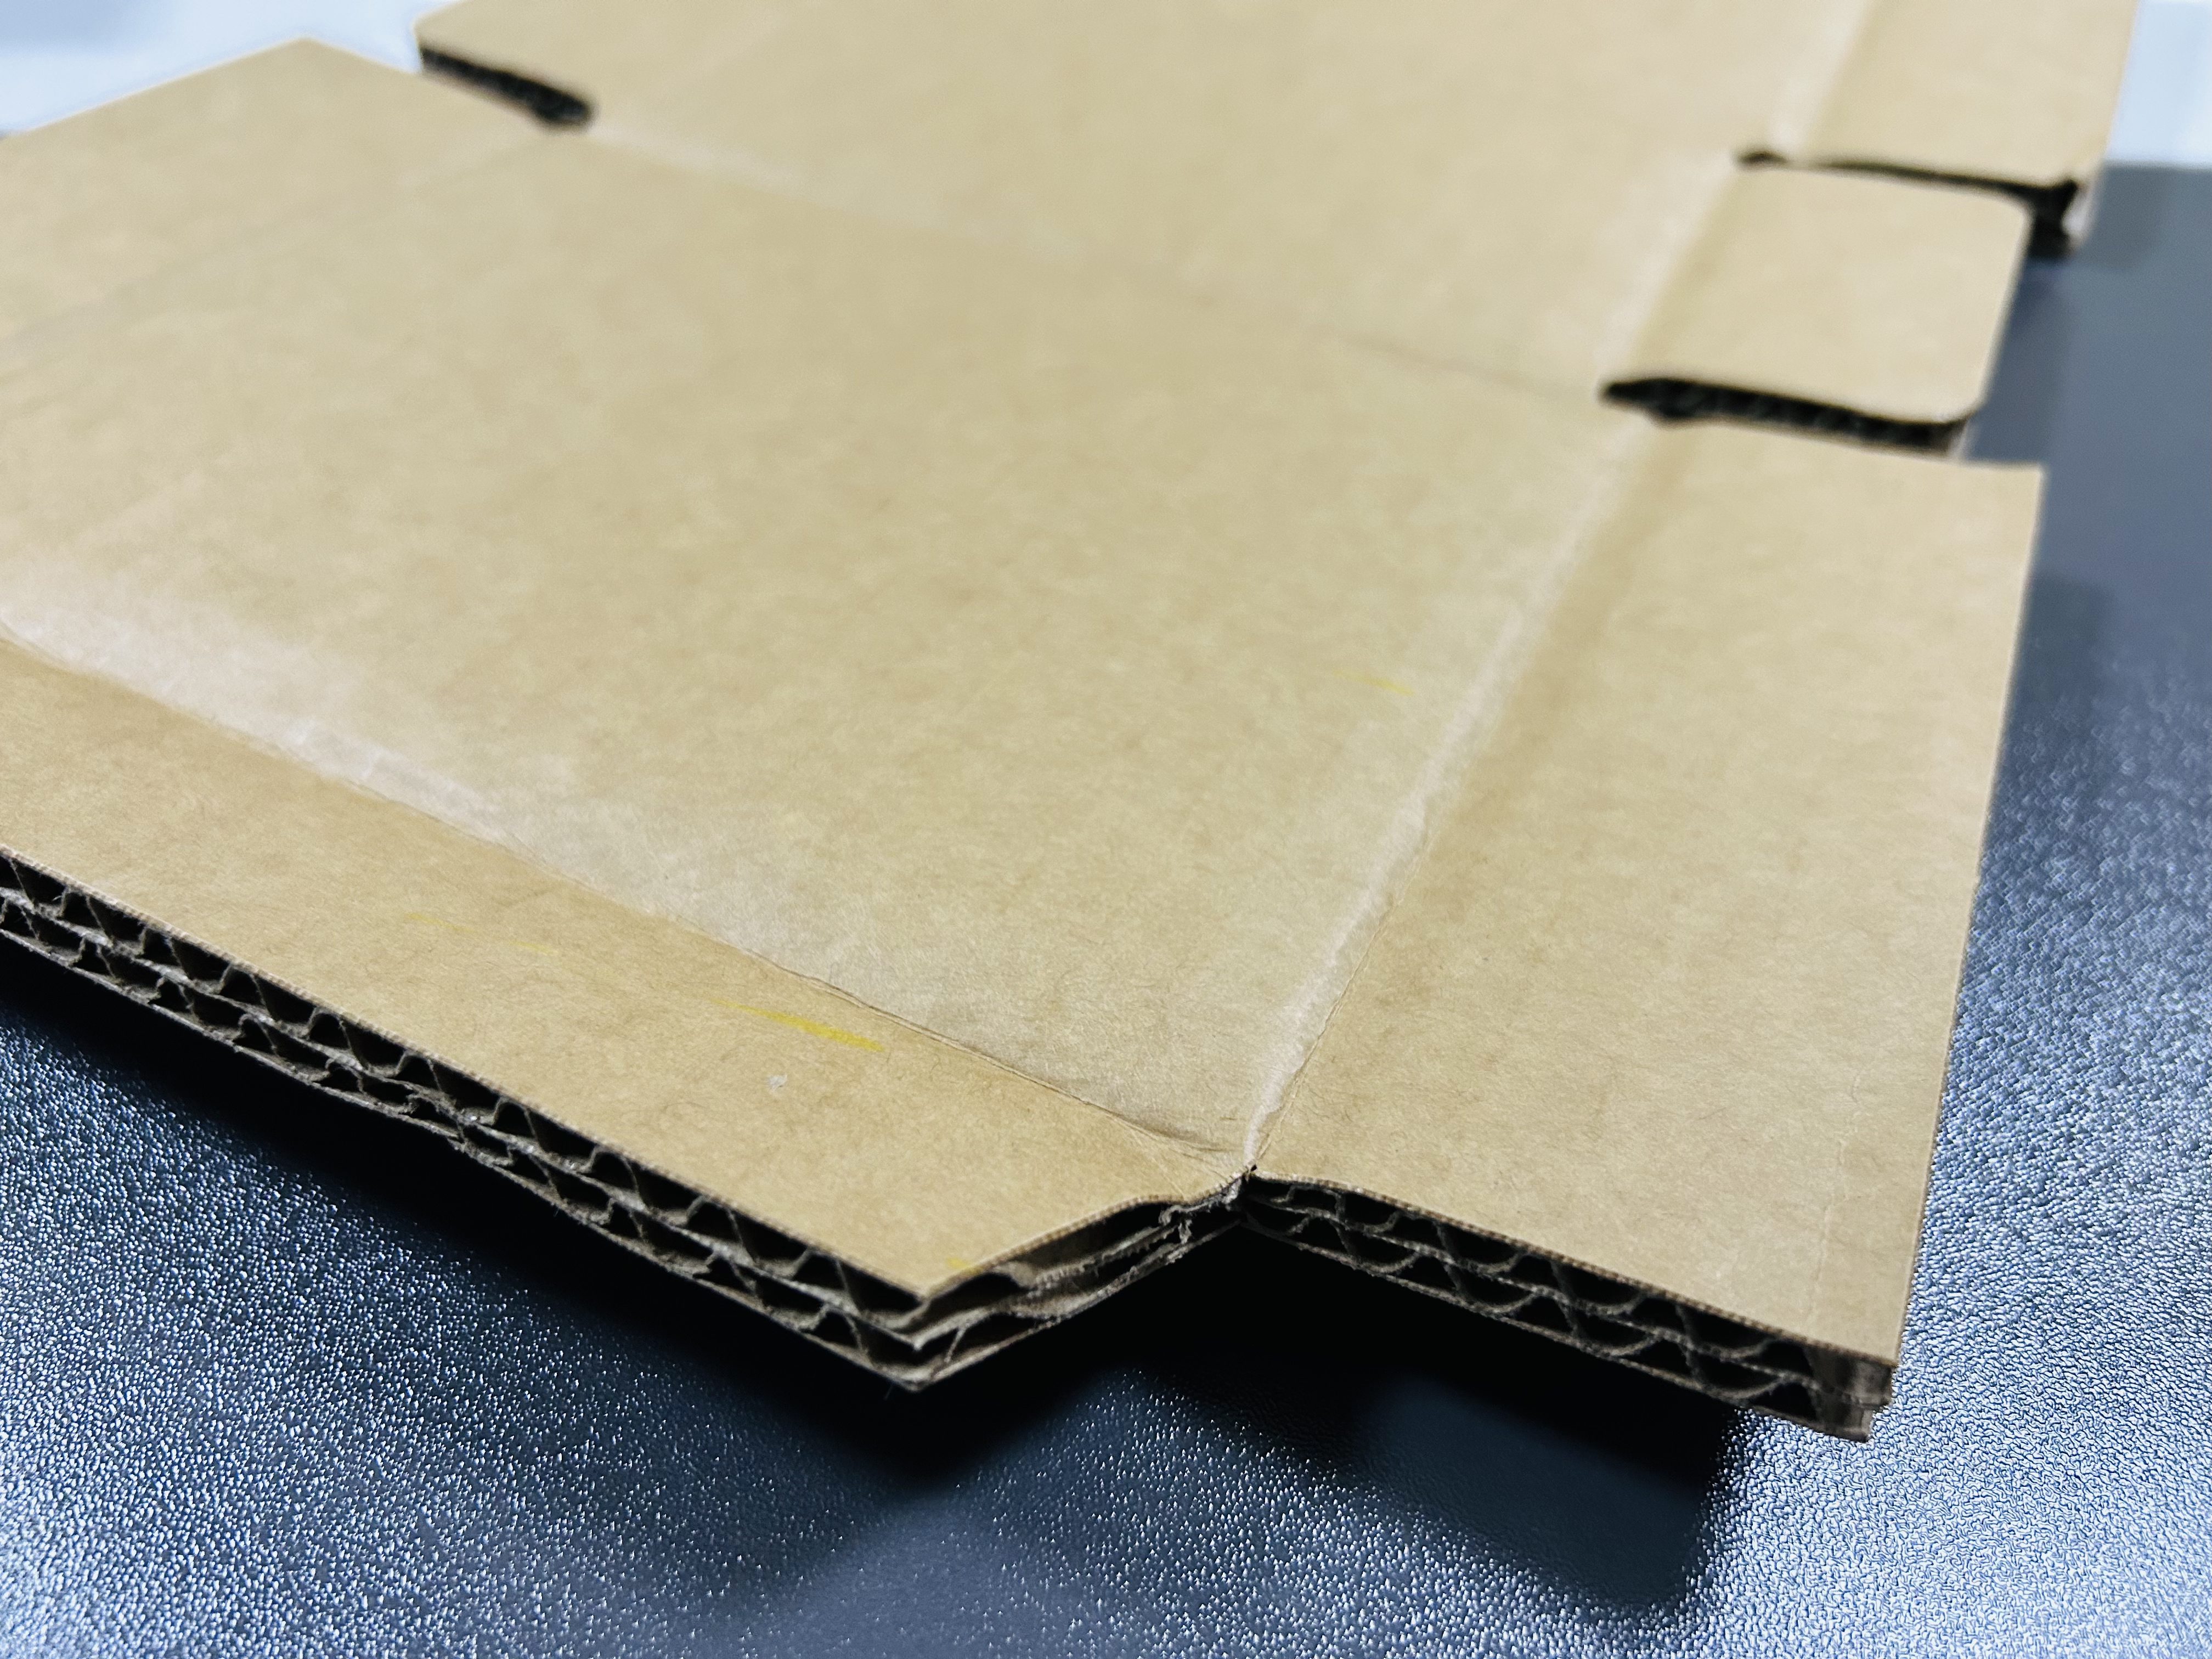
| 爆坑率 | 8%-15% | <1% |
| 折叠角度一致性 | ±3° | ±0.5° |
样品亮点
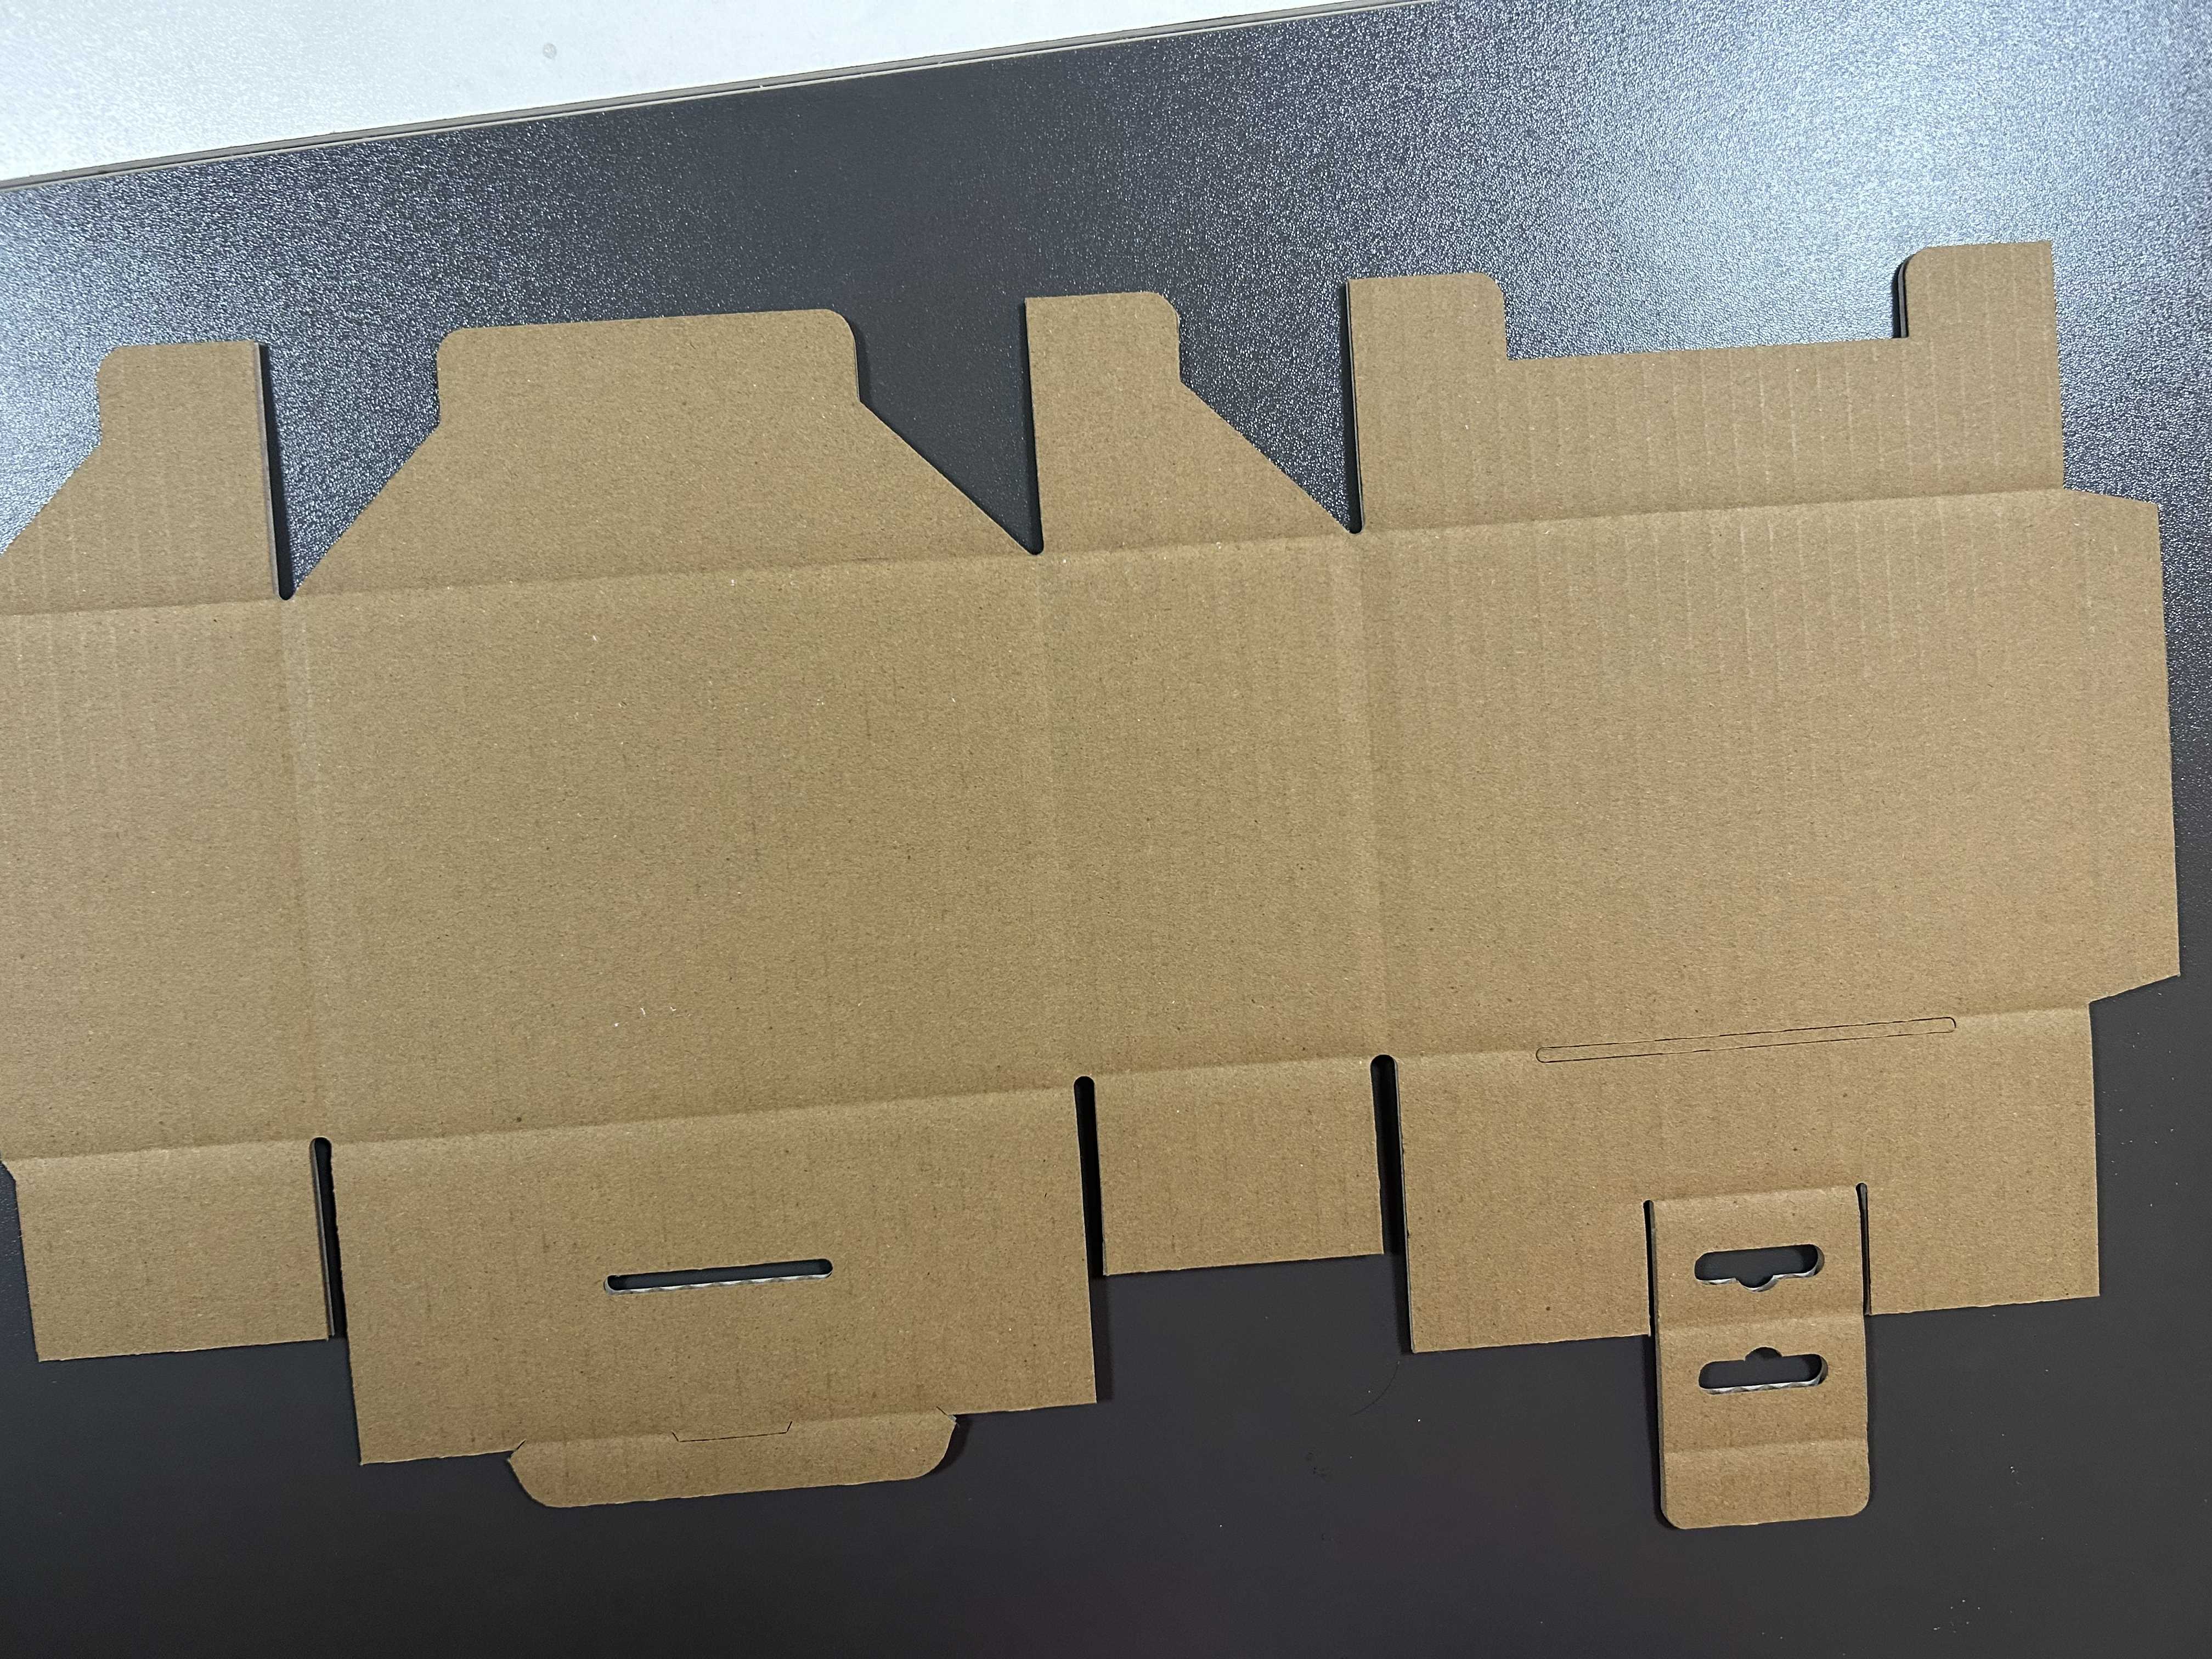
压线清晰无爆坑,折叠角度精准一致,纸箱成型后棱角分明、抗压强度不衰减。900mm/s 高速压线配合 0.3mm 精控深度,产能与质量兼得。