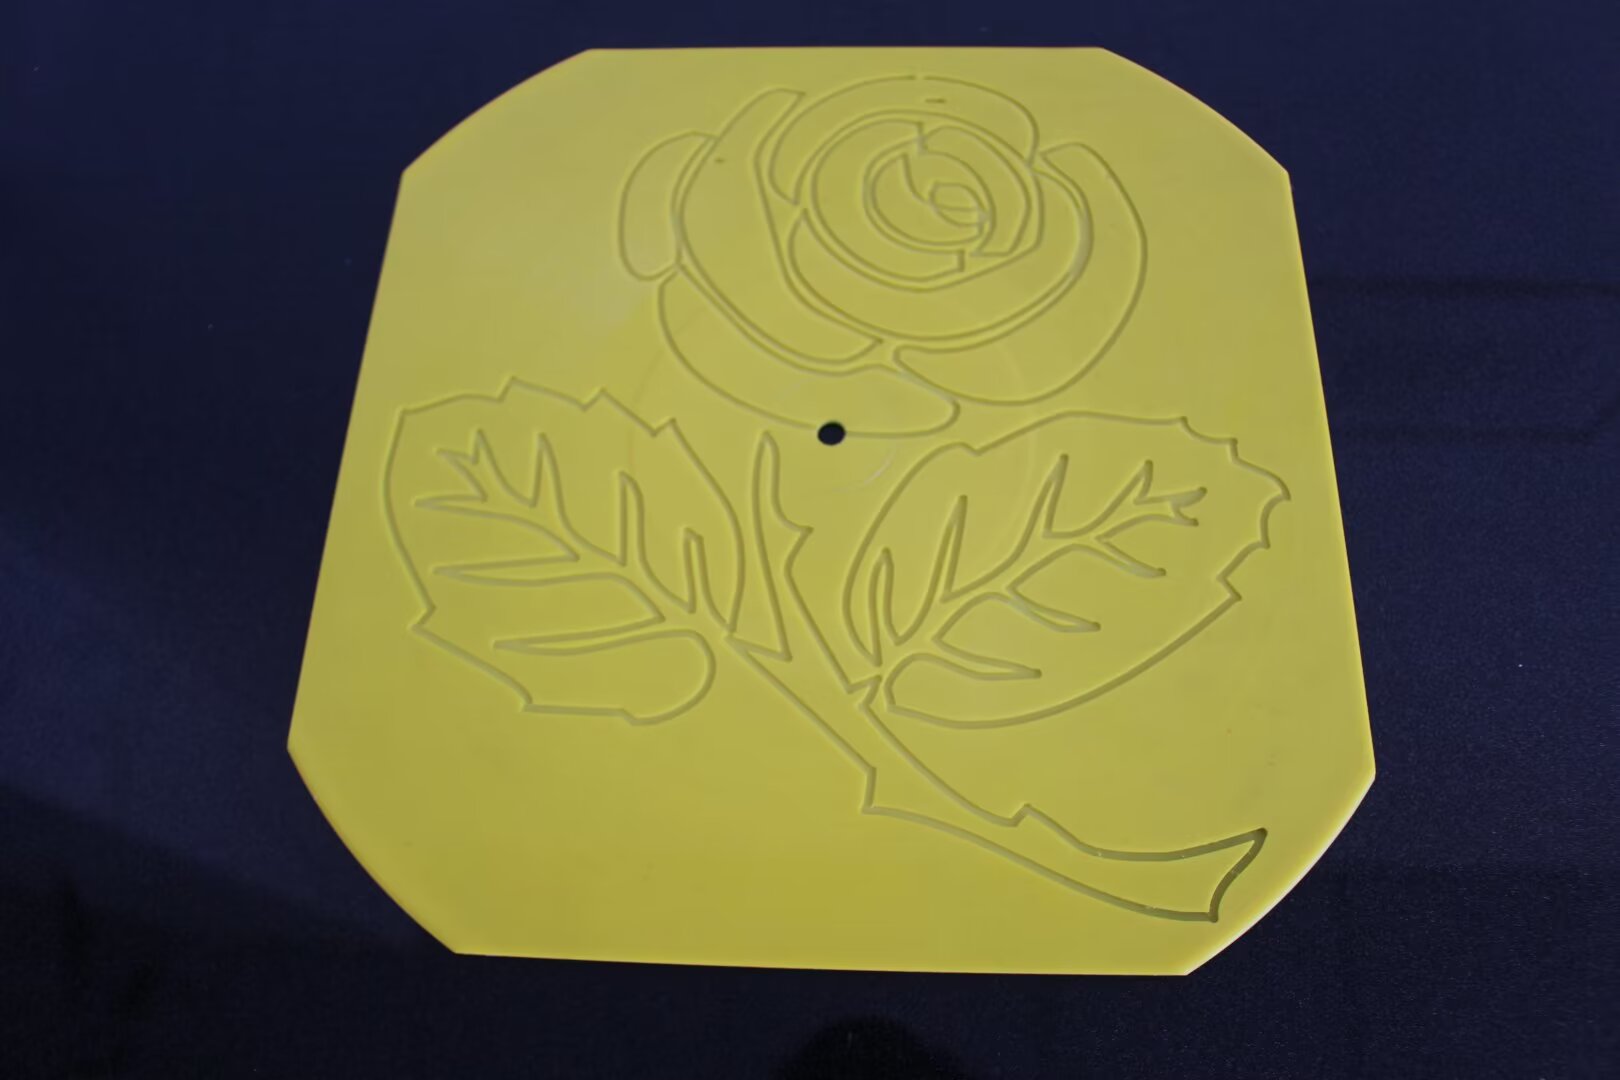
本样品展示 ZCCUTTER ZCRC 三刀座数控振动刀切割机对 2mm 亚克力(有机玻璃)薄片的精密切割效果。亚克力因其高透明度、优异耐候性和良好的加工性能,被广泛应用于广告标识、商业美陈以及新能源配件(如电池隔板、绝缘视窗、显示屏保护盖)等领域。
ZCRC 三刀座配置——切割刀、半刀、电主轴——在同一台设备上实现三种工艺的一体化加工:
- 切割刀:快速切透KT板、亚克力等板材外形
- 半刀:在地贴、灯箱布等柔性材料上精确压痕划线
- 电主轴+吸尘器:对亚克力进行高精度雕铣,切屑即时清除,边缘光滑透明
传统切割方式(锯切、激光切割)加工亚克力薄片时,往往面临边缘粗糙需二次抛光、激光切割产生焦边等问题。ZCCUTTER ZCRC 三刀座以振动刀冷切割工艺配合 42000rpm 电主轴,实现 ±0.05mm 精度,切割边缘光滑透明,无需任何后续处理。
客户痛点还原
某广告标识与新能源配件加工厂,同时承接品牌店招、商场导视牌以及新能源电池隔板、绝缘视窗等产品。在加工 2mm 亚克力薄片时,该厂面临以下挑战:
边缘粗糙:传统锯切方式导致亚克力边缘毛糙、有刀痕,需要额外抛光工序,影响交付周期。
激光焦边:激光切割虽然精度尚可,但切口边缘发黄发焦,严重影响透明展示道具及新能源配件的高级感与洁净度要求。
材料开裂:亚克力薄片脆性较大,加工过程中容易沿切割线开裂,废品率高达 15%,成本居高不下。
多工序流转:KT板切割、地贴半刀、亚克力雕铣需要三台不同设备,工序间搬运耗时耗力。
采用 ZCCUTTER ZCRC 三刀座后,一台设备完成切割、半刀、雕铣三种工艺,振动刀冷切割彻底解决焦边和开裂问题,废品率降至 1% 以下,生产效率提升 200%。
激光切割 vs 振动刀切割对比
以下对比展示两种主流亚克力切割方式的差异:
对比维度 | 激光切割 | ZCCUTTER ZCRC 三刀座(振动刀+电主轴) |
|---|---|---|
边缘质量 | 发黄发焦 | 光滑透明,42000rpm电主轴+吸尘装置 |
切割精度 | ±0.1mm | ±0.05mm |
热影响 | 有(热切割) | 无(冷切割) |
后续处理 | 需抛光去焦 | 无需处理,直接可用 |
材料开裂 | 热应力导致开裂 | 无热应力,不开裂 |
工艺覆盖 | 仅限切割 | 切割+半刀+雕铣,一机三用 |
综合成本 | 高(含后续抛光) | 低(一次成型) |
切割参数详情
以下为本次 2mm 亚克力薄片精密切割的核心工艺参数:
参数项 | 数值 | 说明 |
|---|---|---|
切割速度 | 600mm/s | 精密模式,确保亚克力边缘品质 |
工作气压 | 0.5MPa | 标准气压,刀具稳定输出 |
Z轴深度 | 2mm | 精确切透2mm亚克力薄片 |
刀片型号 | ZC-K01(切割刀)/ 半刀 / 电主轴 | 三刀座自动切换 |
电主轴转速 | 42000rpm | 配合吸尘装置,切屑即时清除 |
切割精度 | ±0.05mm | 超高精度,满足广告与新能源配件需求 |
切割质量 | 边缘光滑透明 | 冷切割,无焦边无裂纹 |
样品亮点
ZCCUTTER ZCRC 三刀座以 600mm/s 精密切割 2mm 亚克力薄片,边缘光滑透明如镜面,完全无需二次抛光。振动刀冷切割工艺杜绝焦边与开裂,废品率降至 1% 以下。
一台设备覆盖三种工艺:
- 切割刀 → KT板、亚克力外形快速切透
- 半刀 → 地贴、灯箱布精确压痕
- 电主轴+吸尘器 → 亚克力高精度雕铣,切屑即时清除
是广告标识加工与新能源配件生产的理想选择。
免费打样服务
臻彩科技提供免费打样服务,欢迎寄送您的亚克力材料或设计稿至我司进行切割测试:
服务热线:13929222267(邹志华)
邮箱:zccutter@163.com
地址:广东省东莞市万江街道蚬涌蚬潢工业路2号